
Примеры ремонта · 10
Ремонт валов и посадочных мест сваркой и наплавкой
Сломанный вал пресса, баллер руля, треснувший шнековый вал, промвал мельницы Ø400 × 8000 мм с поперечным изломом, изношенные посадки под подшипник на валу массой 20,6 т, вал насоса, изношенный солёной водой с песком. В примерах валы из сталей 30ХГА, 35, 40ХН, 45 и 45ХМЮА: при сварке они легко дают закалочные структуры и трещины, а подогреть или термообработать крупную деталь обычно нельзя. Поэтому ремонт строится на контроле температуры и деформации — короткие участки, продольные швы крест-накрест, медные теплоотводы, основной металл не выше 150 °C — и на пластичном металле шва AWG EXTRA, AWG 7000 M, AWG ROST 330 и AWG ROST 1323D. Посадочное место после наплавки протачивают в размер. Сюда же отнесены сварные валы закалочной печи, посадочные места корпусов — паровой винтовой машины и алюминиевого редуктора — и посадка подшипника в чугунной ступице колеса грузовика.
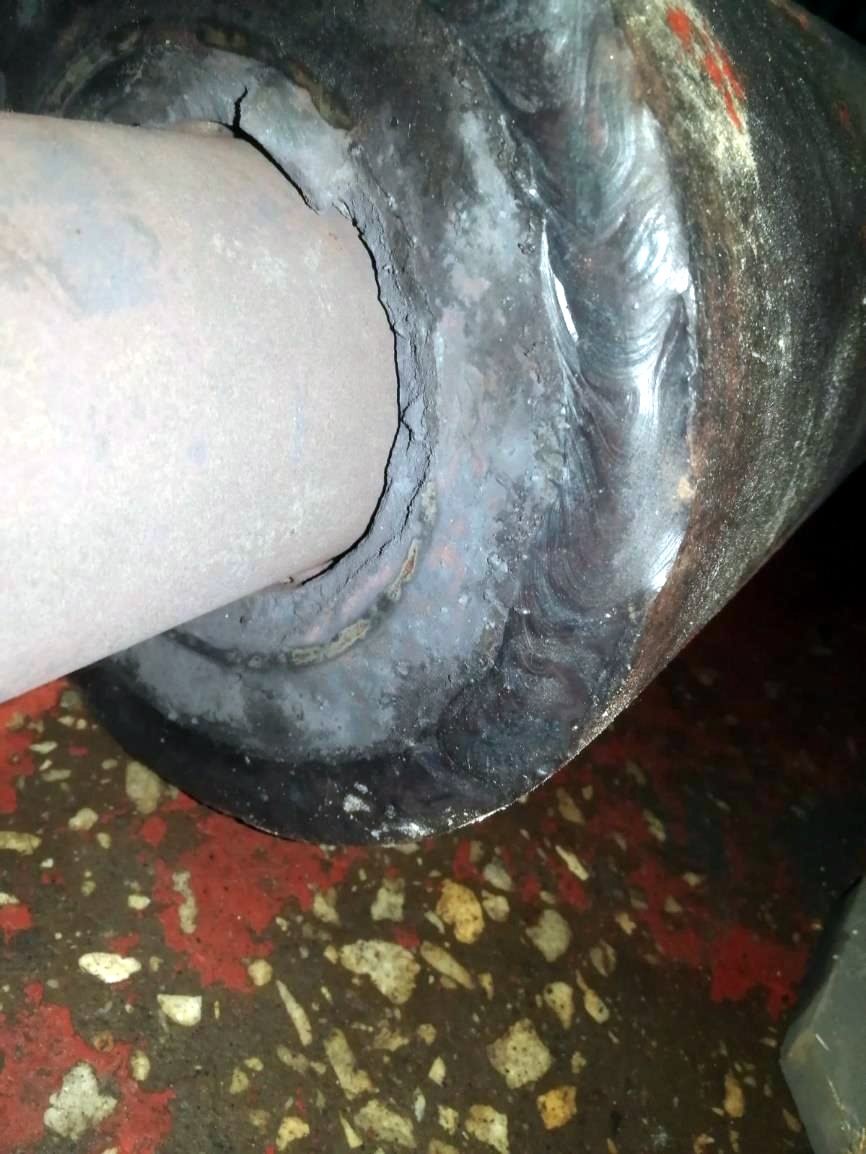 Жаропрочные и нержавеющиеСварные валы закалочной печи из 10Х23Н18Ресурс швов 3,5–4 месяца вместо 1производство крепежа
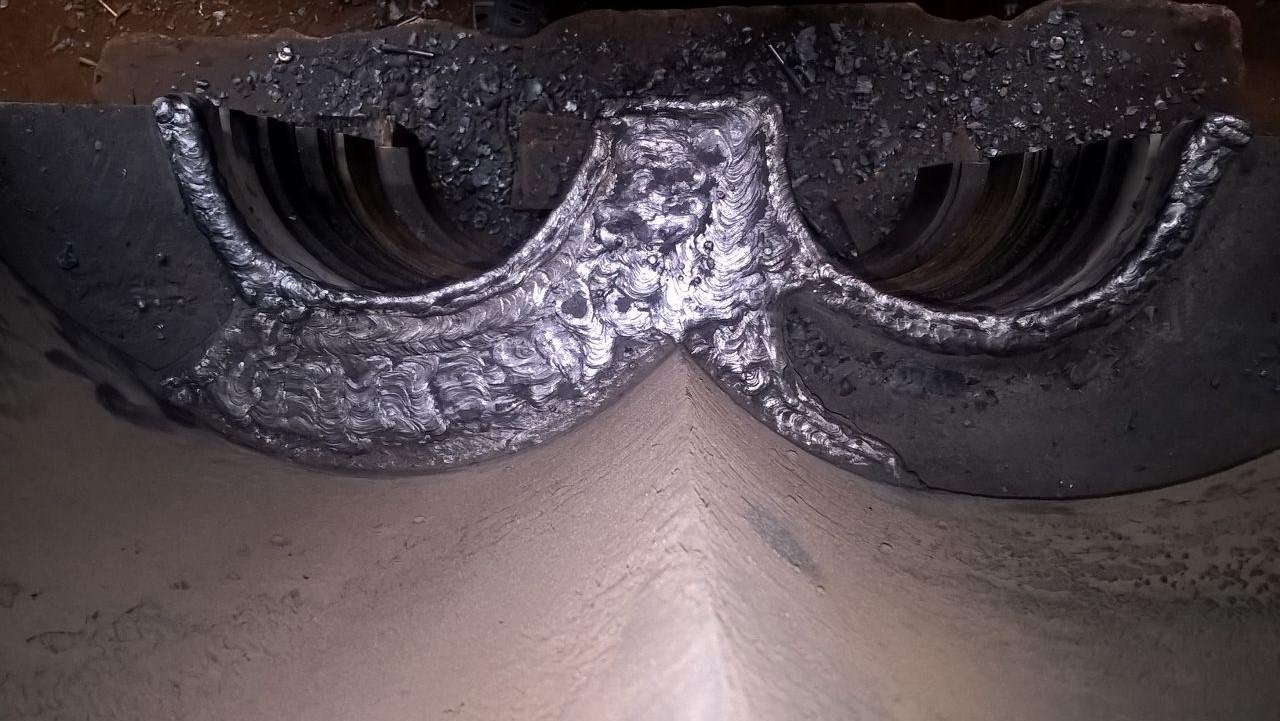 Чугунные корпуса и деталиКорпус паровой винтовой машины после работы без масла2 месяца вместо 6 на новый корпусэнергетическое машиностроение
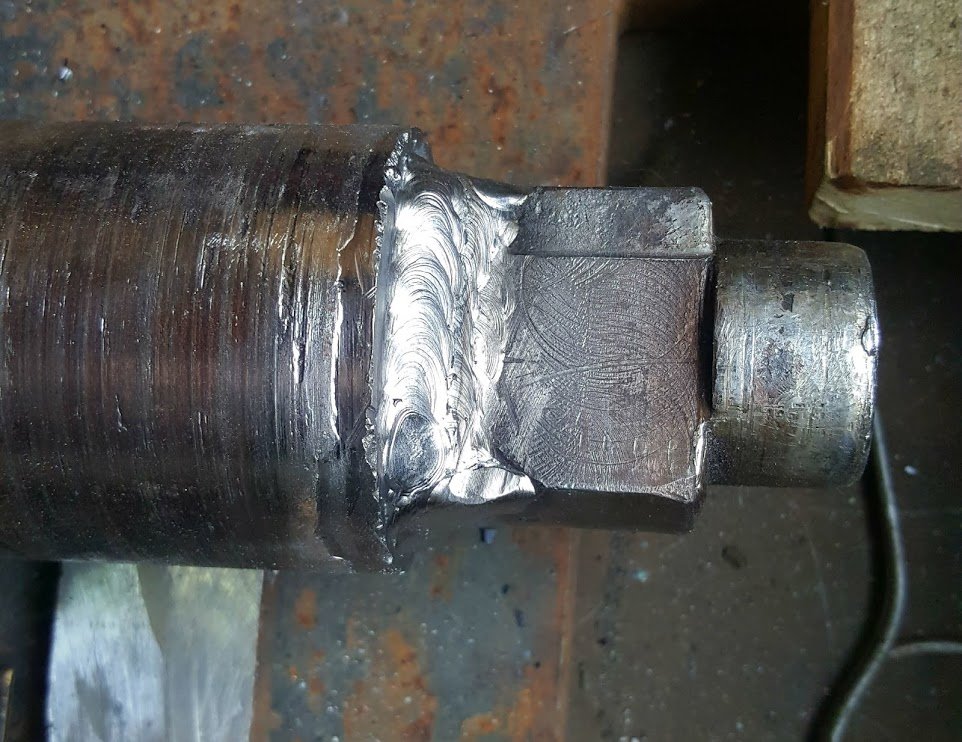 Валы и посадкиСломанный вал пресса из 30ХГА4 дня и 1 кг электродовпищевое производство
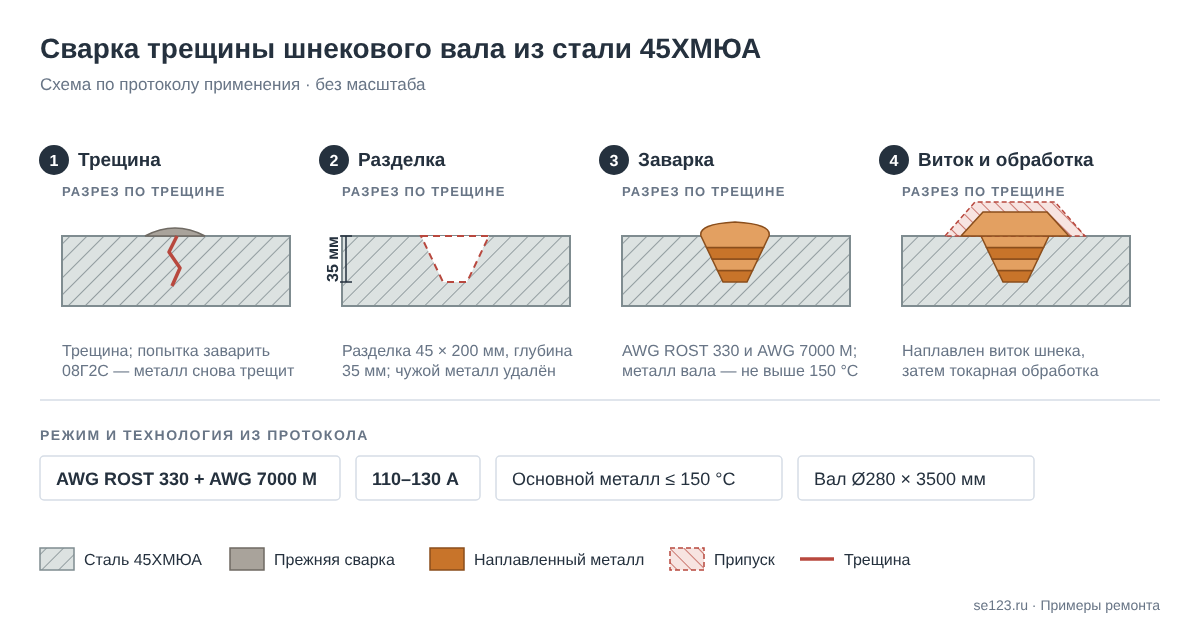 Валы и посадкиТрещина шнекового вала Ø280 ммБез новых трещинпереработка резины
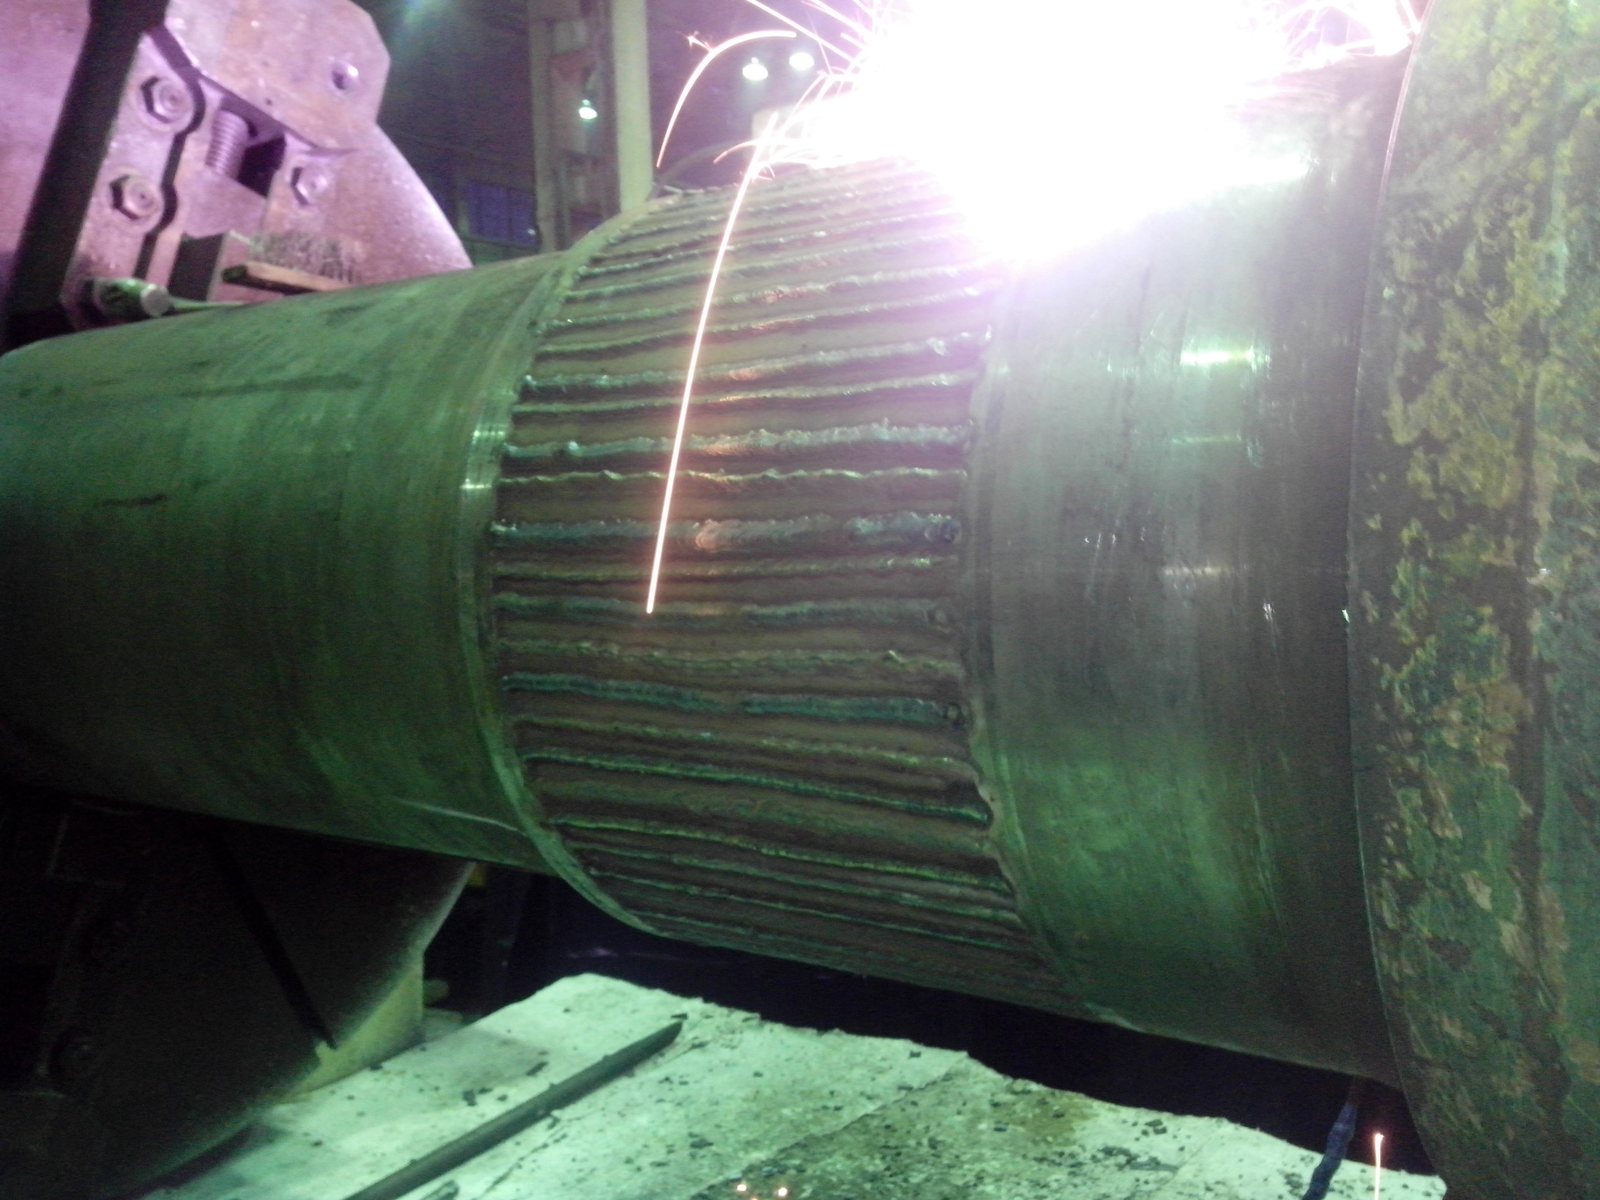 Валы и посадкиПосадки подшипников вала пресса Ø600 ммБольше 6 месяцев без нагрева подшипниковавтомобилестроение, кузнечное производство
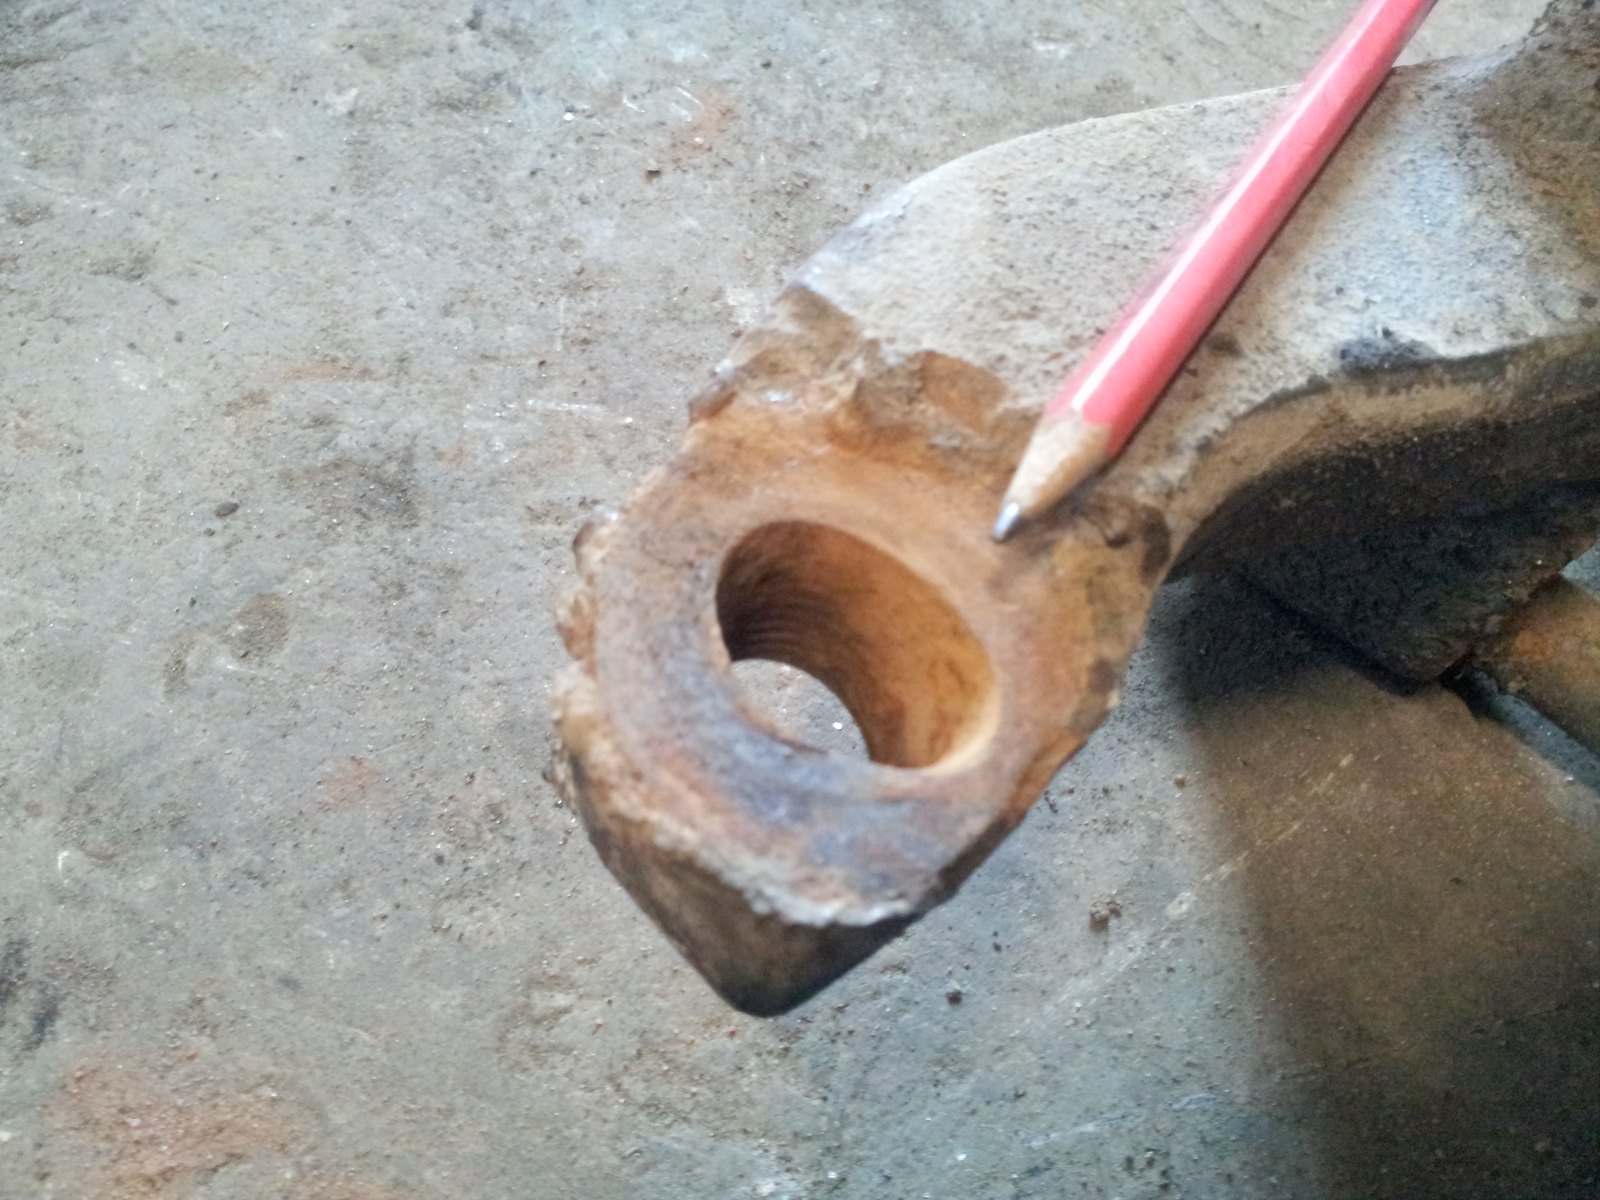 Чугунные корпуса и деталиЧугунная ступица и кронштейн грузовика≈800 руб. против 60 тыс.ремонт грузовых автомобилей
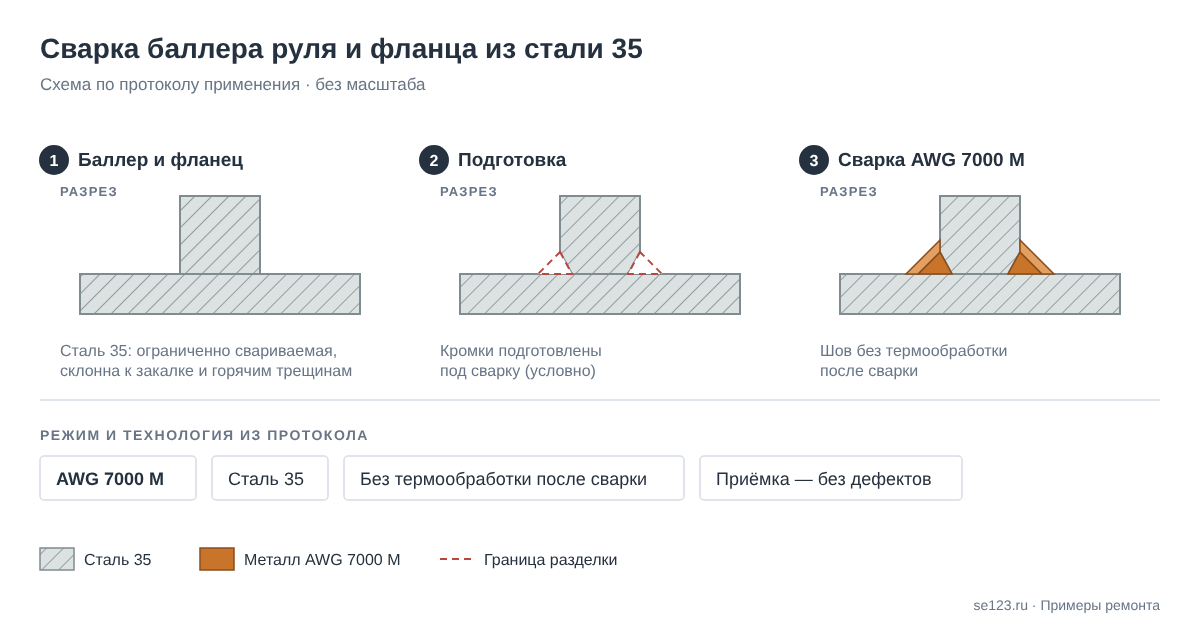 Валы и посадкиБаллер руля из стали 35 без термообработкиТеплоход вышел в рейс в срокречной пассажирский флот
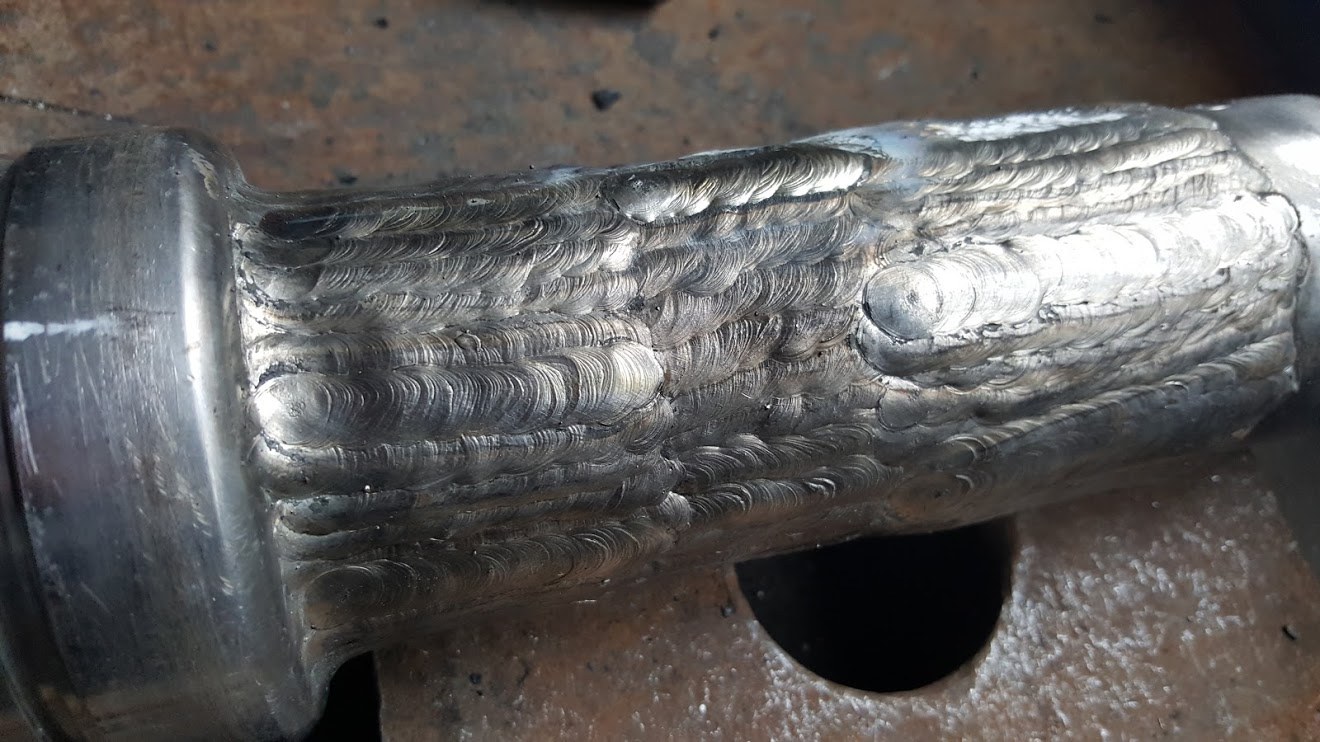 Валы и посадкиВал насоса: соль, песок, водаВал восстановлен без поводкинасосное оборудование, солевые растворы
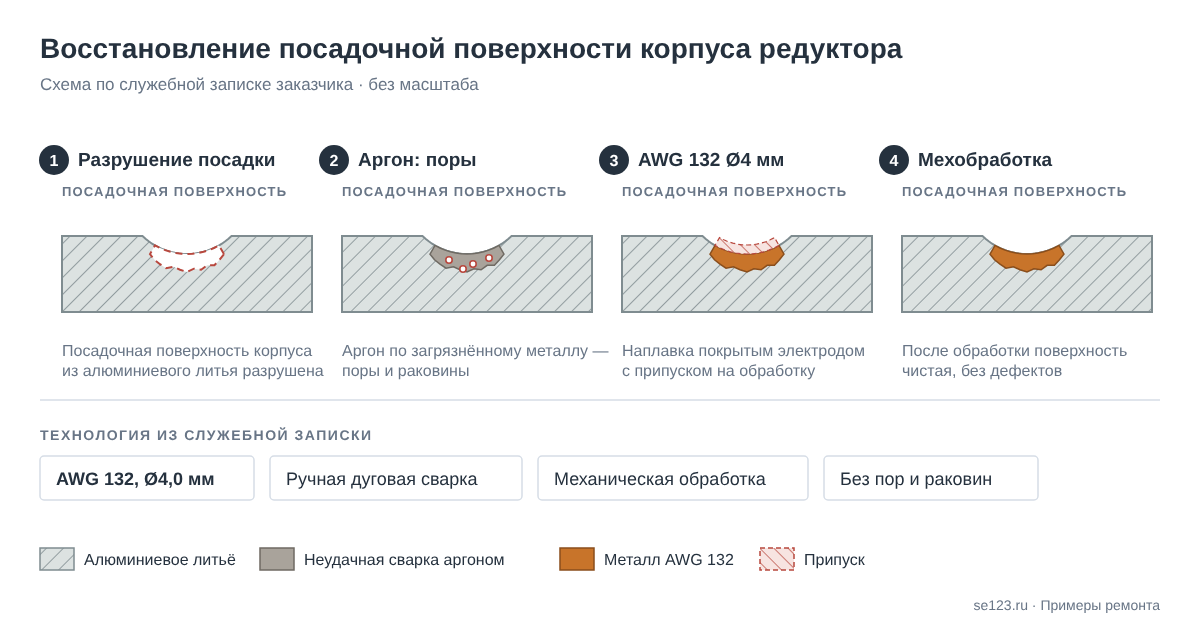 Алюминий и силуминПосадки алюминиевого корпуса редуктораБез пор после мехобработкимашиностроение
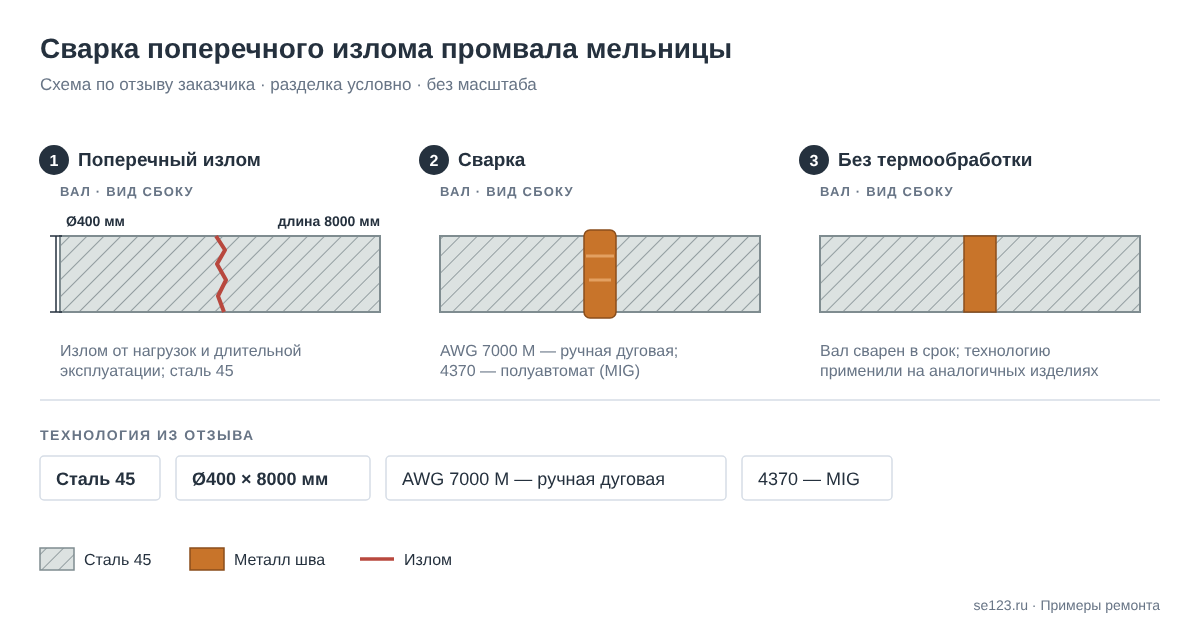 Валы и посадкиИзлом промвала мельницы Ø400 ммБез термообработкиметаллургия, глинозёмное производство
Ничего не нашлось. Опишите деталь и дефект технологу — подберём материал и технологию. Отправить задачу
Как мы сопровождаем ремонт
Вместе с материалом помогаем с технологией — от подбора режима до работы технолога на месте.
- Подбор материала и технологииПо описанию и фото дефекта подбираем электрод, режим и порядок работ. С этого начинается большинство историй в этом разделе.
- Технологическая картаПодготовка и разделка, режимы, тепловой режим, контроль шва. По карте ремонт выполняет служба предприятия своими силами — как с чугунным корпусом компрессора и маховиком гильотинных ножниц.
- Технолог на местеТехнолог участвует в ремонте и следит за технологией: два дня — при заварке корпуса водородного компрессора; под его контролем отремонтирован венец пресса Ø3770 мм.
- Ремонт нашими специалистамиКогда у заказчика нет своих возможностей, ремонт выполняют наши специалисты: так восстановлены серьга ковша экскаватора и — с гарантией — основание стрелы крана-манипулятора.
- Обучение сварщиковПрограммы под задачи предприятия, теория и практика на территории заказчика. На одном заводе — 34 часа по трём видам сварки, после чего работы, для которых раньше привлекали подрядчиков, стали делать своими силами; на другом обучение с аттестацией прошли 46 человек — сварщики, технологи, мастера и контролёры.
Опишите деталь, металл и дефект — технолог подберёт материал и технологию ремонта.