Износ, трещины и деформация корпуса паровой винтовой машины после работы без масла: восстановление наплавкой AWG 5545
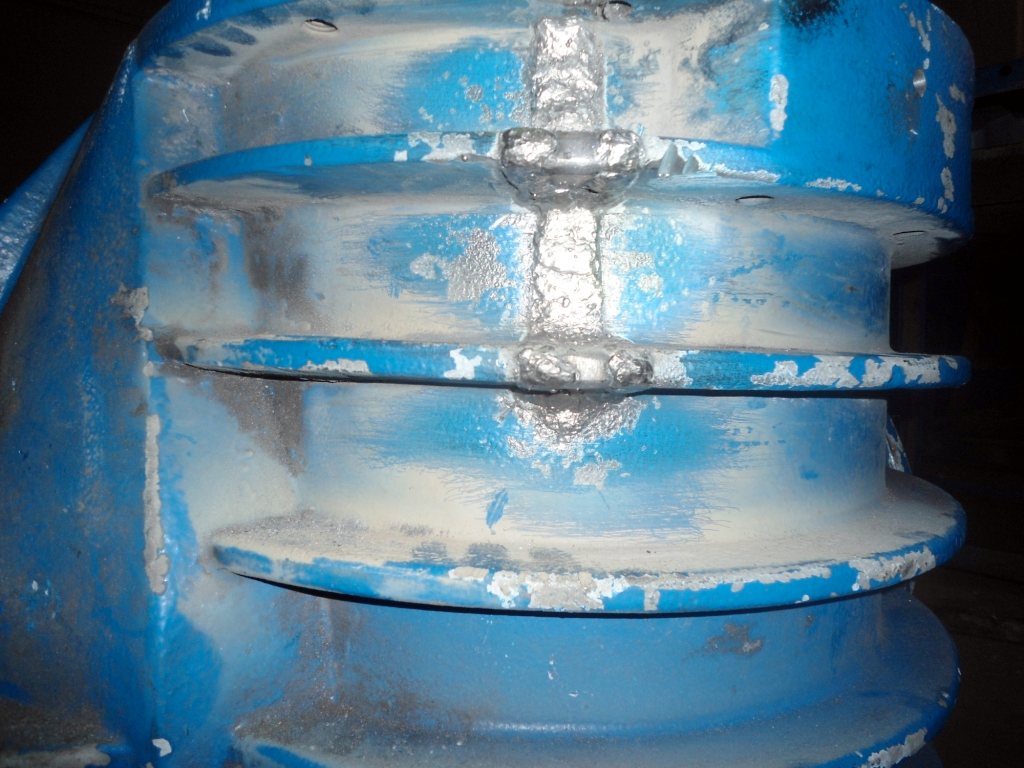
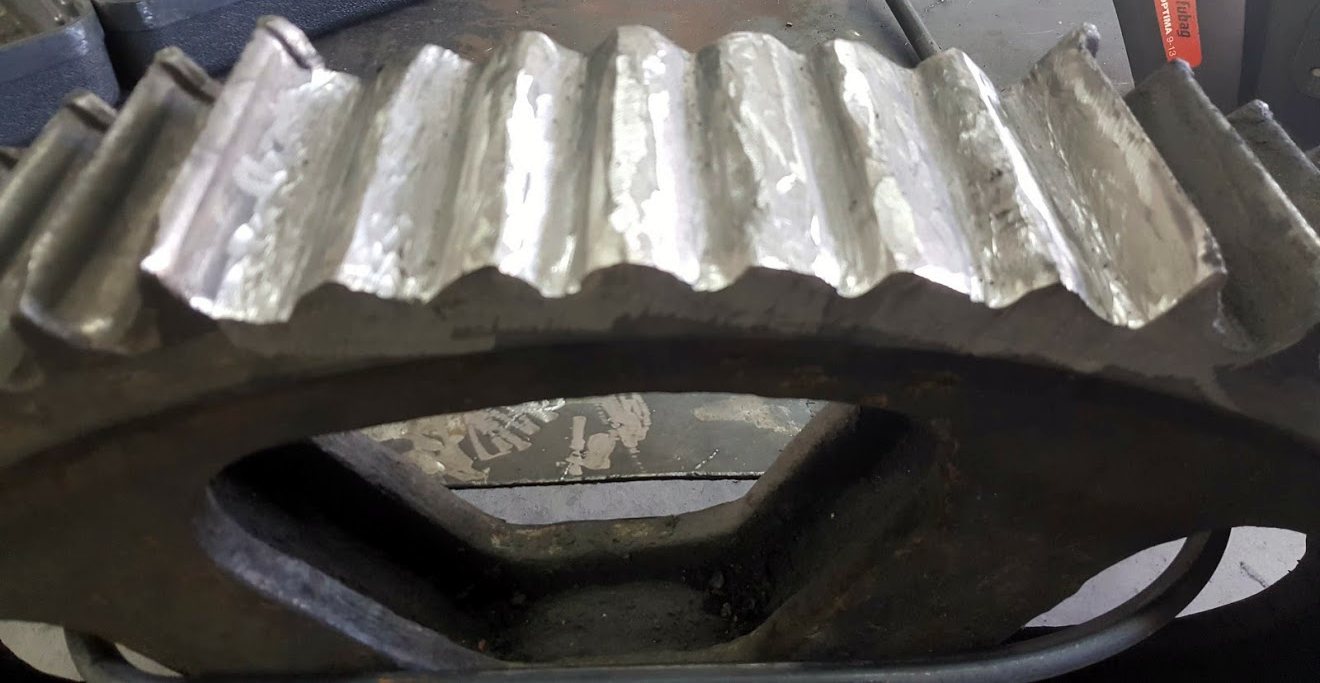
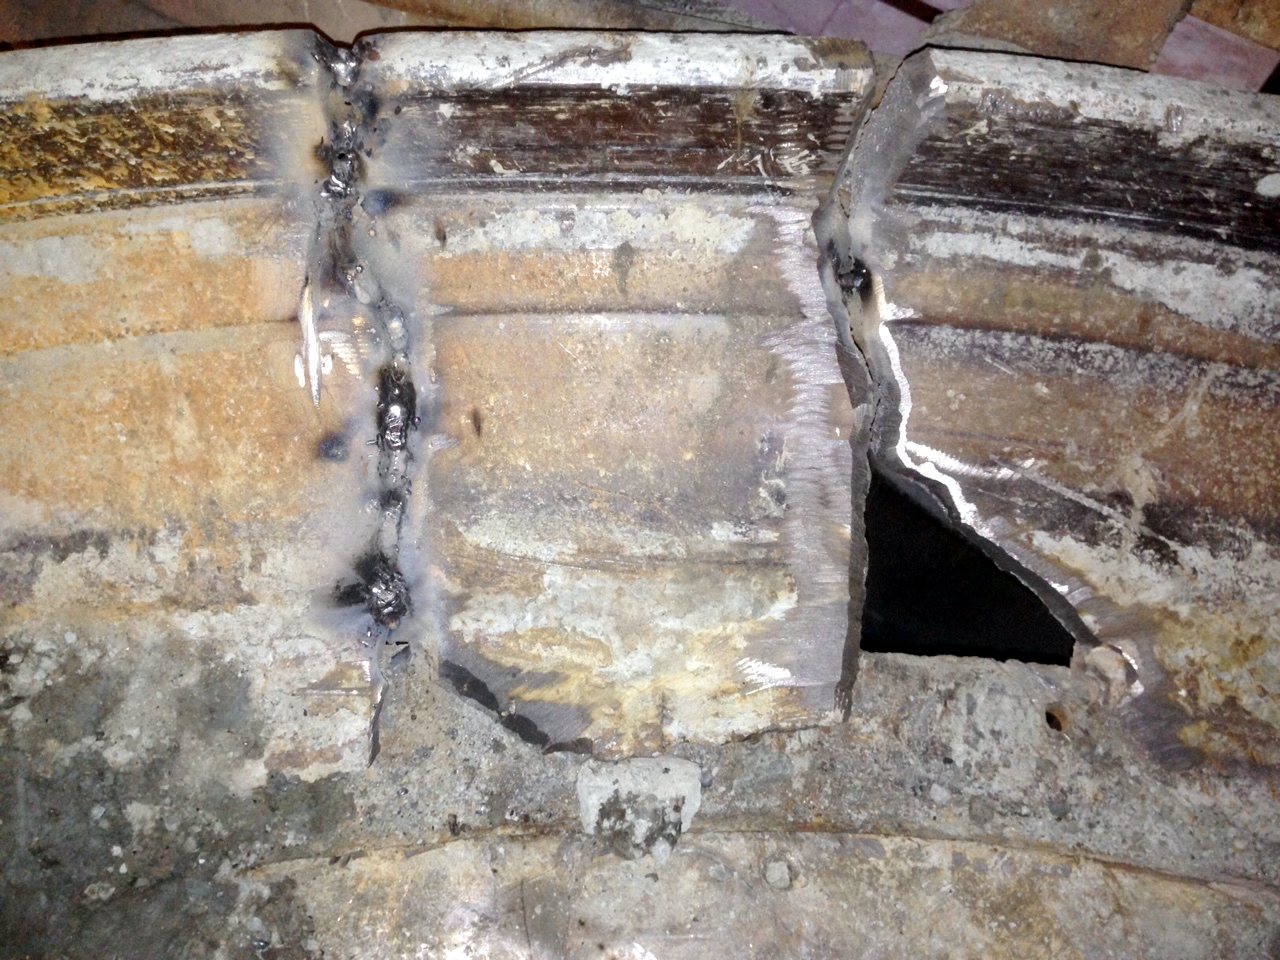
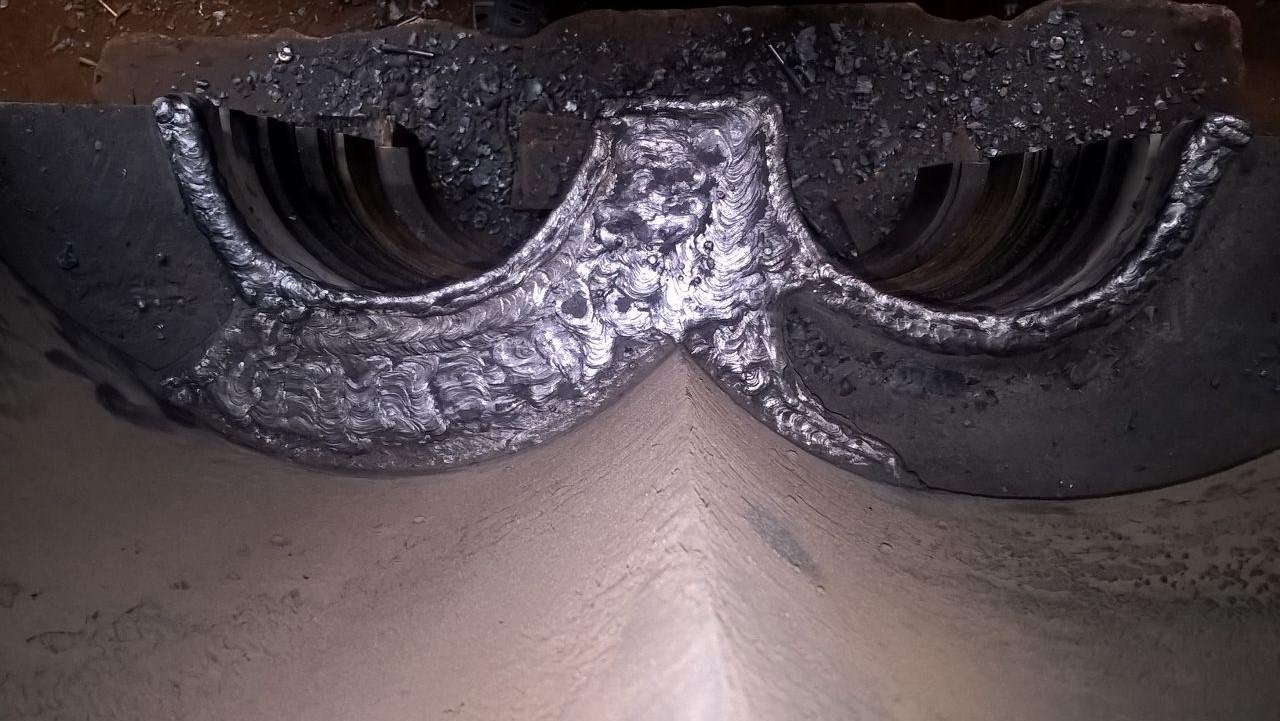
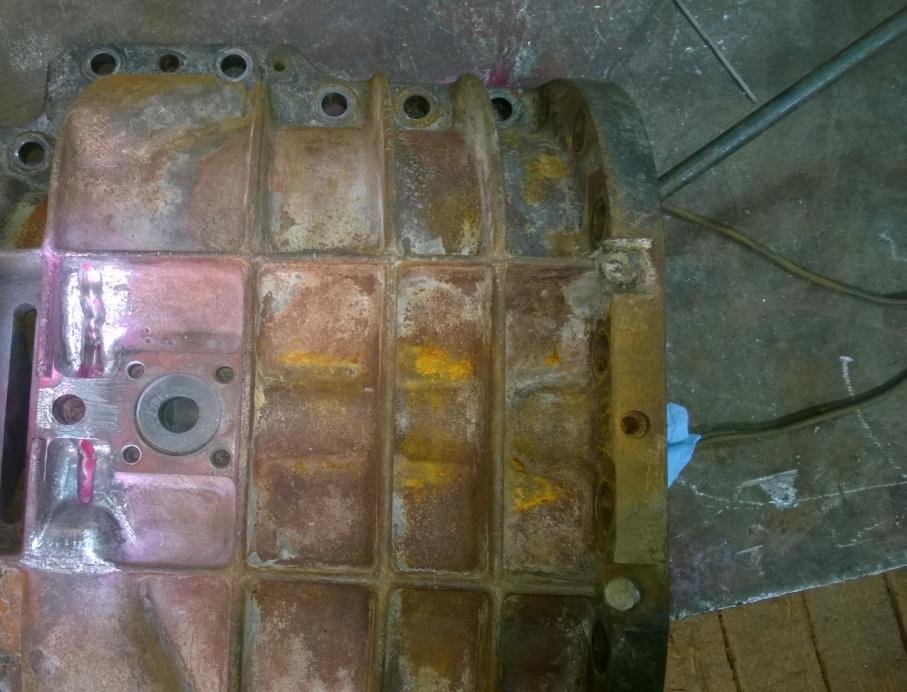
Литой корпус паровой винтовой машины, изношенный и деформированный после долгой работы без масла, восстановили наплавкой и заваркой трещин электродом AWG 5545 Ø4 мм — ушло 18 кг. Ремонт с механической обработкой занял около 2 месяцев и обошёлся примерно в 1 млн руб.; изготовление нового корпуса занимает около 6 месяцев и стоит несколько миллионов рублей. Эту машину по такой технологии восстанавливают уже второй раз.
Коротко
- Деталь
- корпус паровой винтовой машины
- Основной металл
- литой корпус; марка металла в письме не указана
- Дефект
- фрикционный износ корпуса и посадочных мест, биение валов о корпус, перегрев, деформация, трещины
- Материал
- AWG 5545, Ø4 мм, 18 кг
- Способ
- наплавка изношенных поверхностей и заварка трещин, затем механическая обработка
- Срок
- около 2 месяцев
- Результат
- машина восстановлена; по этой технологии — уже второй раз
Ситуация
На паровой винтовой машине, которую производитель поставил заказчику, произошла авария. Из-за ошибок оперативного персонала машина долго работала вхолостую без масла. Итог — фрикционный износ валов, корпуса и посадочных мест, биение валов о корпус, рост температуры корпуса и его деформация.
Новый корпус нужно формовать, отливать и обрабатывать — около 6 месяцев и несколько миллионов рублей.
Технология
Наши специалисты провели дефектацию машины, оценили технические возможности заказчика и предложили технологию восстановления корпуса.
- Наплавка изношенных поверхностей и заварка трещин электродом AWG 5545 Ø4 мм — всего 18 кг электродов.
- Механическая обработка корпусов.
Результат
Машина восстановлена. По этой технологии её восстанавливают уже второй раз.
Экономика
| Восстановление | Новый корпус | |
|---|---|---|
| Стоимость | около 1 000 000 руб. с наплавкой, сваркой и мехобработкой | несколько миллионов рублей с мехобработкой |
| Срок | около 2 месяцев | около 6 месяцев: формовка, отливка, обработка |
Примечание технолога
Корпус после аварии — это сразу три задачи: износ посадочных мест, трещины и деформация, причём на металле, пропитанном маслом за годы работы. AWG 5545 — никель-железный электрод для холодной сварки чугуна, пригодный и для деталей, бывших в эксплуатации, включая загрязнённые и замасленные участки после подготовки поверхности.
Посадочные зоны под подшипники и втулки — прямое назначение электрода. Наплавленный металл твёрдостью 185–195 HB обрабатывается резцом, фрезой и сверлом, поэтому посадочные места после наплавки возвращают в размер обычной механической обработкой.
Фото
Материалы AWG в этом ремонте
Чек-лист: холодная сварка чугуна — Одна страница А4: подготовка, режимы, проковка, стоп-лист ошибок.