
Примеры ремонта · 14
Ремонт штампов, пресс-форм и инструмента сваркой
Штампы, матрицы, ножи, пилы, режущий инструмент — детали, которые после наплавки должны держать кромку и пройти механическую обработку. В примерах изношенные кромки обрезного штампа и разгарные трещины молотовых штампов из 5ХНМ восстановлены наплавкой без подогрева — ресурс вырос в 4 и до 2,5 раза; выкрошенные кромки матриц из У8 и У10А наплавляют вместо «занижения»; секции штампа обрезки борта после наплавки служат в 2–2,5 раза дольше, а наплавок за год стало вдвое меньше; вмятину на чугунном штампе и откол чугунной пресс-формы заварили холодной сваркой AWG GRAF 4000; ножи трубореза восстановили по подслою AWG ROST 1323D за 5 000 руб. вместо 150–250 тыс.; поддерживающие ножи наплавляют AWG KAIT 60T — межремонтный период до трёх раз дольше, а режущую кромку прижимной плиты пресс-ножниц наплавили твёрдыми слоями по пластичному подслою — через год износ незначительный. Есть и честный пример: на самом твёрдом из трёх ножей листогибочного станка после наплавки появились сколы — твёрдость детали под наплавку должна быть около 50 HRC. Для твёрдых кромок сейчас применяют AWG KAIT 6053 PRO (56–60 HRC) и AWG KAIT 6053-T (штампы горячего деформирования, 41–47 HRC), а для кромок, которые работают на удар, — AWG 67S по подслою AWG ROST 330.
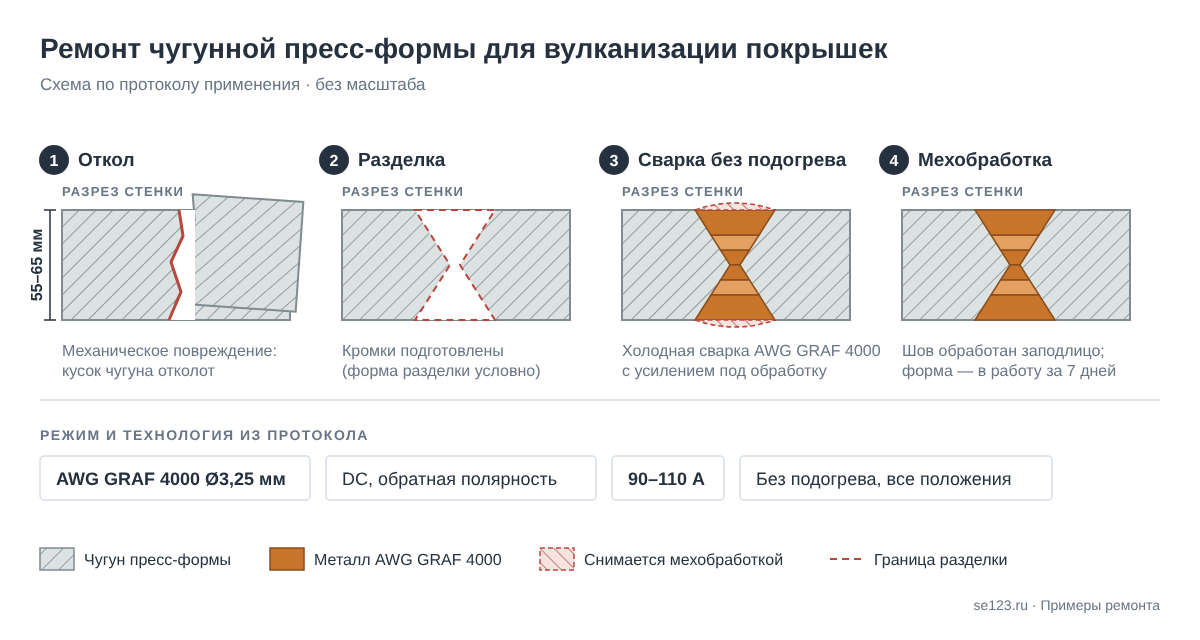 Чугунные корпуса и деталиОткол на чугунной пресс-форме для покрышек7 дней вместо 6 месяцевшинное производство
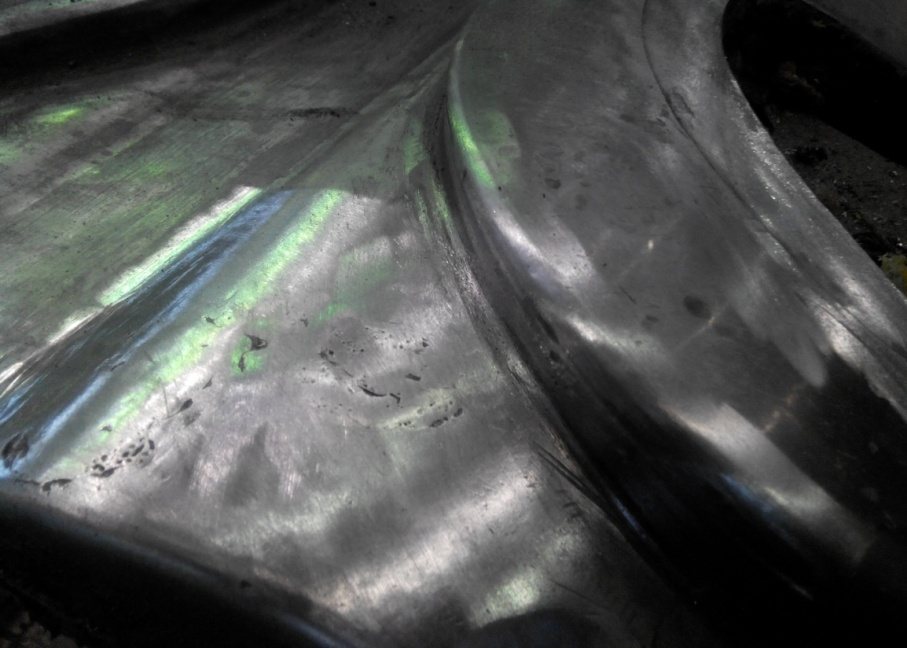 Штампы и инструментВмятина на чугунном штампеТрудозатраты до 3 раз нижеавтомобилестроение, прессовое производство
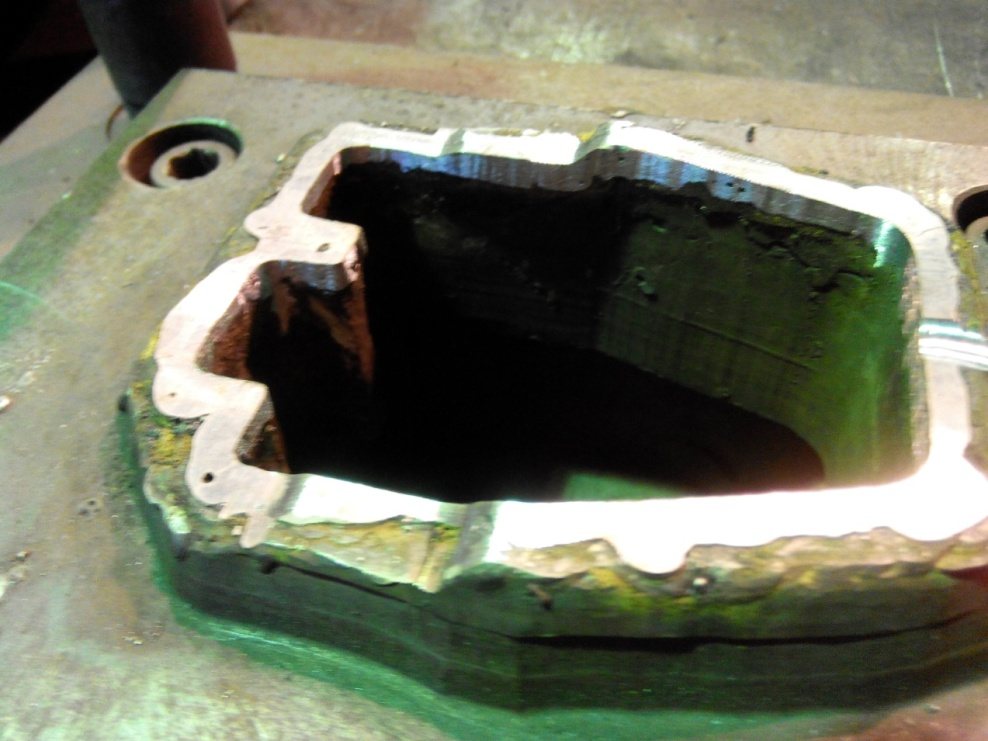 Штампы и инструментКромки обрезного штампа из У8 и У10АРесурс штампа в 4 раза вышеавтомобилестроение, прессовое производство
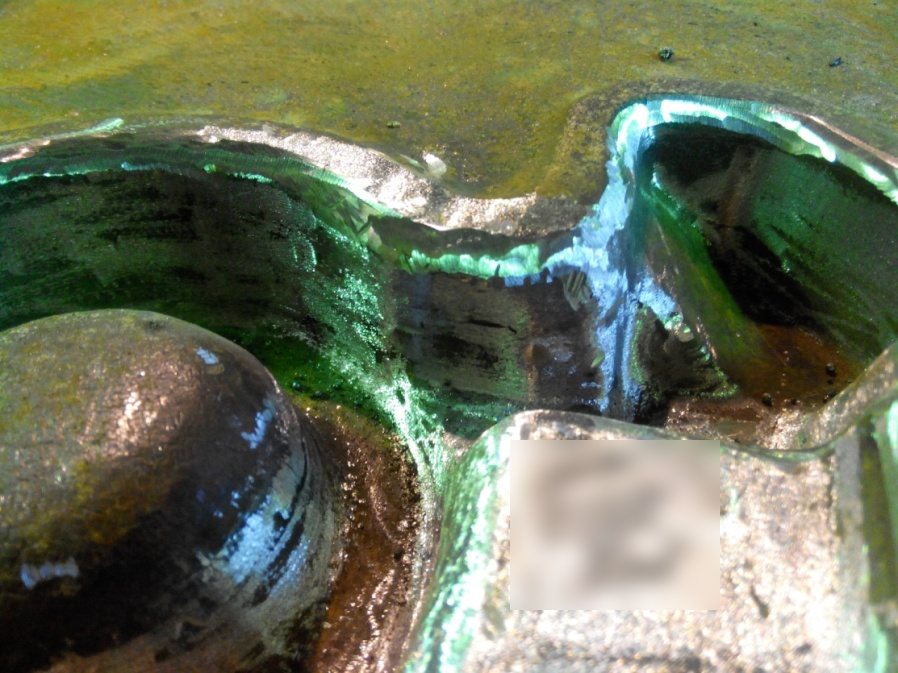 Штампы и инструментРазгарные трещины молотовых штамповРесурс до 2,5 раза вышеавтомобилестроение, кузнечно-прессовое производство
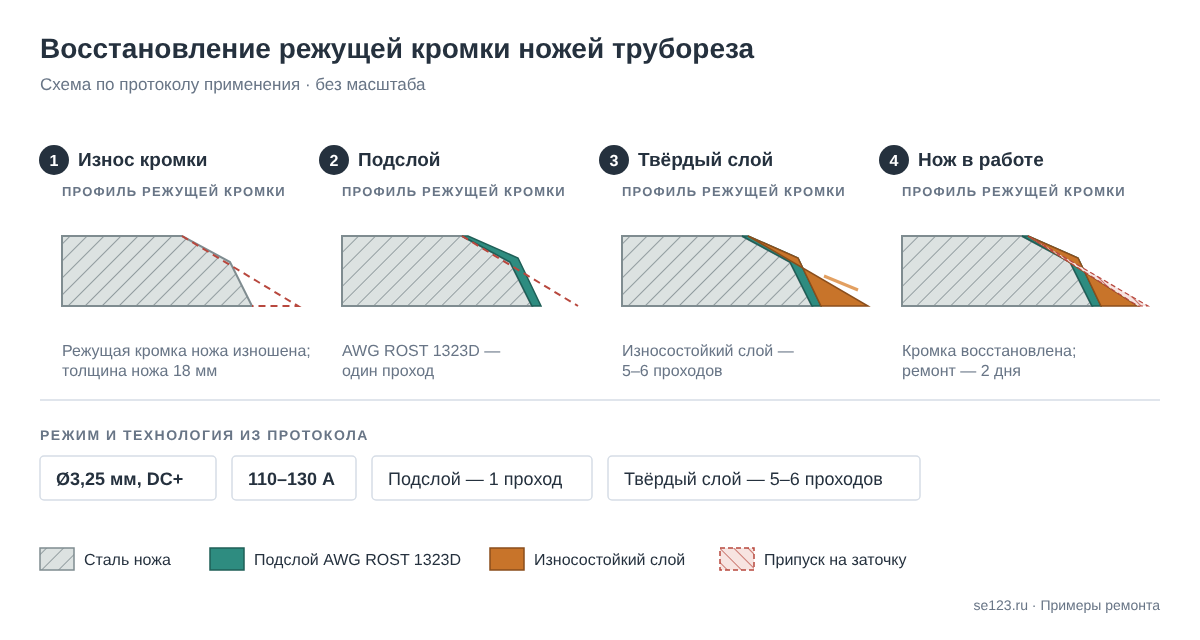 Штампы и инструментРежущая кромка ножей трубореза5 тыс. руб. против 150–250 тыс.водоснабжение и водоотведение
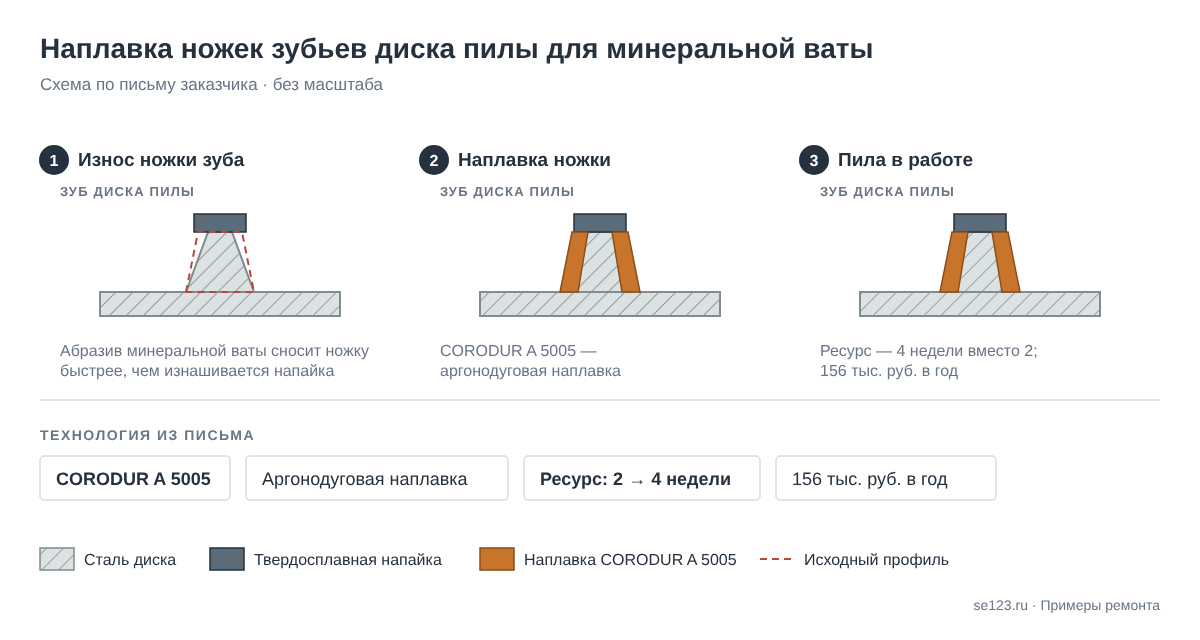 Штампы и инструментНожки зубьев пилы для минеральной ватыРесурс 4 недели вместо 2производство теплоизоляции из минеральной ваты
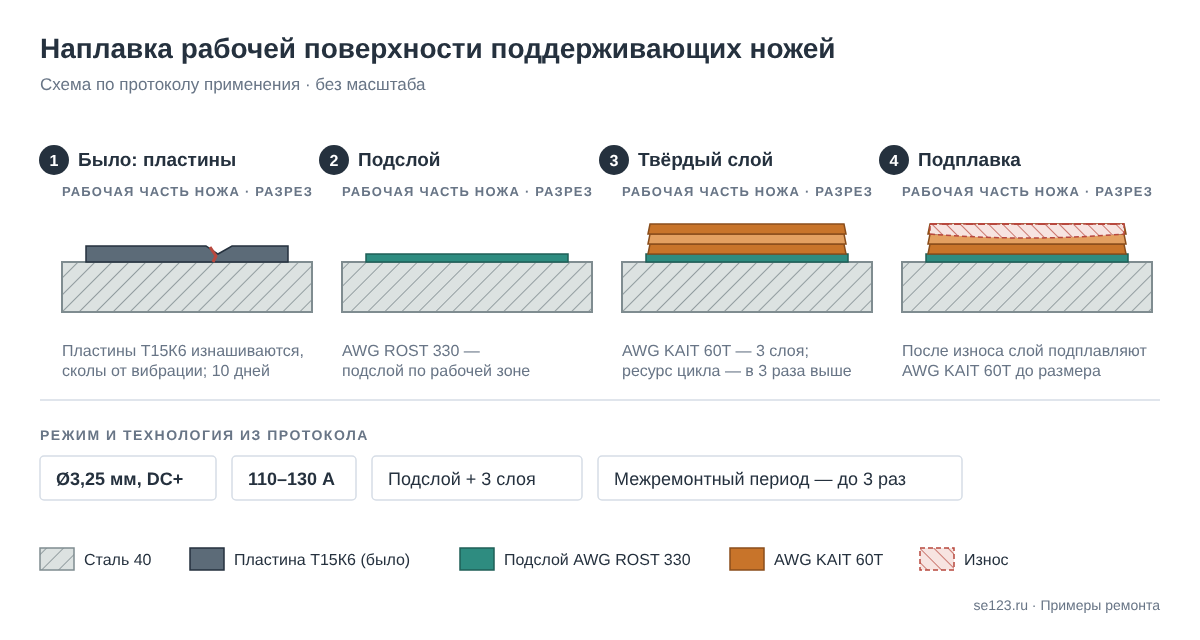 Штампы и инструментПоддерживающие ножи вместо пластин Т15К6Ресурс цикла в 3 раза вышемашиностроение
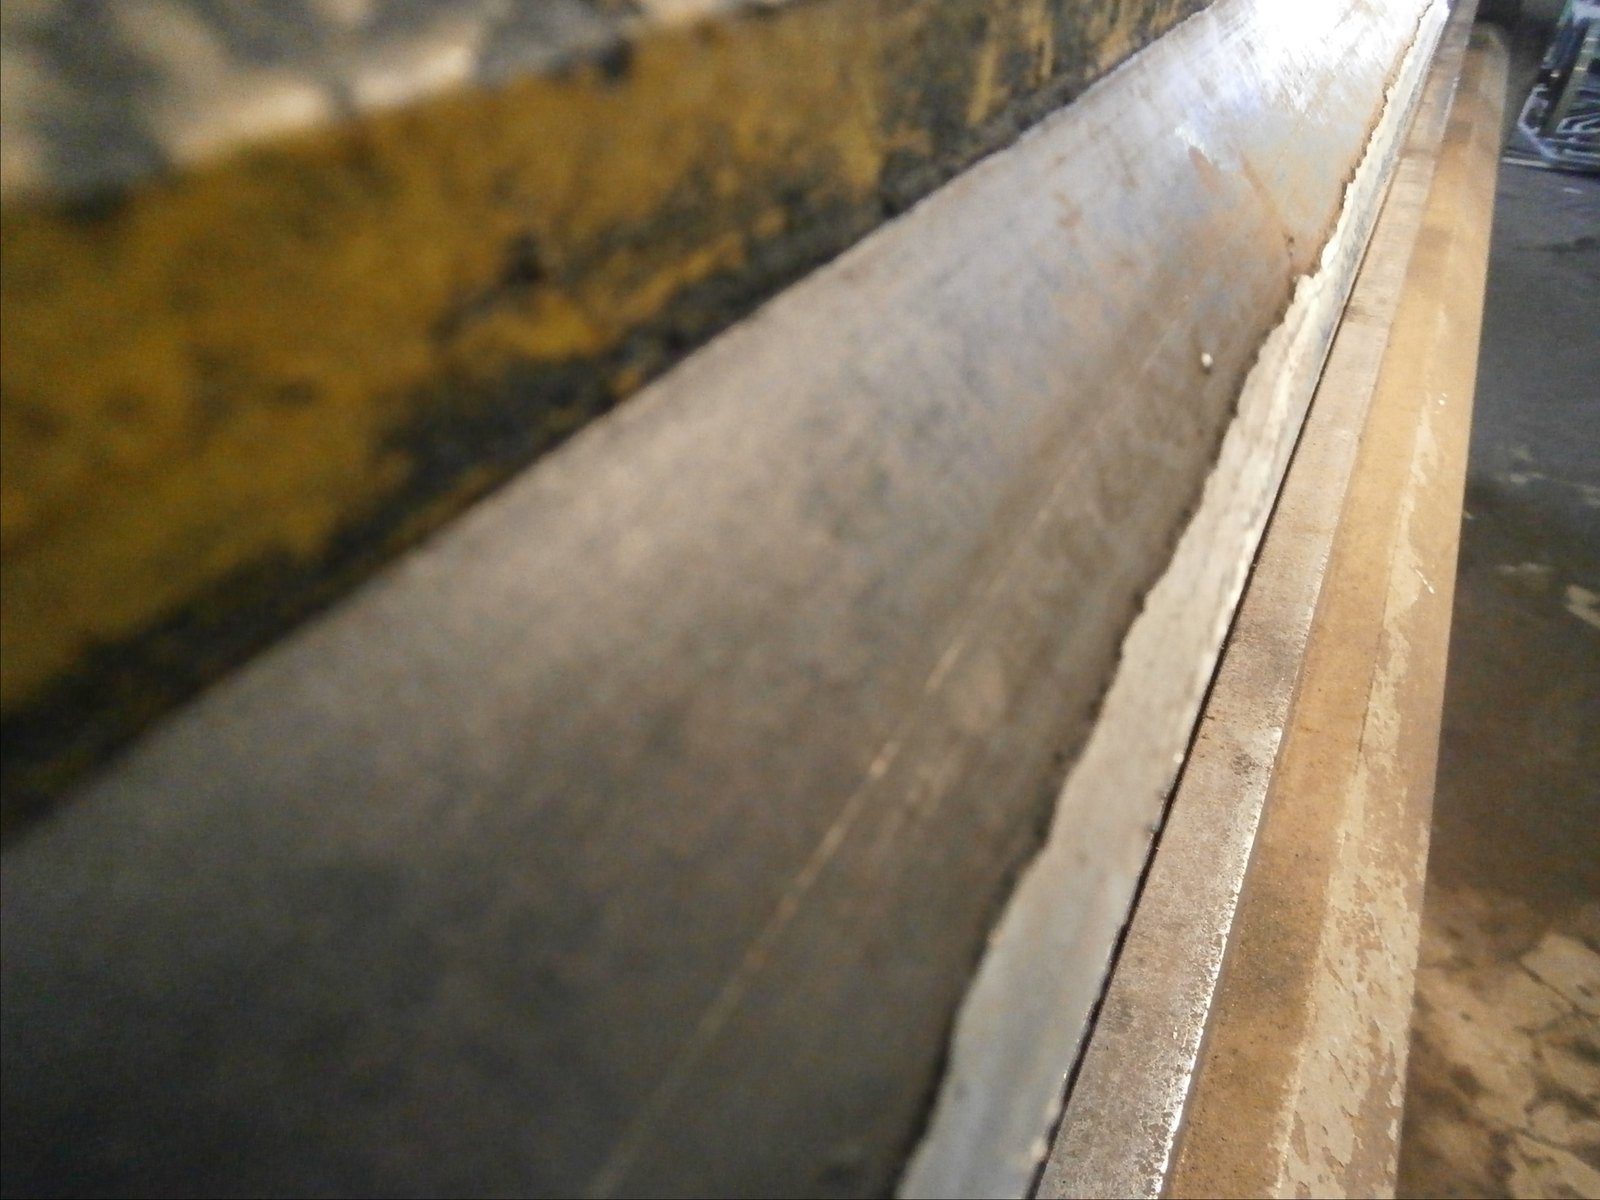 Штампы и инструментНожи зажима листогибочного станка2 ножа из 3 без разрушениймашиностроение, листогибочное производство
 Штампы и инструментСекции штампа обрезки бортаРесурс в 2–2,5 раза вышеавтомобилестроение, производство агрегатов
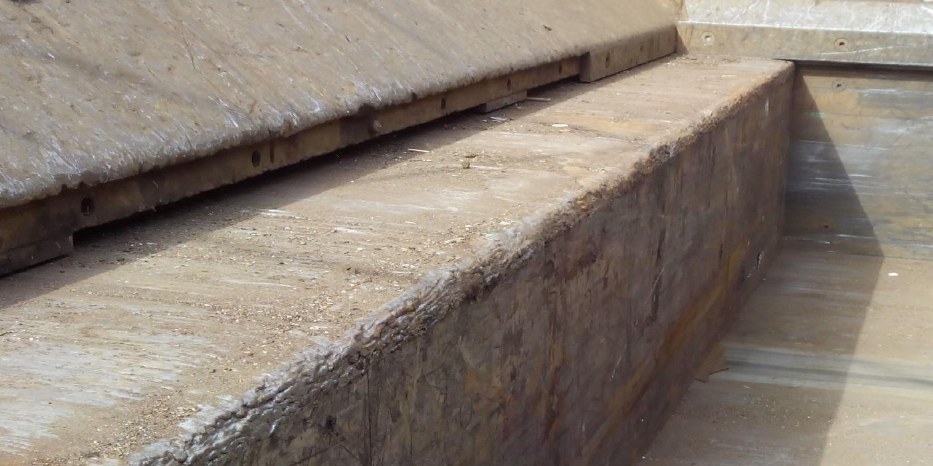 Штампы и инструментКромка прижимной плиты пресс-ножницЧерез год износ незначительныйметаллообработка
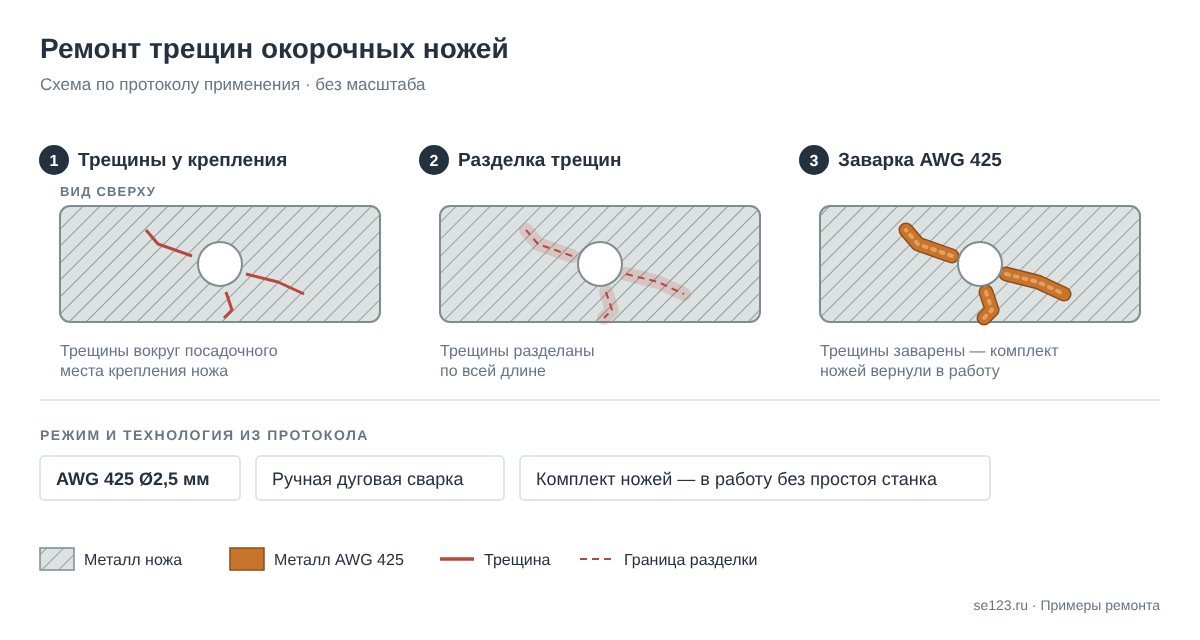 Штампы и инструментТрещины у посадочного места окорочных ножейСтанок работает без простоев на замене ножейдеревообработка, производство шпона
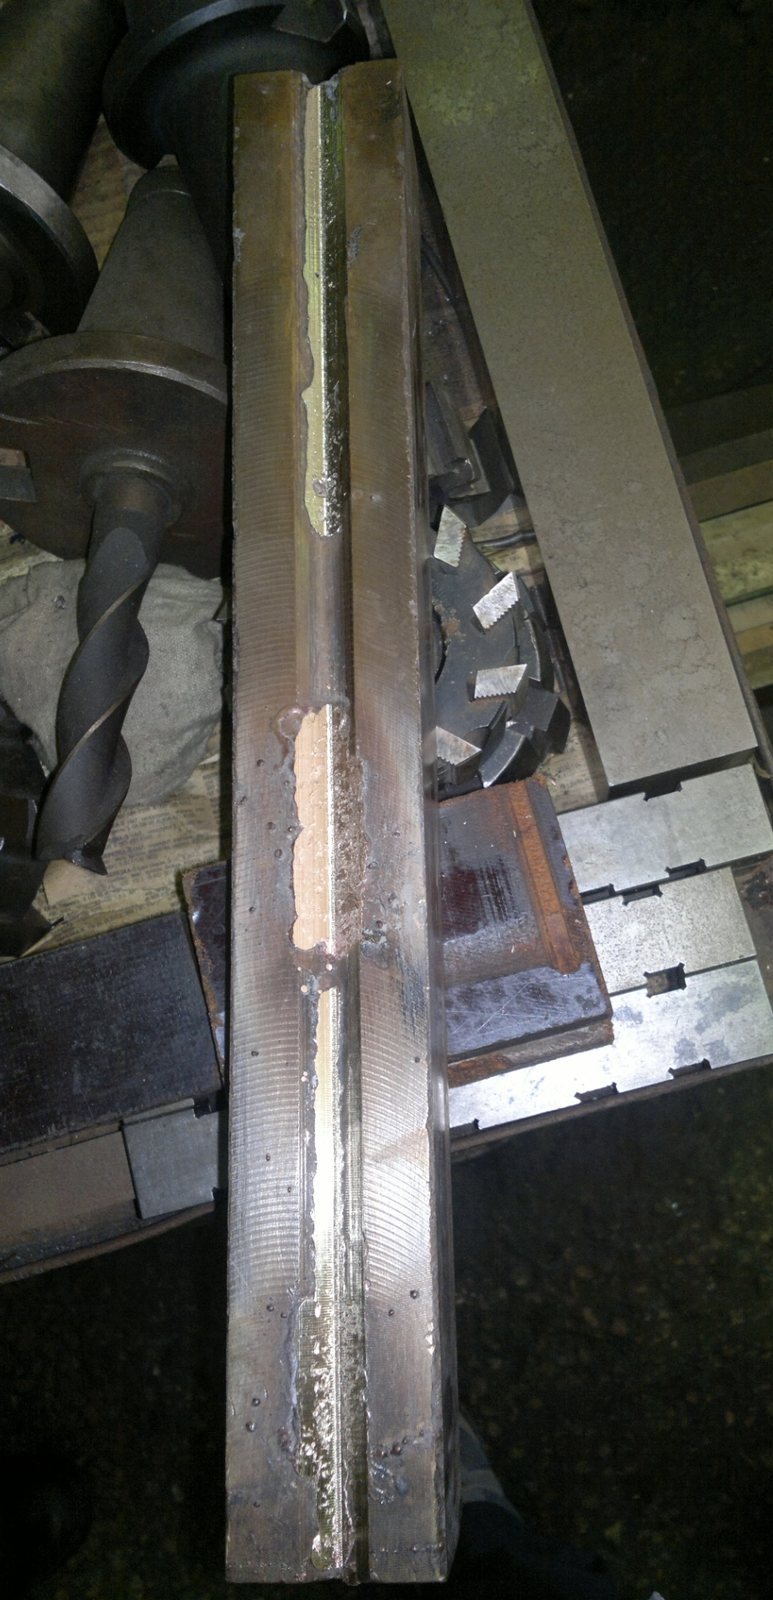 Штампы и инструментНож для удаления облоя из бронзыРабочий результат после подбора технологиипроизводство сварных труб
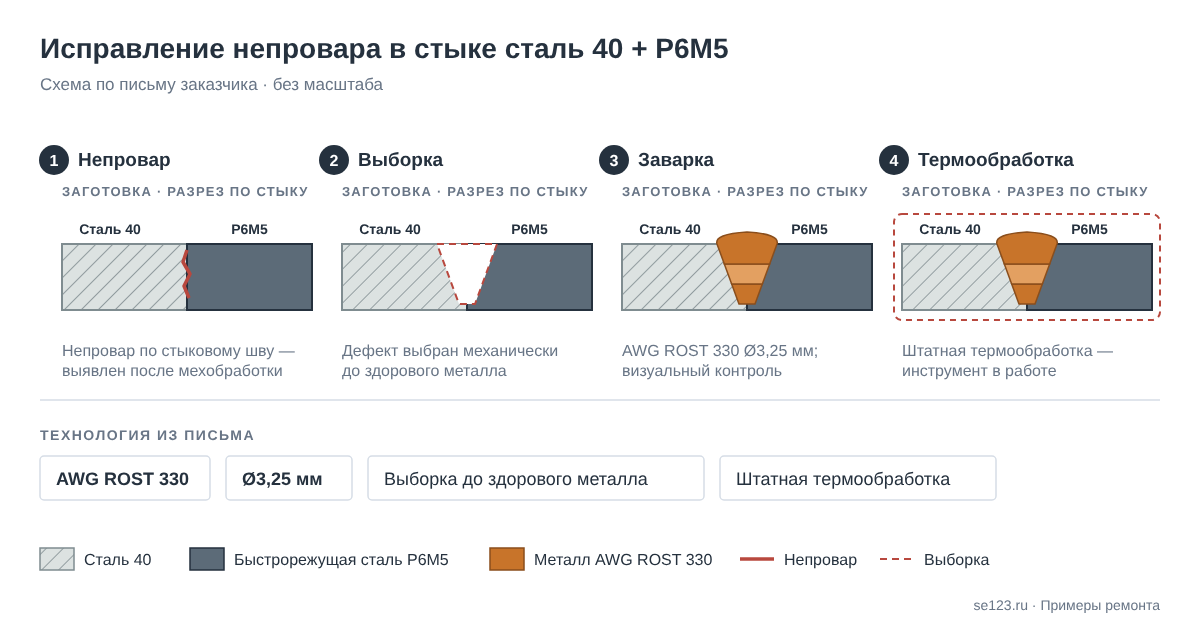 Штампы и инструментНепровар в стыке сталь 40 + Р6М5Инструмент в работе, Р6М5 сохраненамашиностроение, изготовление режущего инструмента
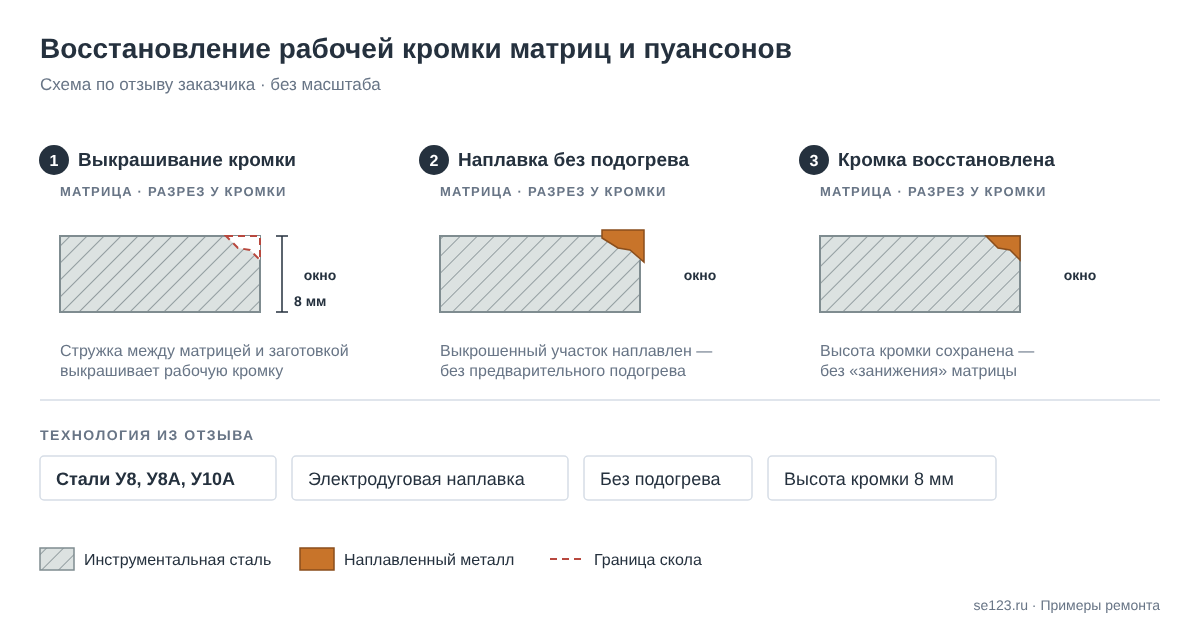 Штампы и инструментКромки матриц и пуансоновНаплавка вместо «занижения»металлообработка, штамповое производство
Ничего не нашлось. Опишите деталь и дефект технологу — подберём материал и технологию. Отправить задачу
Как мы сопровождаем ремонт
Вместе с материалом помогаем с технологией — от подбора режима до работы технолога на месте.
- Подбор материала и технологииПо описанию и фото дефекта подбираем электрод, режим и порядок работ. С этого начинается большинство историй в этом разделе.
- Технологическая картаПодготовка и разделка, режимы, тепловой режим, контроль шва. По карте ремонт выполняет служба предприятия своими силами — как с чугунным корпусом компрессора и маховиком гильотинных ножниц.
- Технолог на местеТехнолог участвует в ремонте и следит за технологией: два дня — при заварке корпуса водородного компрессора; под его контролем отремонтирован венец пресса Ø3770 мм.
- Ремонт нашими специалистамиКогда у заказчика нет своих возможностей, ремонт выполняют наши специалисты: так восстановлены серьга ковша экскаватора и — с гарантией — основание стрелы крана-манипулятора.
- Обучение сварщиковПрограммы под задачи предприятия, теория и практика на территории заказчика. На одном заводе — 34 часа по трём видам сварки, после чего работы, для которых раньше привлекали подрядчиков, стали делать своими силами; на другом обучение с аттестацией прошли 46 человек — сварщики, технологи, мастера и контролёры.
Опишите деталь, металл и дефект — технолог подберёт материал и технологию ремонта.