
Примеры ремонта · 9
Износостойкая наплавка: лопасти, валки, рёбра, звенья транспортёров
Абразив, трение металла о металл, разгарные трещины от нагрева — каждому виду износа нужен свой наплавочный материал. В примерах лопасти смесителя наплавляют высокохромистым AWG KAIT 6000, направляющие рёбра вальцов и зубья шестерни — AWG KAIT 60T, валки горячего проката — AWG KAIT 1762 LC, а звенья транспортёра в агрессивной среде — алюминиевой бронзой AWG 240, которая не изнашивает ответную деталь. Результат меряют ресурсом: лопасти служат 6 месяцев вместо 3, валки — в 2–2,5 раза дольше.
 Износостойкая наплавкаЛопасти двухвального смесителя из стали 35ЛСрок службы 6 месяцев вместо 3производство стеновых материалов
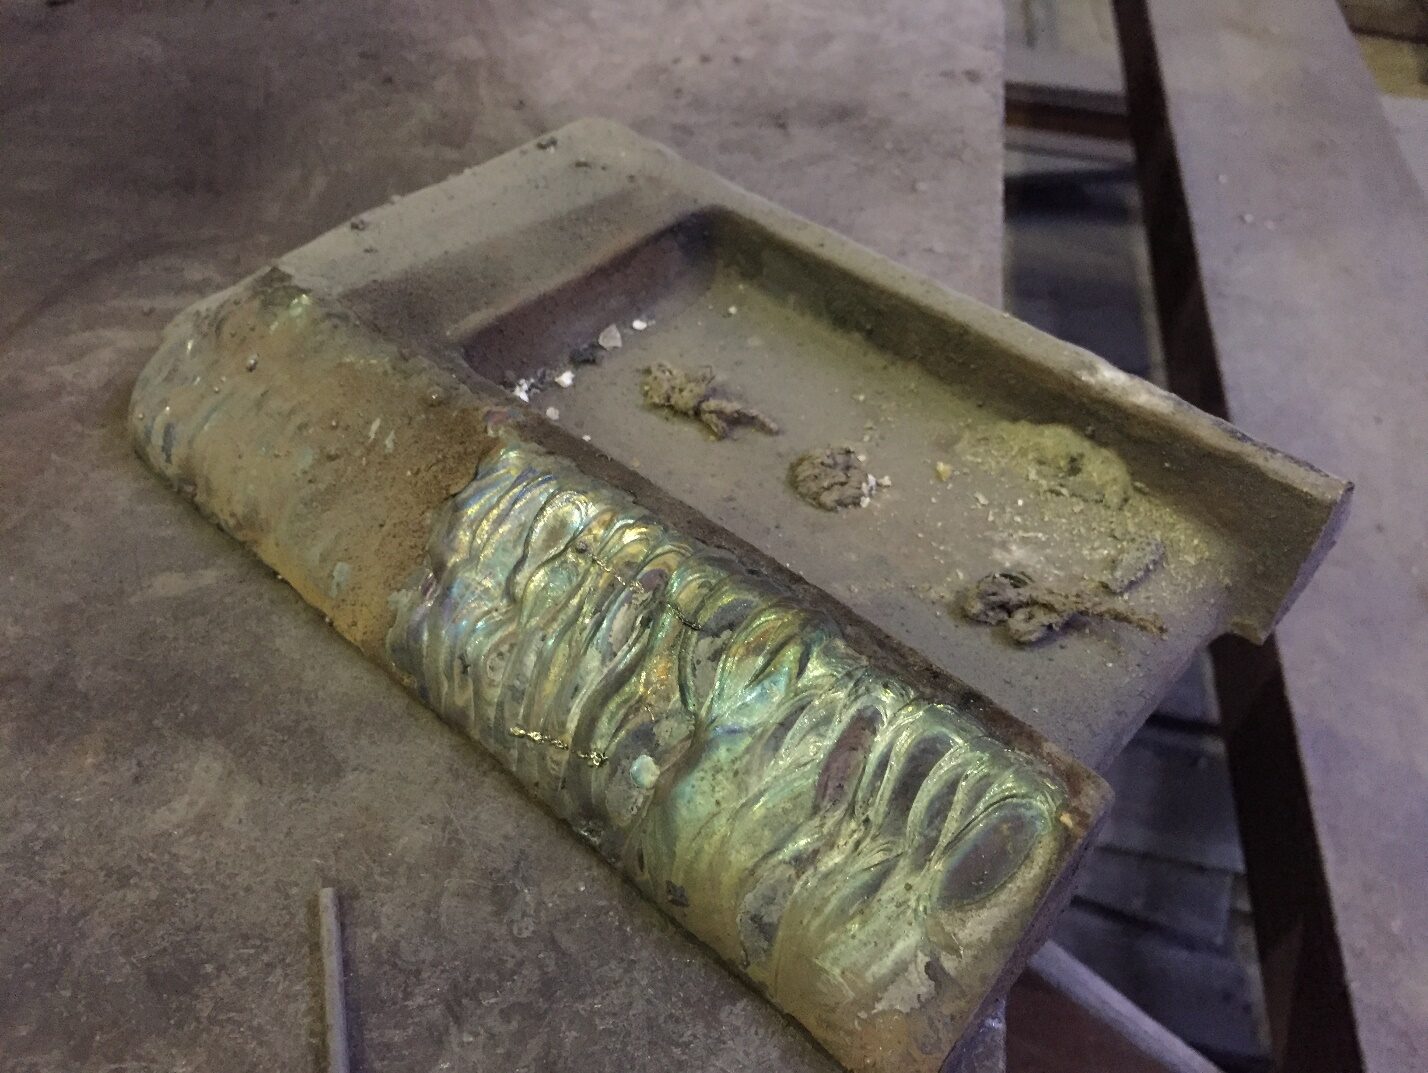
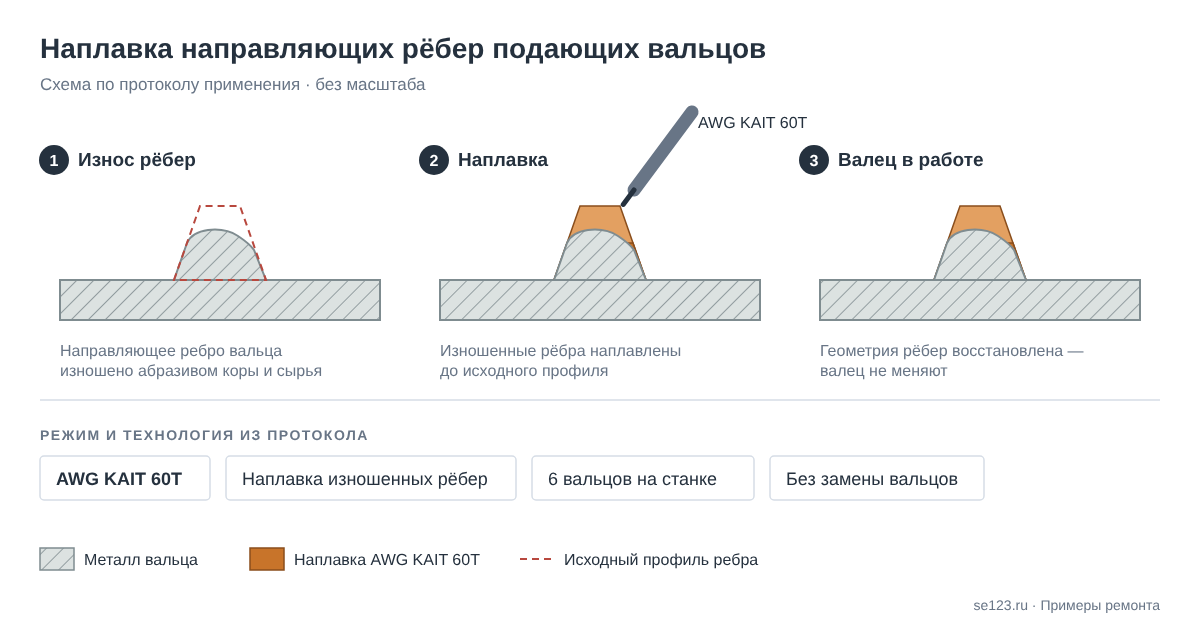 Износостойкая наплавкаНаправляющие рёбра подающих вальцов окорочного станкаБез замены вальцов по 5220 € за штукудеревообработка, производство шпона
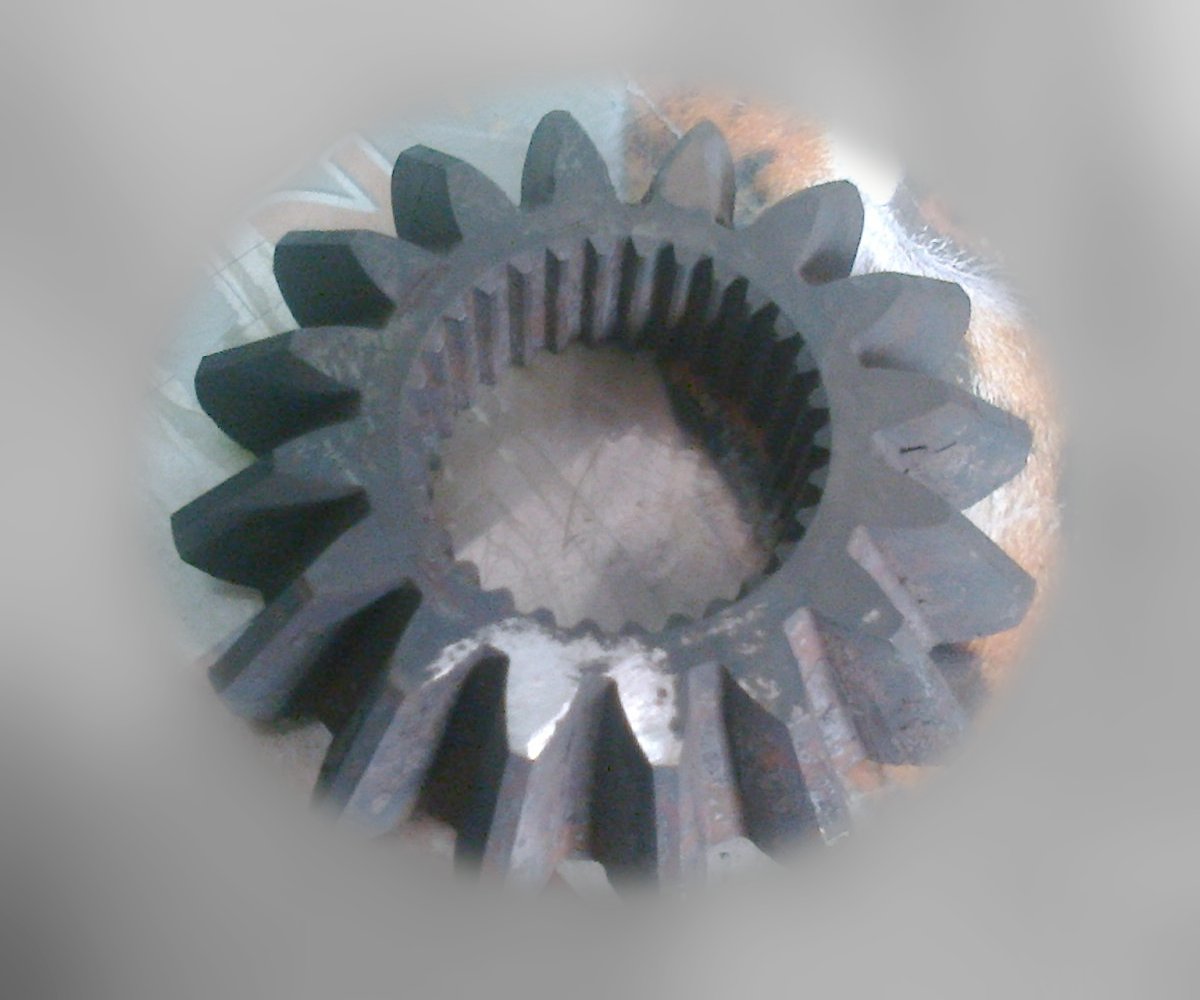 Шестерни, венцы, колёсаЗубья конической шестерни заднего моста прицепа10 тыс. руб. против 120 тыс. за новуюсельское хозяйство
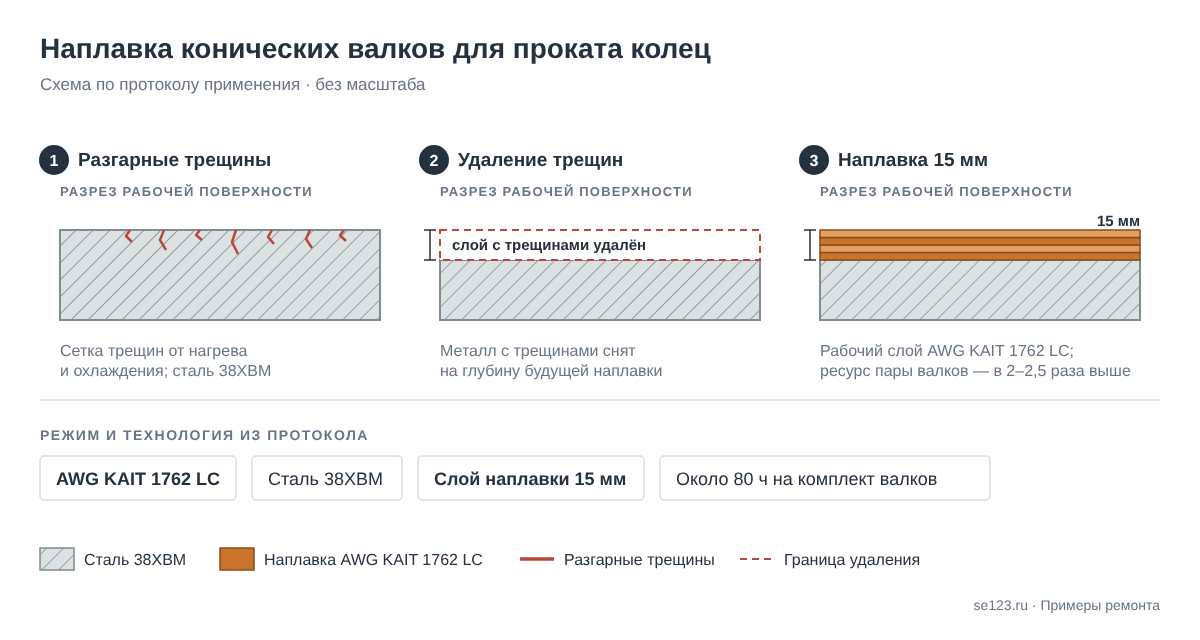 Износостойкая наплавкаКонические валки с разгарными трещинамиРесурс в 2–2,5 раза вышеметаллургия, прокат цельнокатаных колец
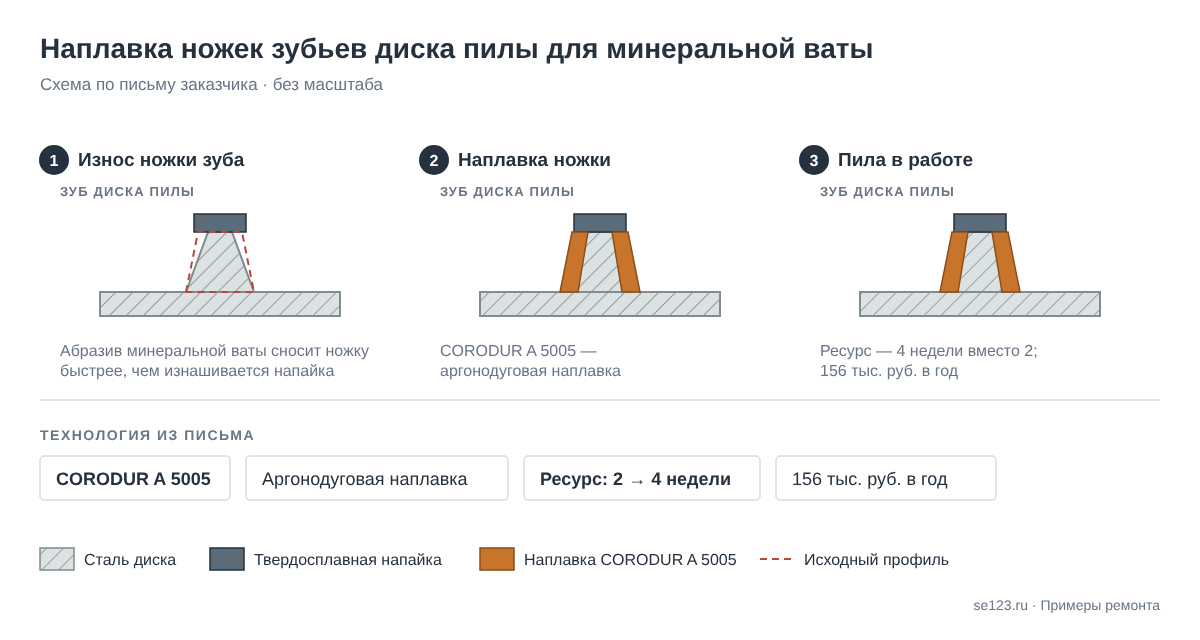 Штампы и инструментНожки зубьев пилы для минеральной ватыРесурс 4 недели вместо 2производство теплоизоляции из минеральной ваты
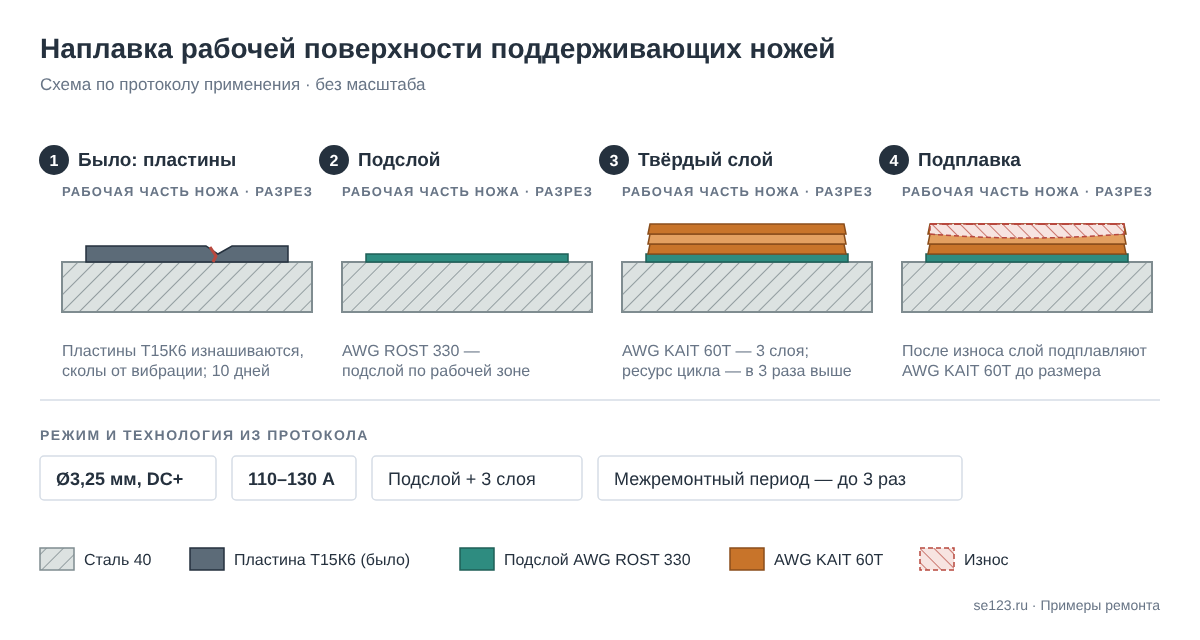 Штампы и инструментПоддерживающие ножи вместо пластин Т15К6Ресурс цикла в 3 раза вышемашиностроение
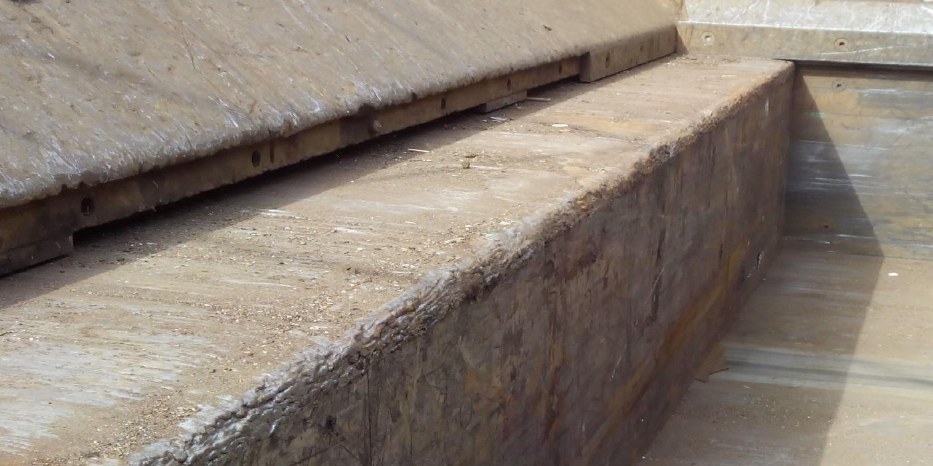 Штампы и инструментКромка прижимной плиты пресс-ножницЧерез год износ незначительныйметаллообработка
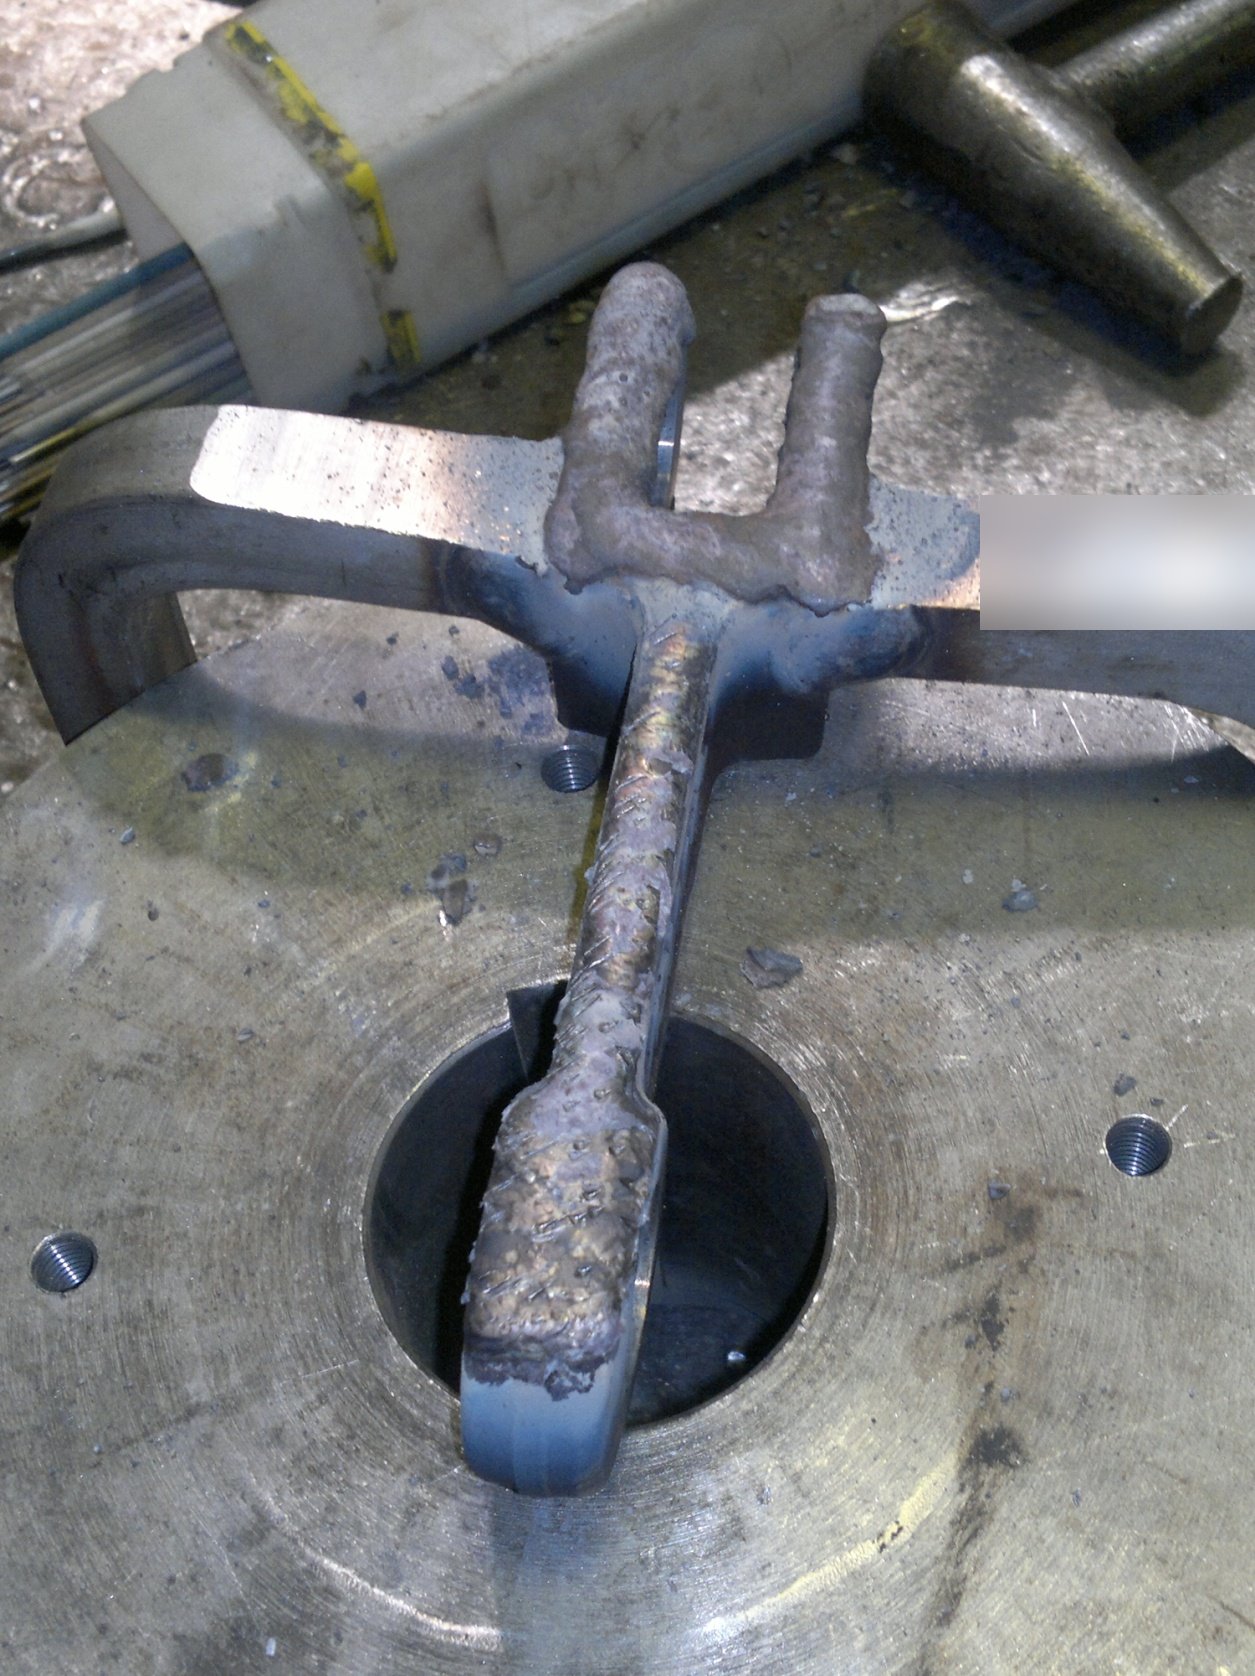 Износостойкая наплавкаИзношенные звенья транспортёра реагента3,5 электрода на сегментхимическое производство
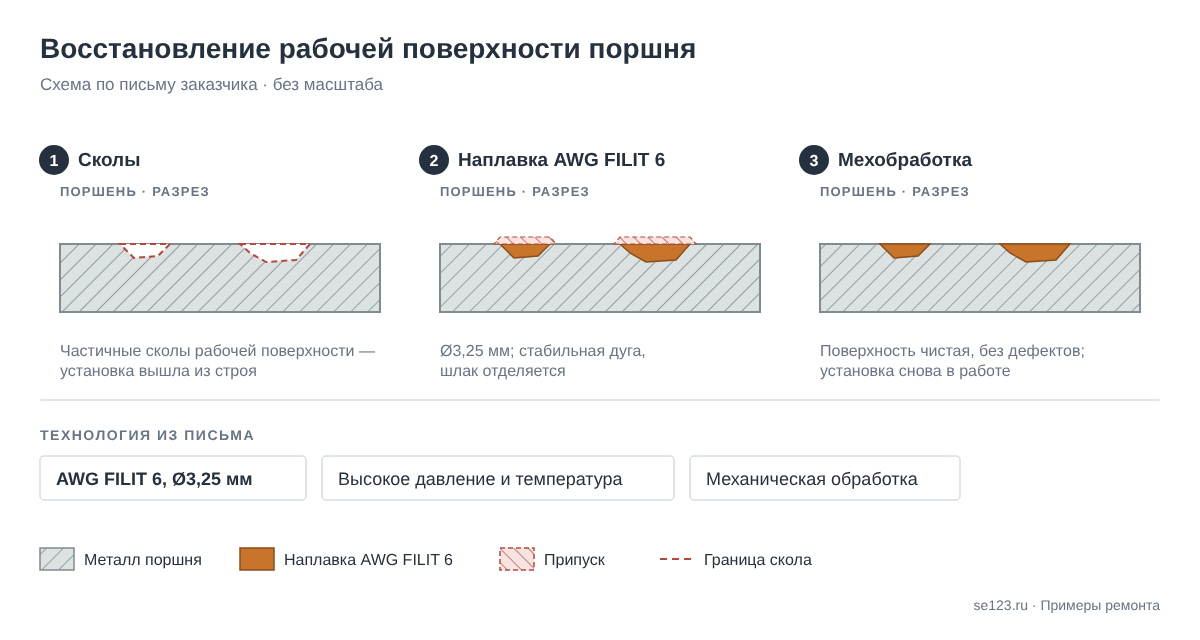 Износостойкая наплавкаПоршень установки спекания полимеровУстановка снова в работемашиностроение, переработка полимеров
Ничего не нашлось. Опишите деталь и дефект технологу — подберём материал и технологию. Отправить задачу
Как мы сопровождаем ремонт
Вместе с материалом помогаем с технологией — от подбора режима до работы технолога на месте.
- Подбор материала и технологииПо описанию и фото дефекта подбираем электрод, режим и порядок работ. С этого начинается большинство историй в этом разделе.
- Технологическая картаПодготовка и разделка, режимы, тепловой режим, контроль шва. По карте ремонт выполняет служба предприятия своими силами — как с чугунным корпусом компрессора и маховиком гильотинных ножниц.
- Технолог на местеТехнолог участвует в ремонте и следит за технологией: два дня — при заварке корпуса водородного компрессора; под его контролем отремонтирован венец пресса Ø3770 мм.
- Ремонт нашими специалистамиКогда у заказчика нет своих возможностей, ремонт выполняют наши специалисты: так восстановлены серьга ковша экскаватора и — с гарантией — основание стрелы крана-манипулятора.
- Обучение сварщиковПрограммы под задачи предприятия, теория и практика на территории заказчика. На одном заводе — 34 часа по трём видам сварки, после чего работы, для которых раньше привлекали подрядчиков, стали делать своими силами; на другом обучение с аттестацией прошли 46 человек — сварщики, технологи, мастера и контролёры.
Опишите деталь, металл и дефект — технолог подберёт материал и технологию ремонта.