
Примеры ремонта · 9
Сварка алюминия и силумина покрытым электродом
Блок судового редуктора, корпуса редукторов стана и перфоратора, литая крышка сепаратора из сплава типа АК7М2, силуминовая направляющая, корпус чесальной машины толщиной 10–25 мм, топливный бак со стенкой 3 мм, алюминиевая стенка заточного станка толщиной 12 мм с пропилом. Такие детали обычно варят аргоном, но на месте ремонта часто нет ни установки, ни времени, а по загрязнённому после эксплуатации литью аргон даёт поры. Во всех примерах ремонт выполнен ручной дуговой сваркой покрытым электродом AWG 132: наплавленный металл AlSi12 близок к литому силумину и хорошо заполняет разделку и выкрошенные кромки. Когда сплав неизвестен, режим подбирают пробой на отколотом фрагменте и подогревают деталь. Хватило обычного источника для ручной сварки, а ремонт занял от часа до 7 дней вместо недель и месяцев ожидания новой детали.
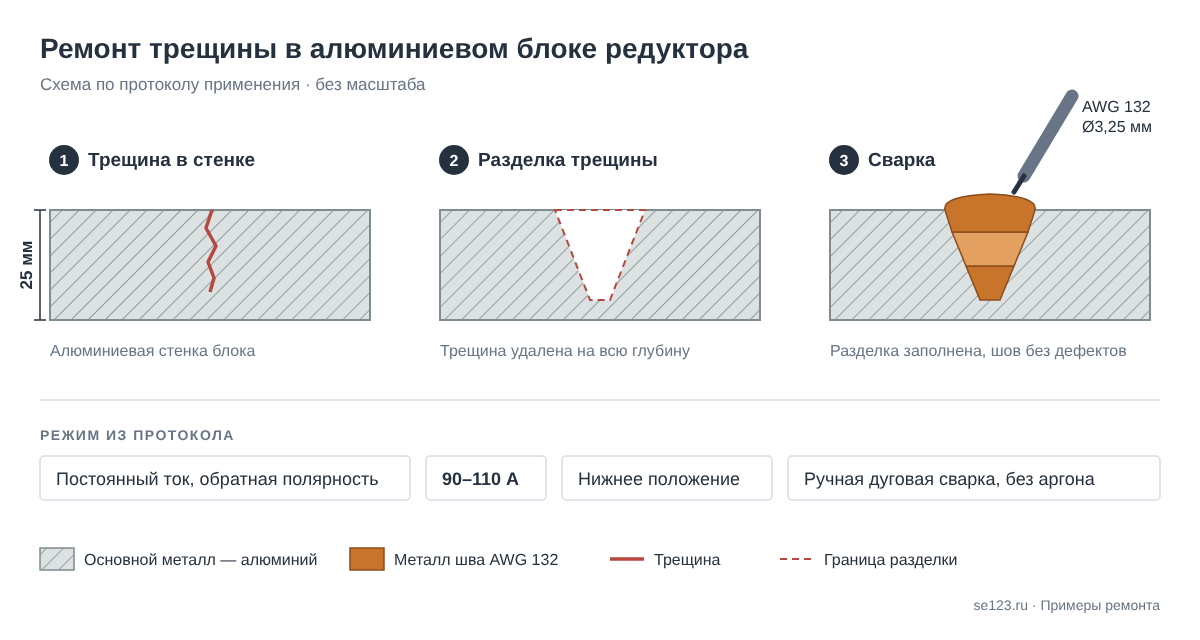 Алюминий и силуминТрещина в алюминиевом блоке судового редуктора2 тыс. руб. против 350 тыс. за новый блоксудоремонт
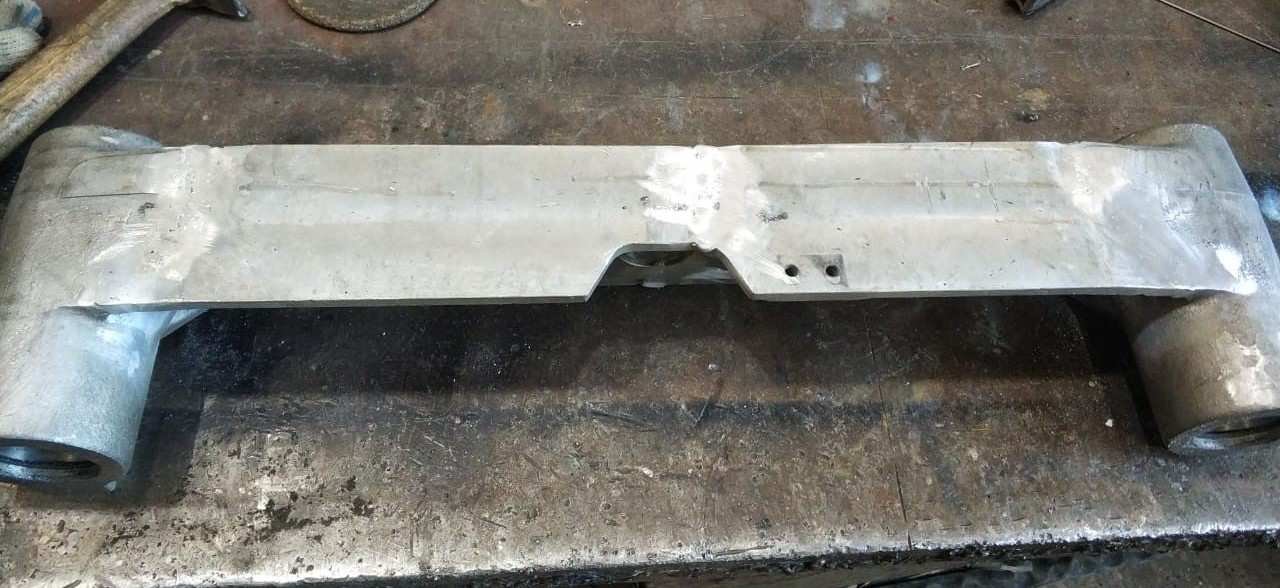 Алюминий и силуминСилуминовая направляющая, сломанная на три частиНесколько дней вместо 6 месяцевпищевая промышленность, ПЭТ-тара
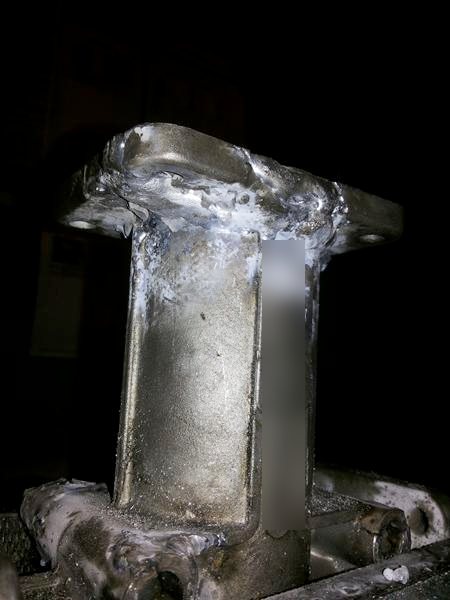 Алюминий и силуминАлюминиевый корпус редуктора станаСтан в работе через часметаллургия, трубоэлектросварочное производство
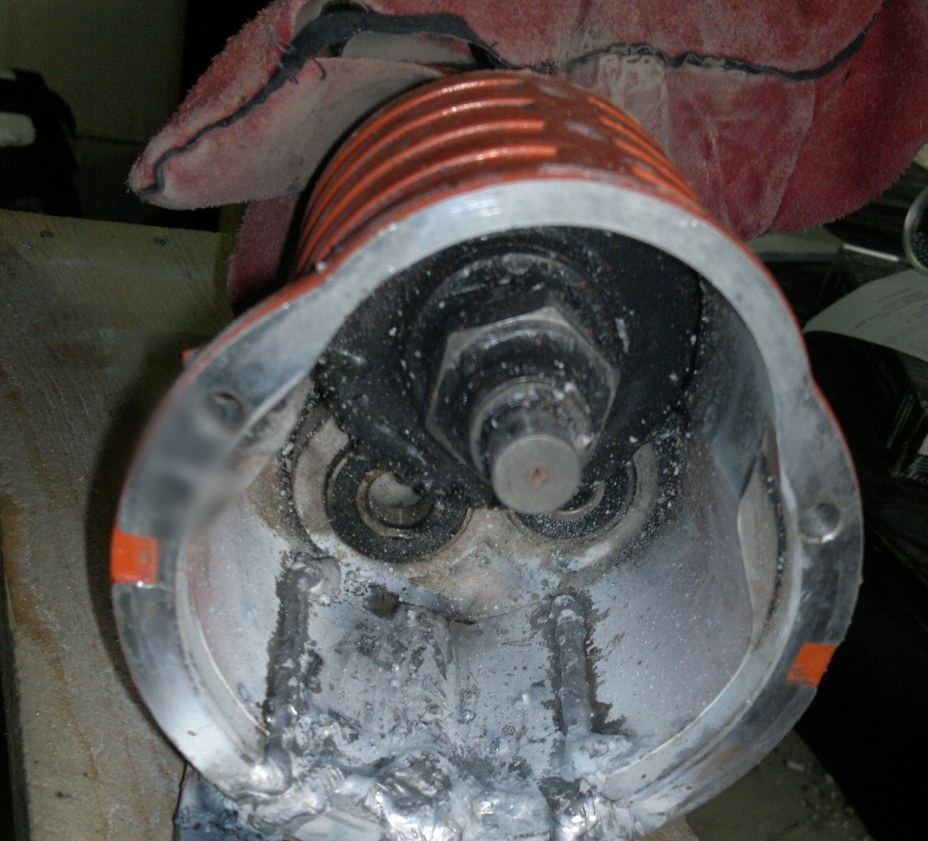 Алюминий и силуминКорпус редуктора перфоратораСпустя пару недель швы держатстроительство
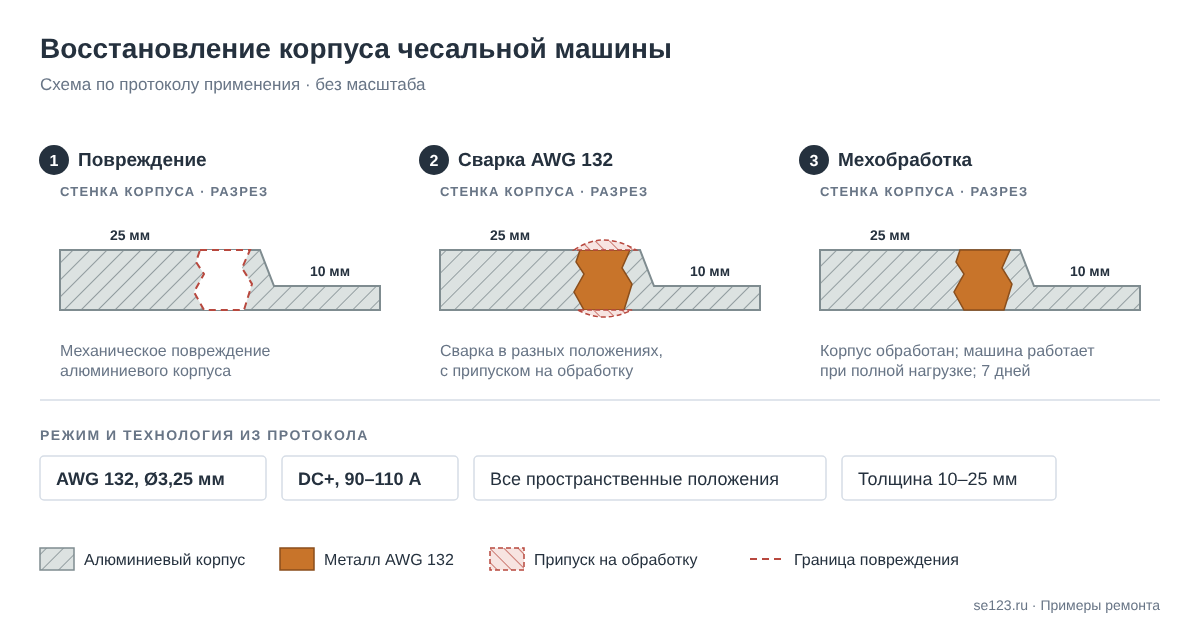 Алюминий и силуминКорпус чесальной машины 10–25 мм7 дней вместо 6 месяцевтекстильное производство
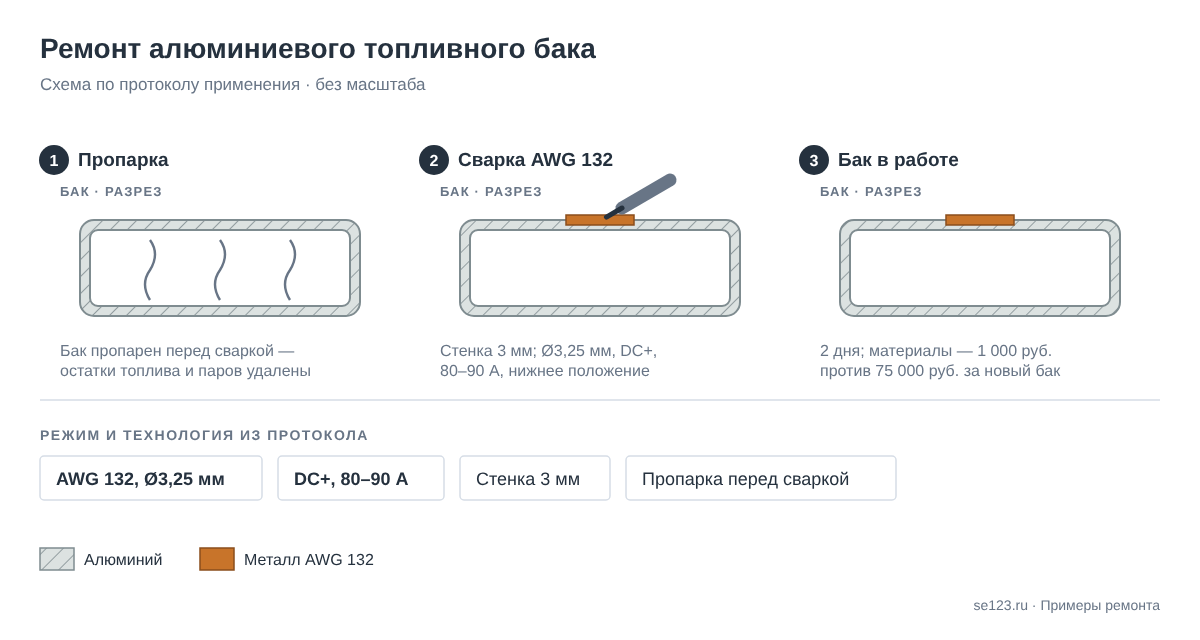 Алюминий и силуминАлюминиевый топливный бак 3 мм1 000 руб. против 75 000автотранспорт
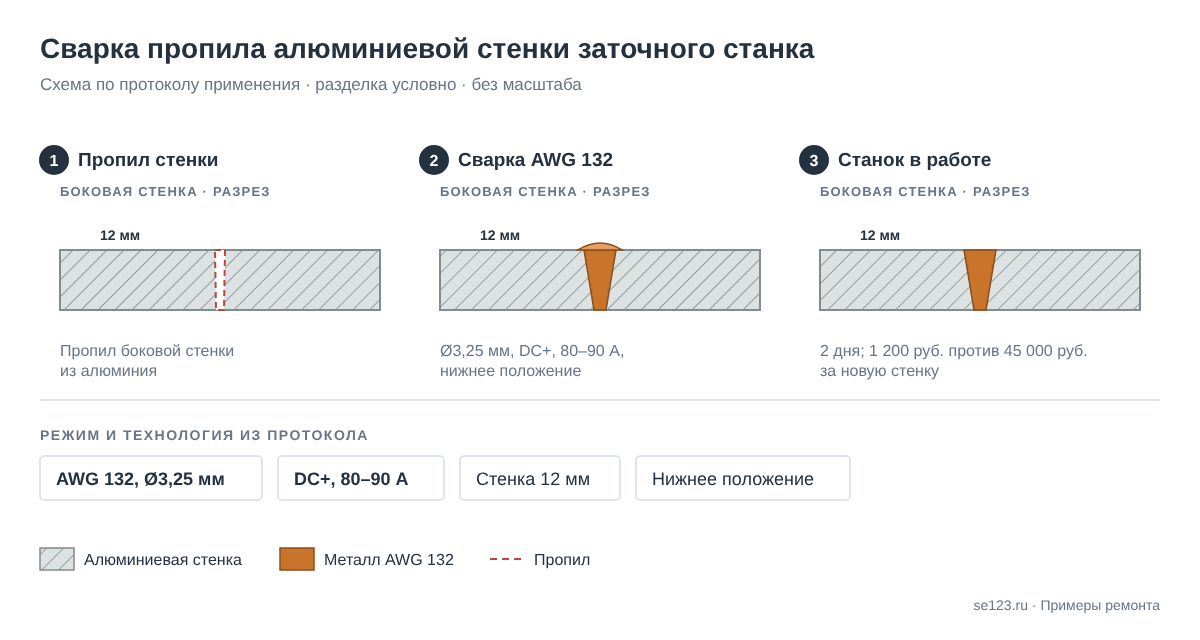 Алюминий и силуминПропил стенки заточного станка, 12 мм1 200 руб. против 45 000ремонт производственного оборудования
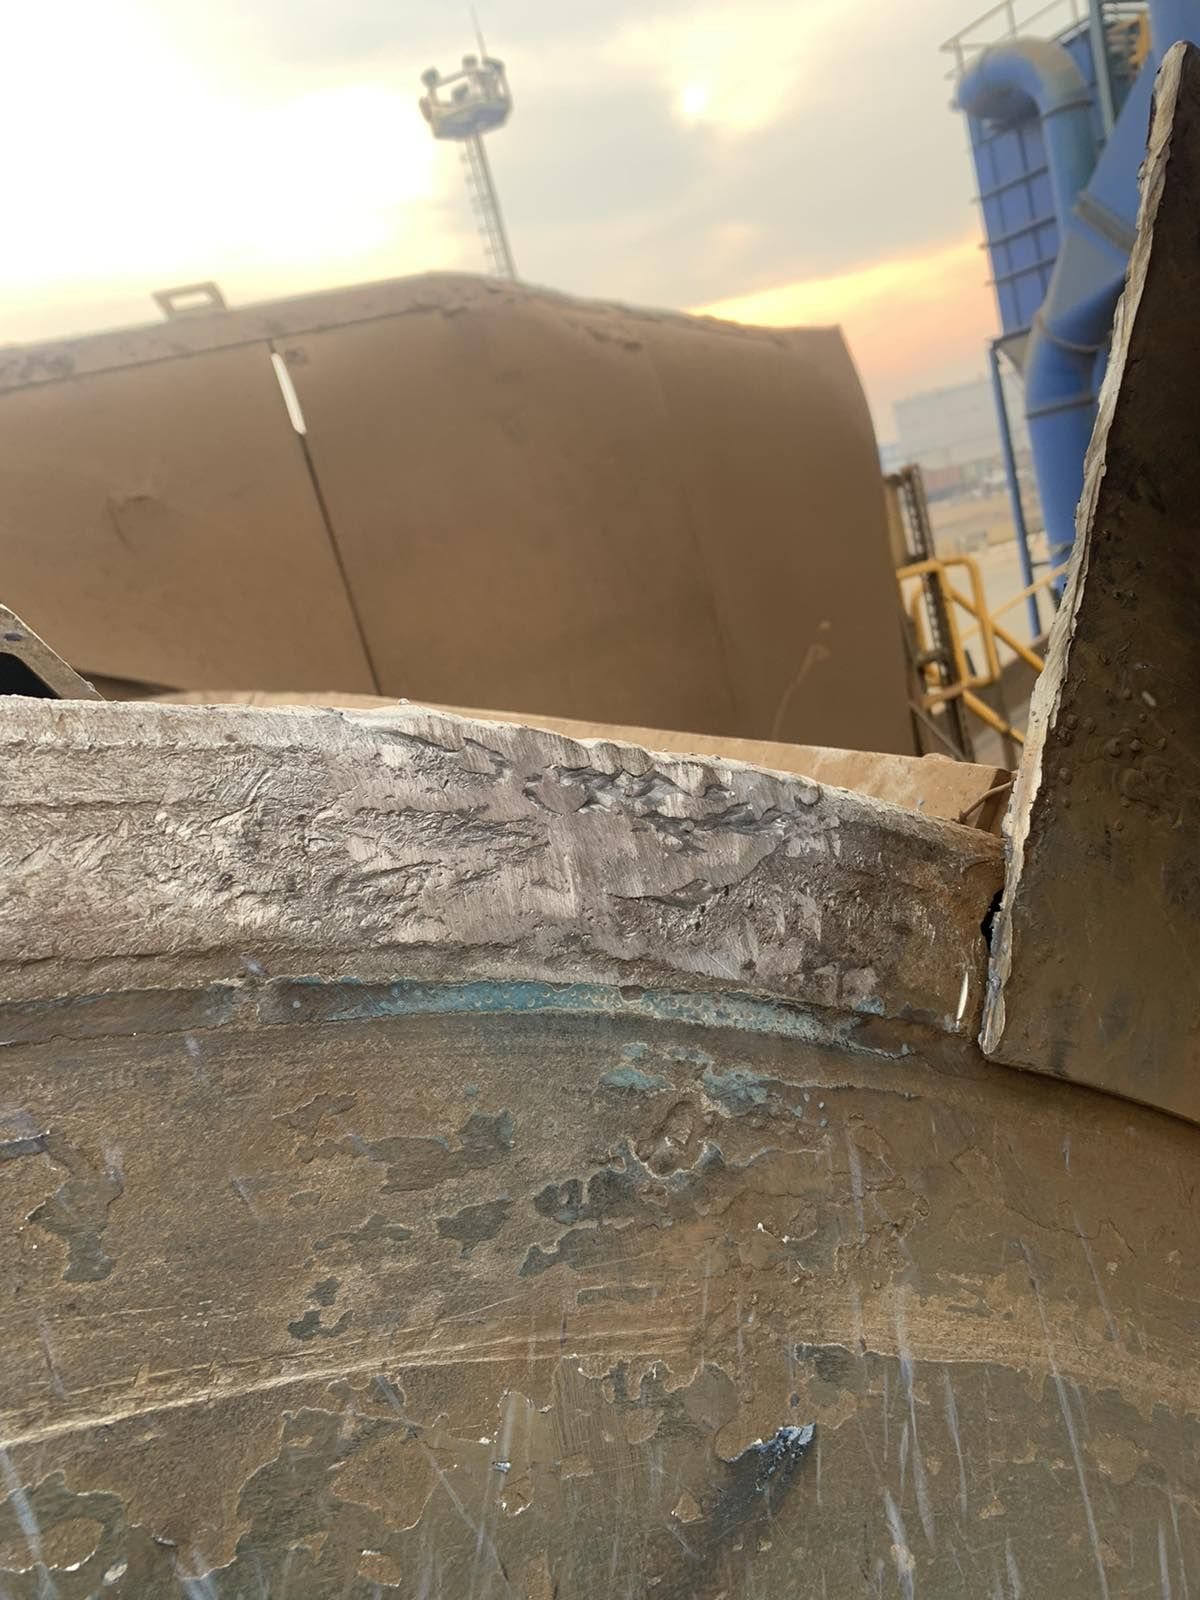 Алюминий и силуминПосадочные отверстия крышки сепаратораУзел восстановлен полностьюметаллургия, литейно-прокатное производство
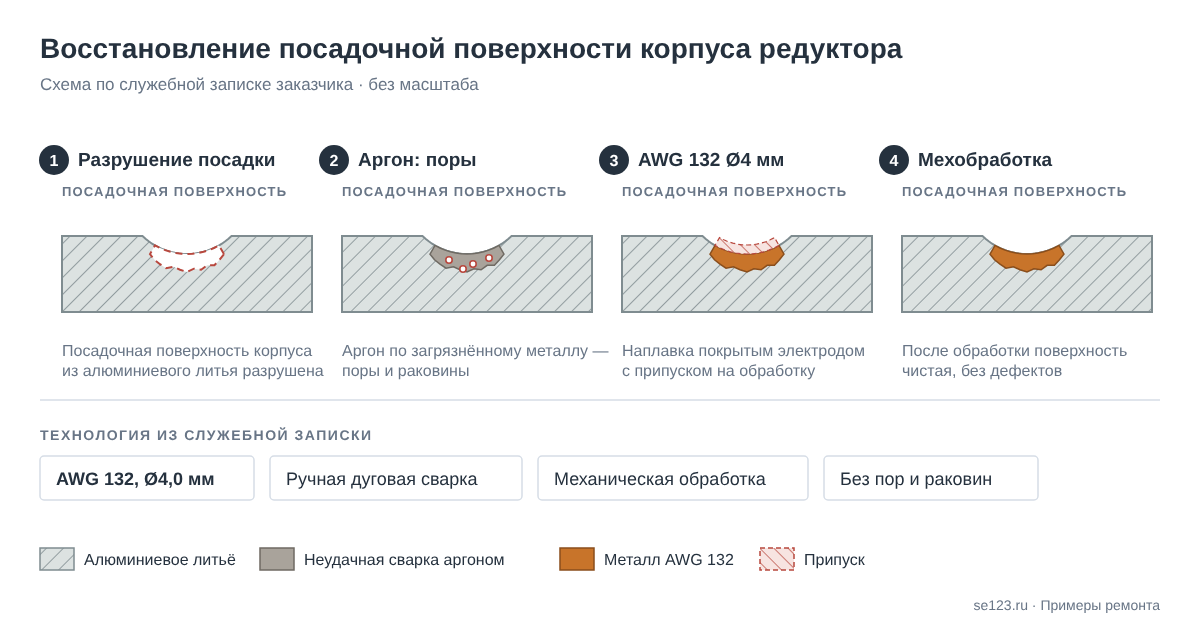 Алюминий и силуминПосадки алюминиевого корпуса редуктораБез пор после мехобработкимашиностроение
Ничего не нашлось. Опишите деталь и дефект технологу — подберём материал и технологию. Отправить задачу
Как мы сопровождаем ремонт
Вместе с материалом помогаем с технологией — от подбора режима до работы технолога на месте.
- Подбор материала и технологииПо описанию и фото дефекта подбираем электрод, режим и порядок работ. С этого начинается большинство историй в этом разделе.
- Технологическая картаПодготовка и разделка, режимы, тепловой режим, контроль шва. По карте ремонт выполняет служба предприятия своими силами — как с чугунным корпусом компрессора и маховиком гильотинных ножниц.
- Технолог на местеТехнолог участвует в ремонте и следит за технологией: два дня — при заварке корпуса водородного компрессора; под его контролем отремонтирован венец пресса Ø3770 мм.
- Ремонт нашими специалистамиКогда у заказчика нет своих возможностей, ремонт выполняют наши специалисты: так восстановлены серьга ковша экскаватора и — с гарантией — основание стрелы крана-манипулятора.
- Обучение сварщиковПрограммы под задачи предприятия, теория и практика на территории заказчика. На одном заводе — 34 часа по трём видам сварки, после чего работы, для которых раньше привлекали подрядчиков, стали делать своими силами; на другом обучение с аттестацией прошли 46 человек — сварщики, технологи, мастера и контролёры.
Опишите деталь, металл и дефект — технолог подберёт материал и технологию ремонта.