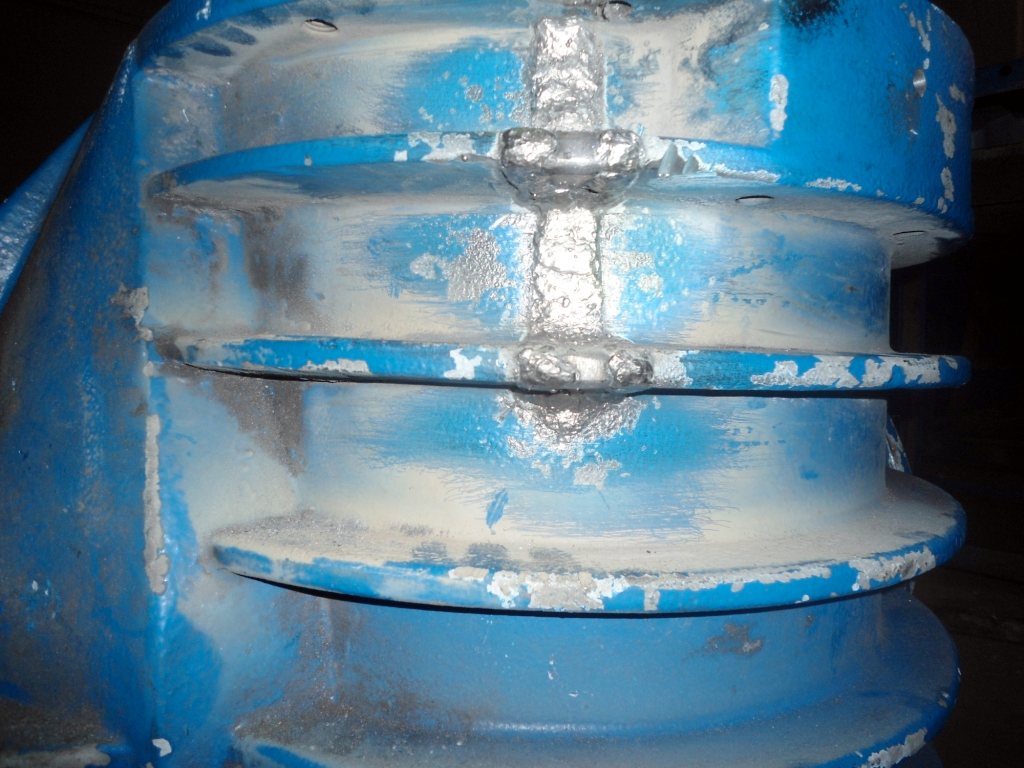
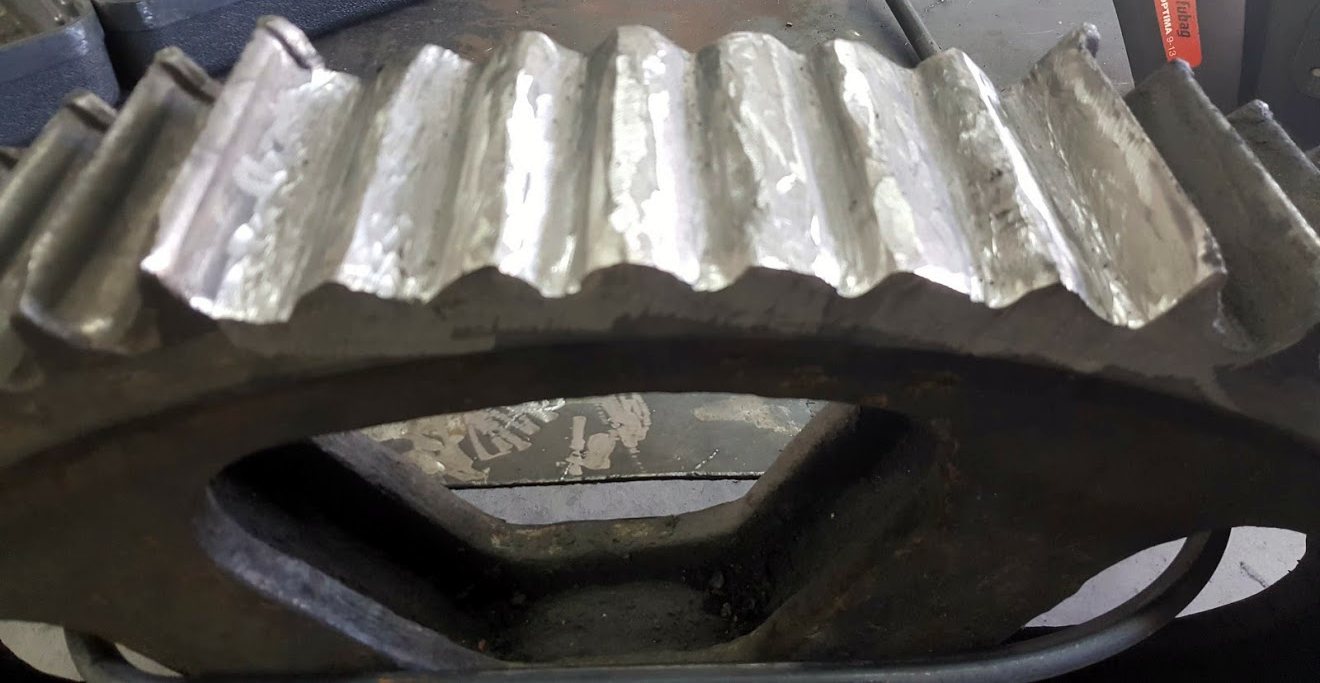
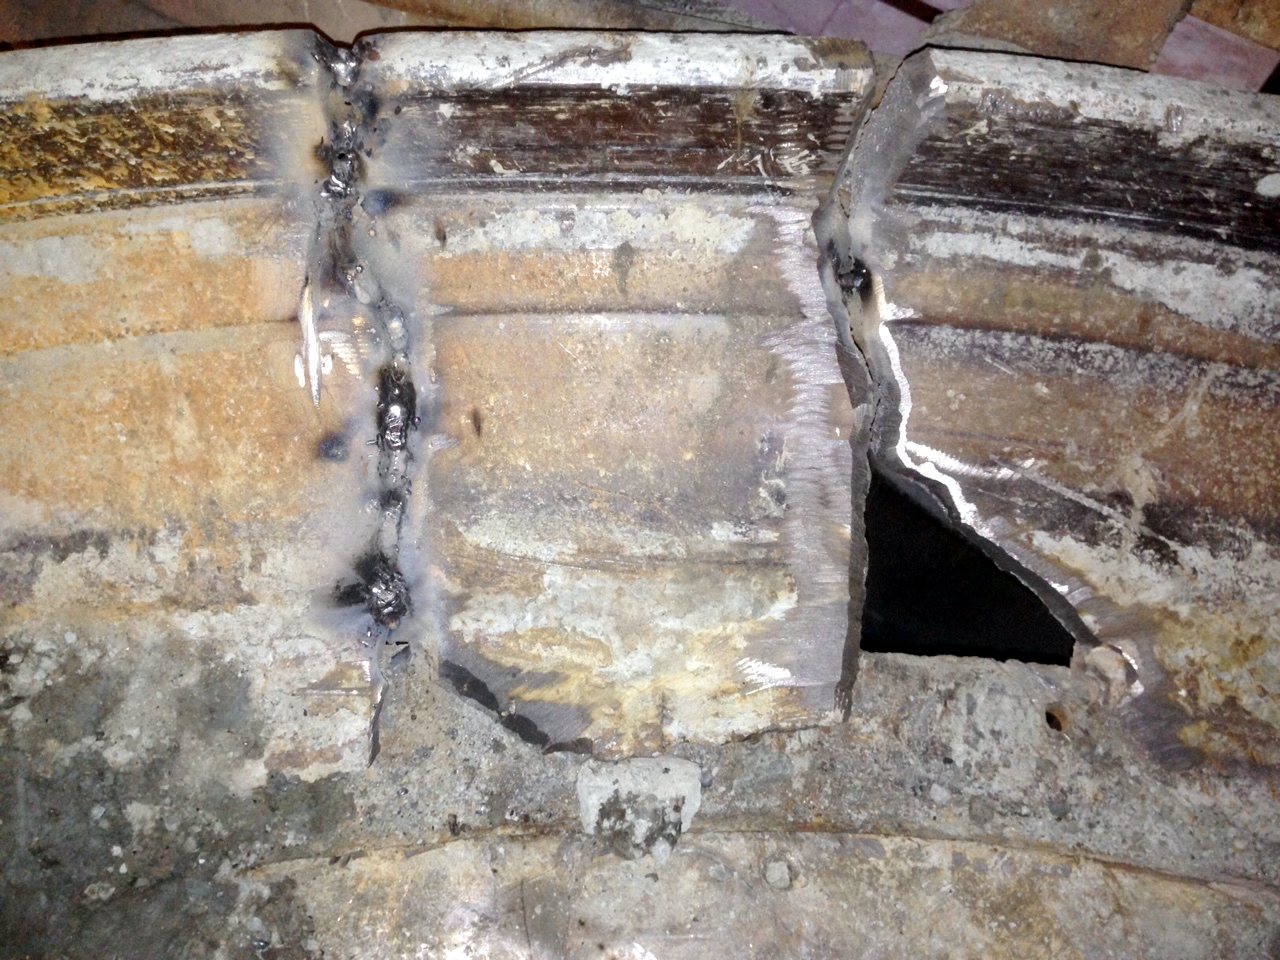
Откол на чугунной пресс-форме для вулканизации покрышек: холодная сварка электродом AWG GRAF 4000
Механически повреждённую чугунную пресс-форму для вулканизации покрышек — на ребре отколот кусок, толщина стенки 55–65 мм, металл изношенный и промасленный — восстановили холодной сваркой электродом AWG GRAF 4000 Ø3,25 мм без предварительного подогрева, с последующей механической обработкой. Ремонт занял 7 дней и 28 000 руб. на материалы; изготовление и монтаж новой формы — 6 месяцев.
Коротко
- Деталь
- пресс-форма для вулканизации покрышек
- Основной металл
- чугун, 55–65 мм; изношенный, промасленный
- Дефект
- механическое повреждение в эксплуатации — откол
- Материал
- AWG GRAF 4000, Ø3,25 мм
- Режим
- постоянный ток, обратная полярность, 90–110 А; инвертор 250 А
- Способ
- холодная сварка чугуна без предварительного подогрева, во всех пространственных положениях, затем механическая обработка
- Срок
- 7 дней на ремонт и ввод в эксплуатацию
- Результат
- пресс-форма работает на полной нагрузке
Ситуация
На шинном производстве в эксплуатации механически повредилась чугунная пресс-форма для вулканизации покрышек. Чугун толщиной 55–65 мм — изношенный и промасленный. Изготовление и монтаж новой формы — шесть месяцев, а с учётом простоя и неисполненных договорных обязательств замена, по оценке предприятия, может в десятки раз превышать стоимость материалов на ремонт.
Технология
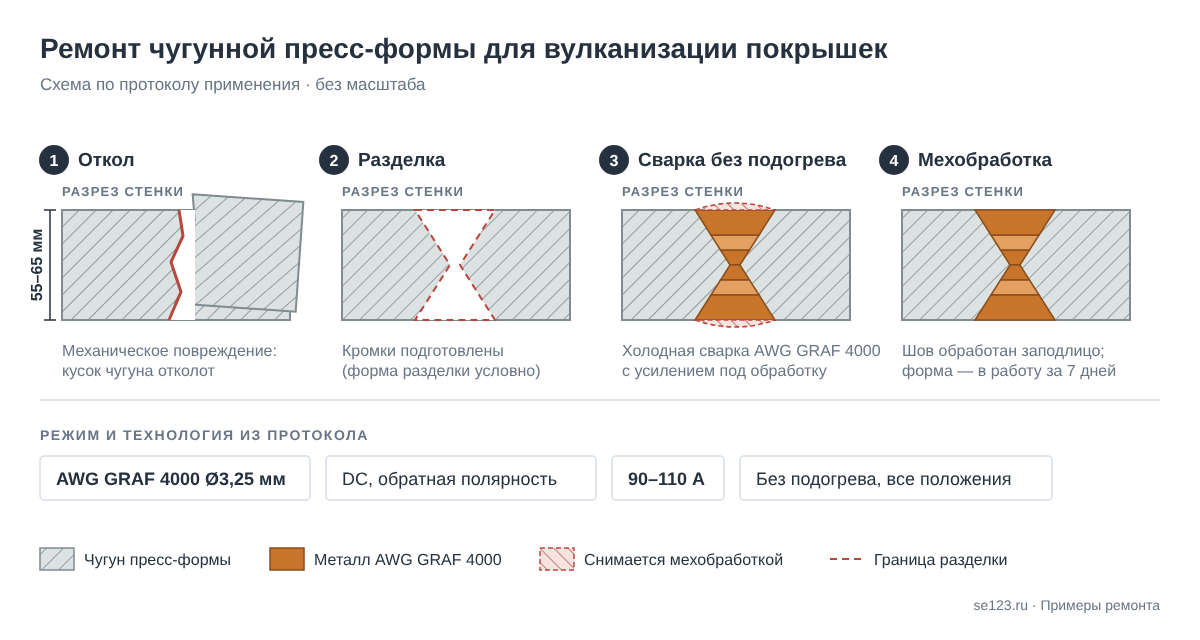
- Технологическое решение — холодная сварка чугуна, без предварительного подогрева.
- Сварка повреждённых деталей пресс-формы электродом AWG GRAF 4000 Ø3,25 мм: постоянный ток обратной полярности, 90–110 А, все пространственные положения.
- Механическая обработка зоны сварки.
Замечаний при сварке не было. Электрод был в наличии, поэтому ремонт начали сразу и сократили простой оборудования.
Контроль и результат
Визуальный контроль поверхностных дефектов не выявил; шов устойчив к вибродинамическим нагрузкам. Восстановленная пресс-форма работает на полной нагрузке и признана годной к применению.
Экономика
| Ремонт | Новая пресс-форма | |
|---|---|---|
| Стоимость | материалы — 28 000 руб. | с учётом простоя и потерь по договорам — по оценке предприятия, может в десятки раз превышать стоимость материалов |
| Срок | 7 дней | 6 месяцев на изготовление и монтаж |
Примечание технолога
Пресс-форма — массивная чугунная отливка, которую после сварки нужно обработать механически. Значит, шов должен быть мягким под резец, а сварка — без подогрева, которым такую деталь не прогреть равномерно. Изношенный, промасленный чугун добавляет риск пор и трещин по зоне сплавления.
AWG GRAF 4000 — никель-железный электрод для холодной сварки чугуна без подогрева и без термообработки. Наплавленный металл твёрдостью около 190 HB обрабатывается резцом, фрезой и сверлом; пластичный шов принимает усадку, которую чугун принять не может, а пониженное содержание углерода даёт запас на разбавление чугуном. Электрод пригоден и для соединения чугуна со сталью.
Схема ремонта
Материалы AWG в этом ремонте
Чек-лист: холодная сварка чугуна — Одна страница А4: подготовка, режимы, проковка, стоп-лист ошибок.