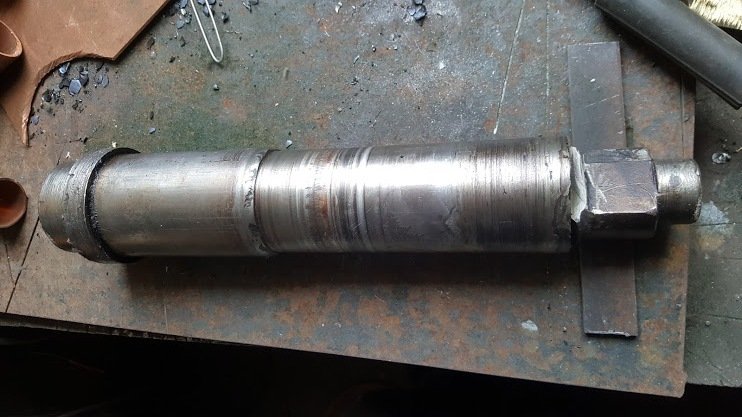
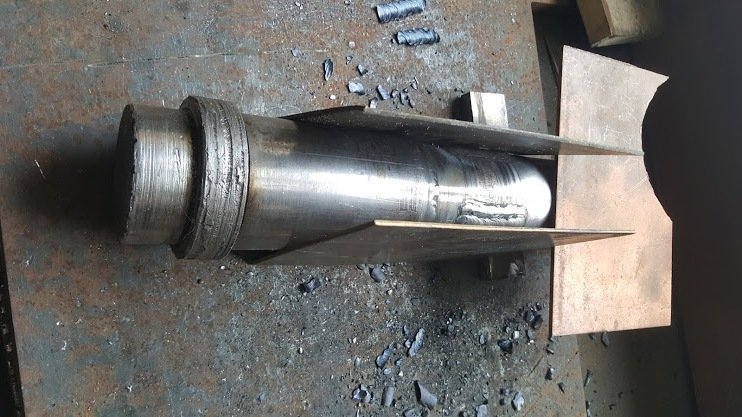
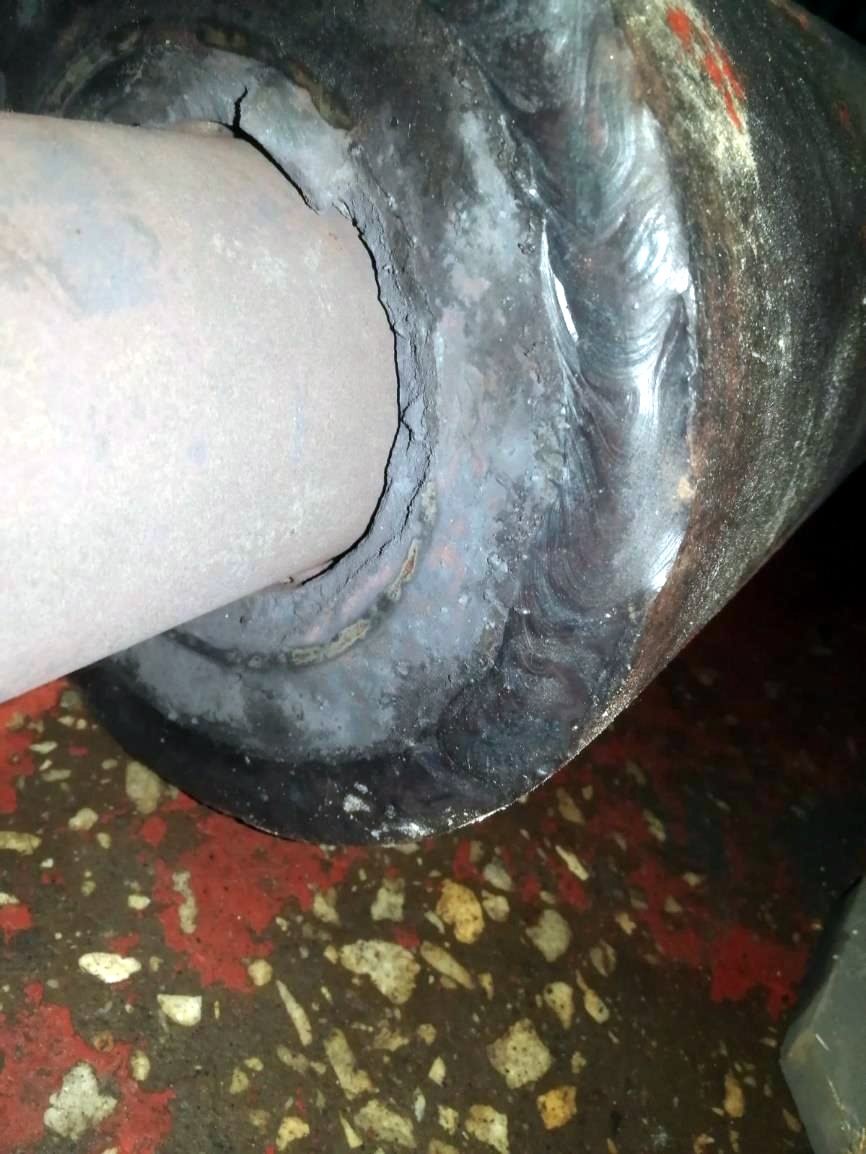
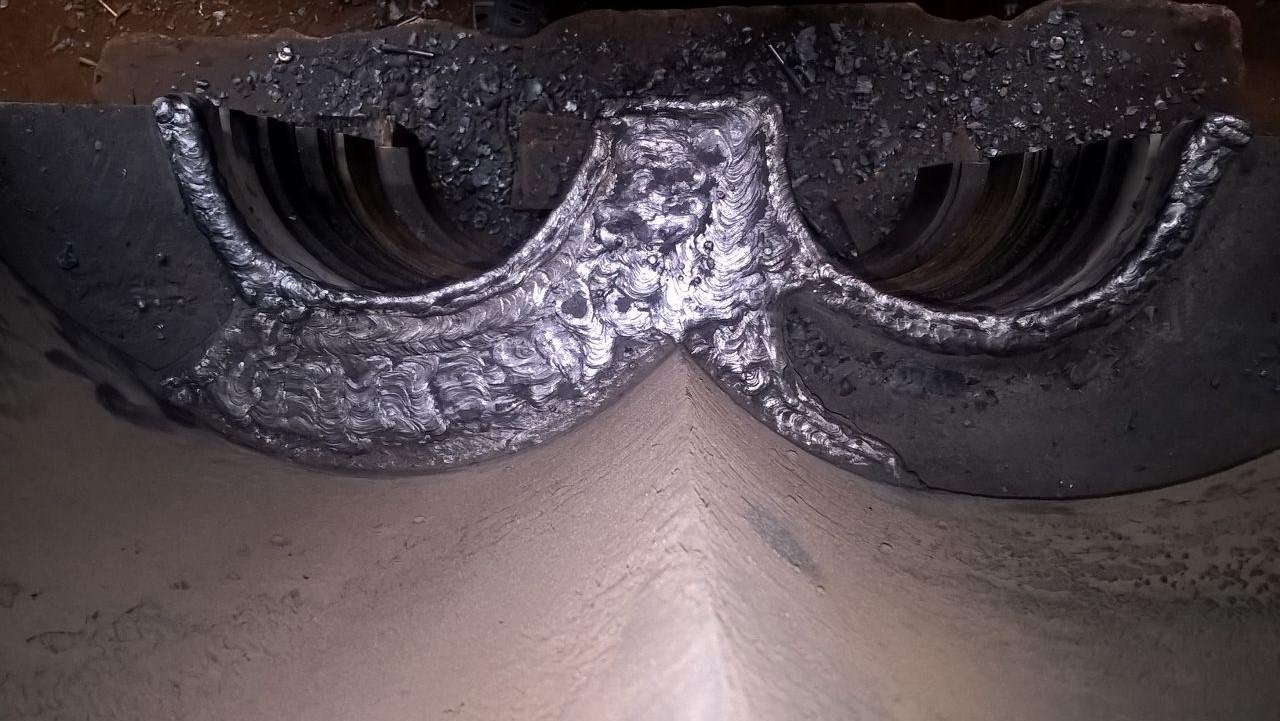
Сломанный вал пресса из стали 30ХГА после неудачной сварки полуавтоматом: сварка излома и наплавка посадочного места электродом AWG EXTRA
Вал пресса из стали 30ХГА, который сломался на две части после неудачного ремонта полуавтоматом, сварили электродом AWG EXTRA Ø3,2 мм и наплавили изношенное посадочное место под подшипник. Ремонт занял 4 дня и 1 кг электродов, план выпуска продукции не сорвался. Когда вал сломался повторно — по не до конца удалённой зоне прежнего ремонта, — его вырезали шире и сварили снова; вал работает.
Коротко
- Деталь
- вал пресса пищевой линии (производство кулинарной соломки)
- Основной металл
- сталь 30ХГА
- Дефект
- излом на две части после неудачной сварки полуавтоматом; износ посадочного места под подшипник
- Материал
- AWG EXTRA, Ø3,2 мм, 1 кг
- Режим
- 90–110 А; строгий контроль температуры, без перегрева
- Способ
- центровка и балансировка, удаление металла прежнего ремонта с сохранением центровки, сварка излома, наплавка посадки крест-накрест с медным теплоотводом, проточка
- Срок
- 4 дня
- Результат
- вал работает; повторный излом по зоне прежнего ремонта устранён повторной сваркой
Ситуация
На пищевом производстве сломался вал пресса. Сначала на нём была трещина; её пытались заварить полуавтоматом, похоже, нержавеющей проволокой. При попытке запустить пресс вал разломился на две части.
Задача — соосно собрать и отбалансировать вал из двух половин, сварить излом и заодно восстановить изношенное посадочное место под подшипник. Сталь вала — 30ХГА: её нельзя перегревать.
Технология
- Центровка и балансировка каждой половины вала по отдельности; посадка половин на штифт; балансировка соединённого вала.
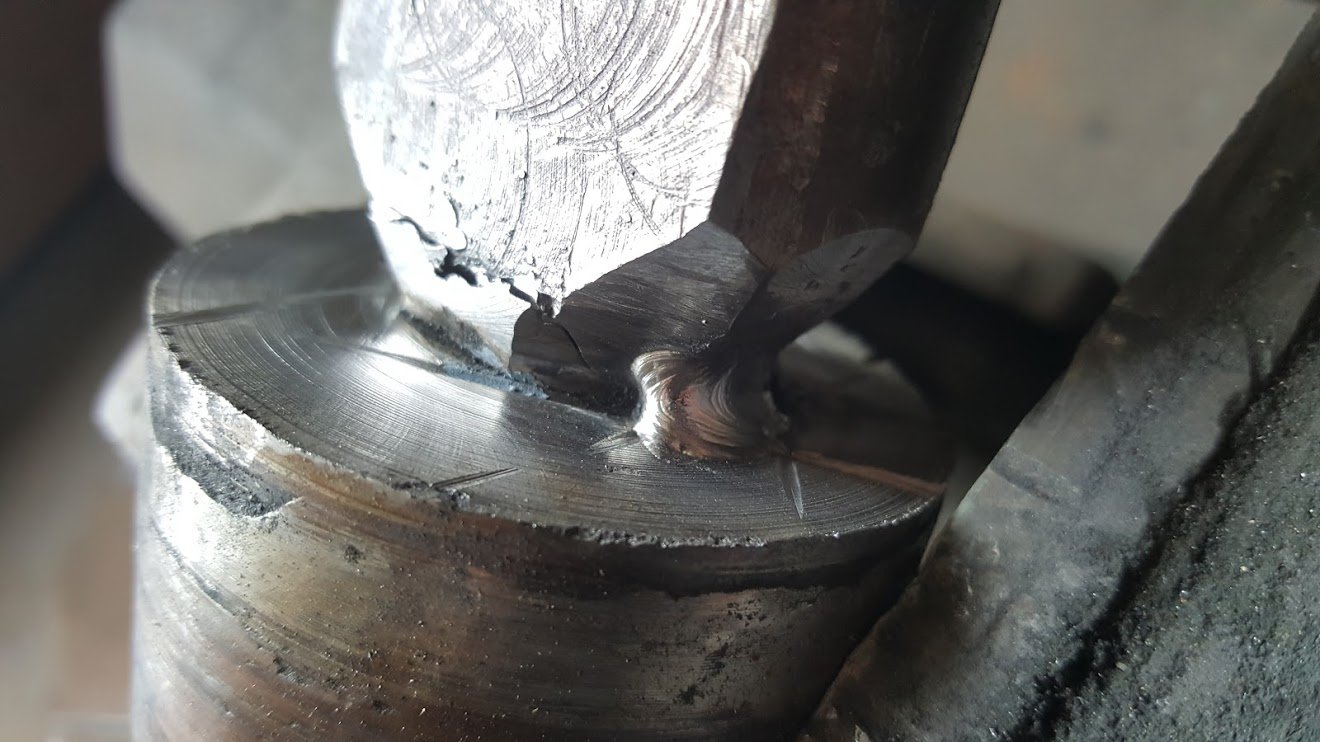
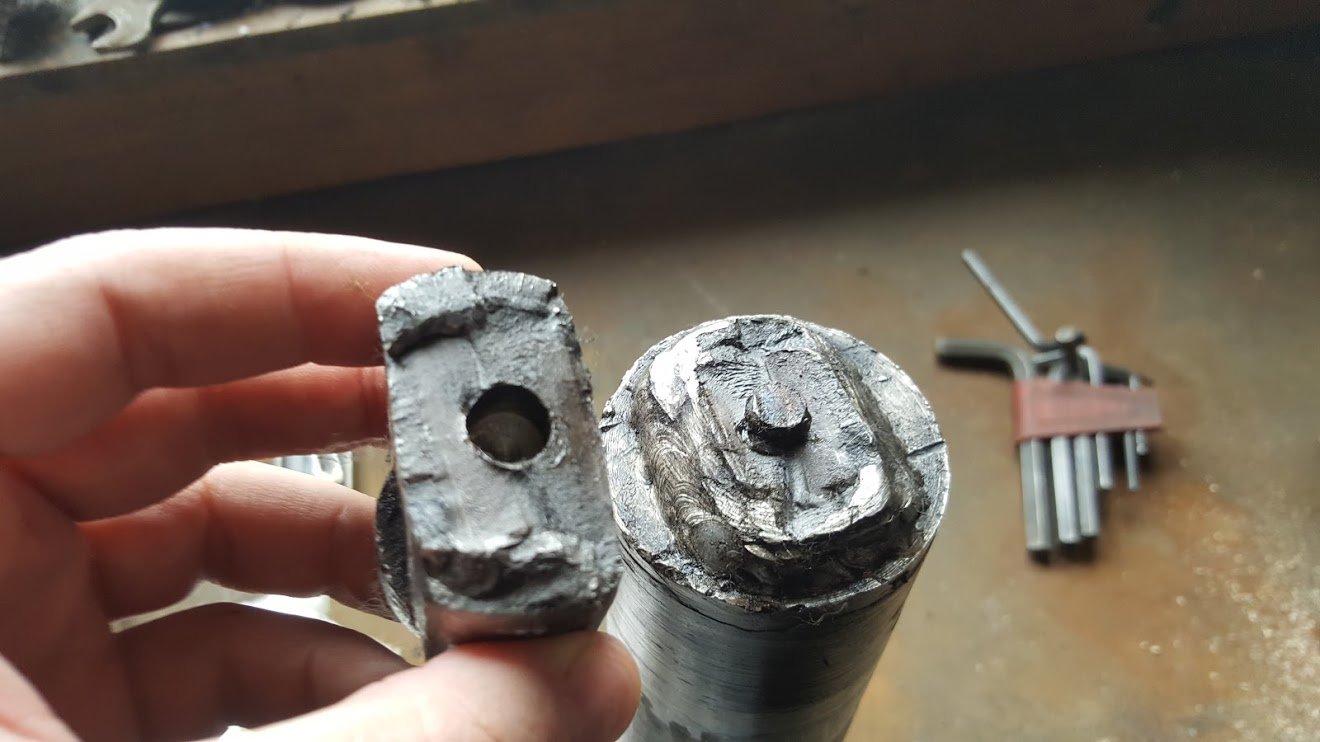
- Удаление металла, наплавленного полуавтоматом, и зоны его сплавления с валом — так, чтобы не потерять центровку: прихватки с двух противоположных сторон, удаление испорченного металла с двух перпендикулярных, и так пошагово несколько раз. Металл прежнего ремонта расслаивался — причина первого излома стала очевидной.
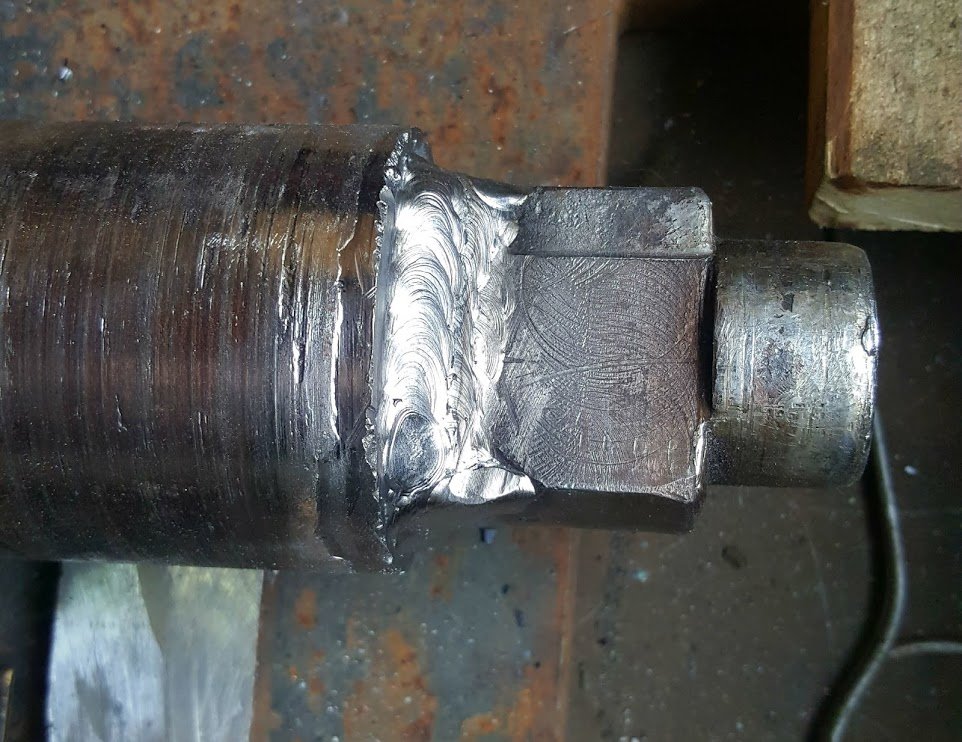
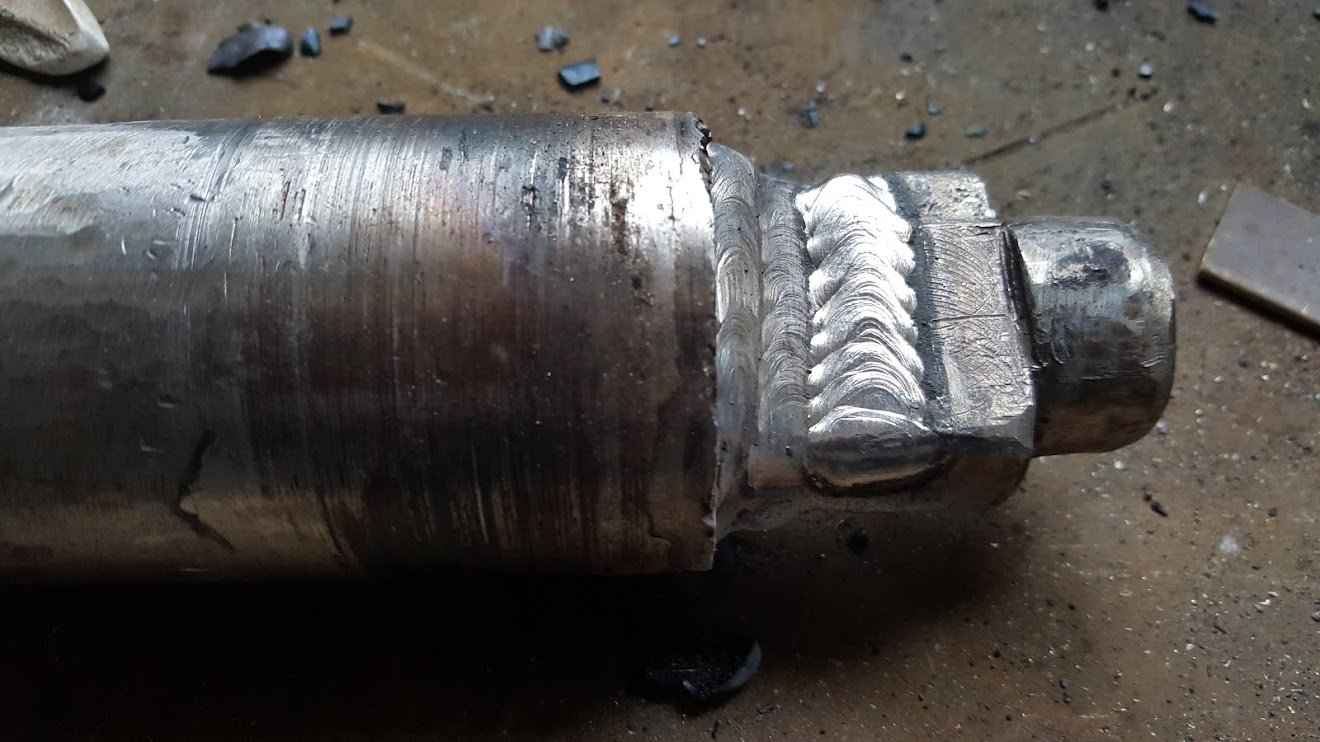
- Снятие фаски и сварка половин электродом AWG EXTRA Ø3,2 мм, 90–110 А. Температуру держали под строгим контролем; признаков трещинообразования — потрескивания, пощёлкивания — не было.
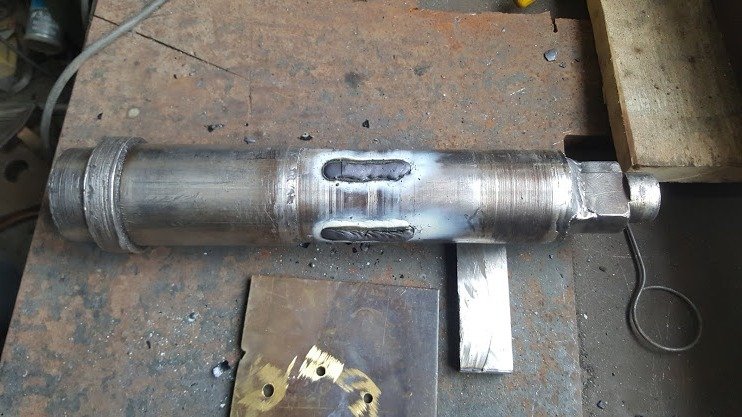
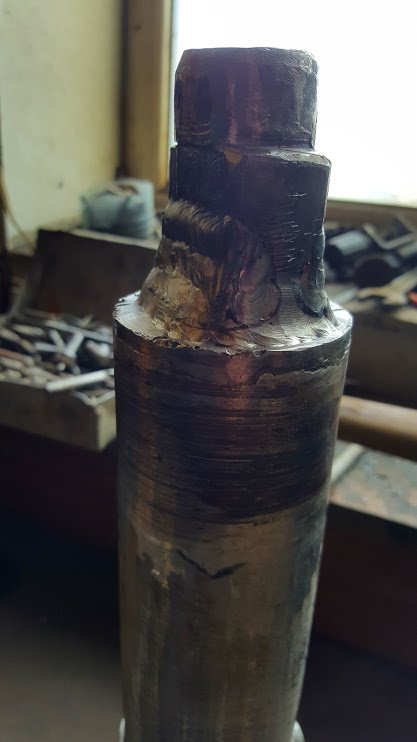
- Наплавка посадочного места крест-накрест, без перегрева; для теплоотвода — листы из сплава на основе меди.
- Повторная центровка и балансировка, проточка посадочного места под подшипник, установка вала в пресс.
Контроль и результат
Ремонт выполнили за 4 дня, план выпуска продукции не сорвался. После выпуска партии продукции вал сломался повторно. Осмотр излома показал: разрушение прошло по зоне сплавления вала с проволокой прежнего ремонта, которую не удалили до конца; новый шов цел и лежит ниже границы излома.
Вал отремонтировали ещё раз тем же способом, с прихватками, но вырезали металл с гораздо большим запасом. Первый проход вели с особенно тщательным проплавлением кромок, чтобы переплавить возможные остатки, затем заполнили разделку. Вал установлен и работает.
Экономика
| Ремонт | |
|---|---|
| Материал | AWG EXTRA Ø3,2 мм — 1 кг |
| Срок | 4 дня, без срыва плана выпуска |
Примечание технолога
30ХГА — легированная сталь, чувствительная к перегреву: при сварке на ней легко получить закалочные структуры и трещины. Поэтому весь ремонт построен на контроле температуры — короткие участки, наплавка крест-накрест, медные листы для теплоотвода.
Главный урок этого случая — металл чужого неудачного ремонта нужно удалять полностью. Нержавеющая проволока на 30ХГА дала расслоение по зоне сплавления; пока такой металл остаётся в валу, любой новый шов будет держаться на слабом основании.
AWG EXTRA рассчитан на ремонт деталей при ударных, вибрационных и переменных нагрузках без точного знания марки стали; валы и посадочные поверхности — в списке его прямых применений. Высокая прочность и трещиностойкость металла шва позволяют сварить излом вала и наплавить посадку одним электродом.
Фото