Сломанный чугунный корпус узла, который не заменить: сварка без подогрева электродом AWG 5545
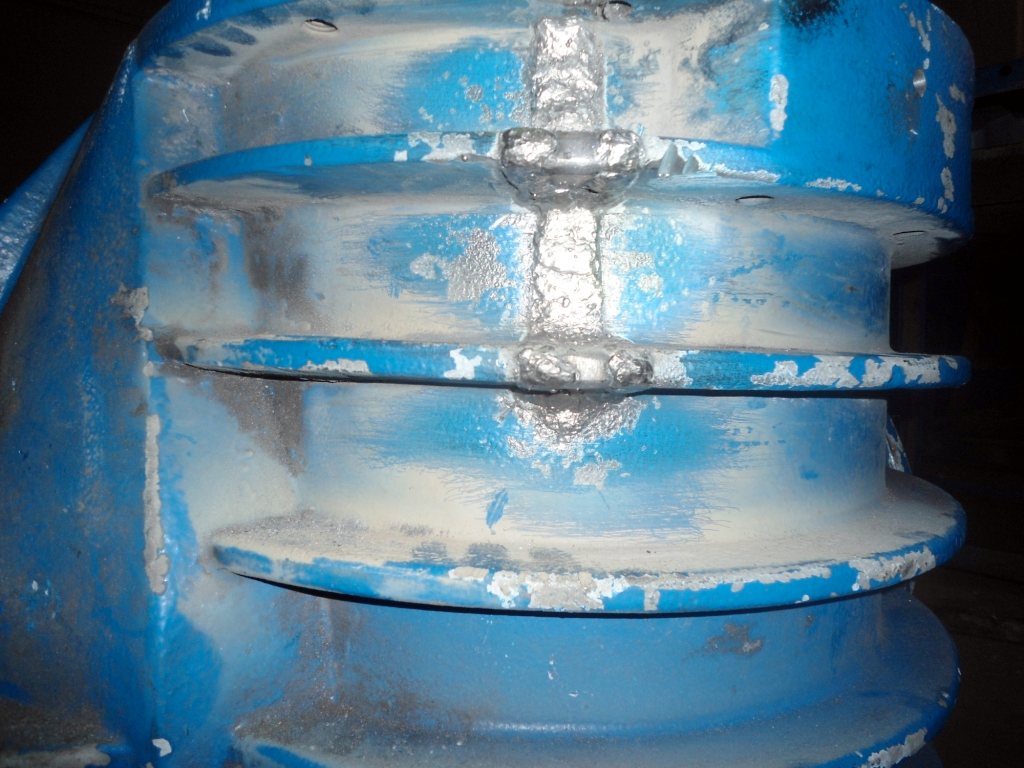
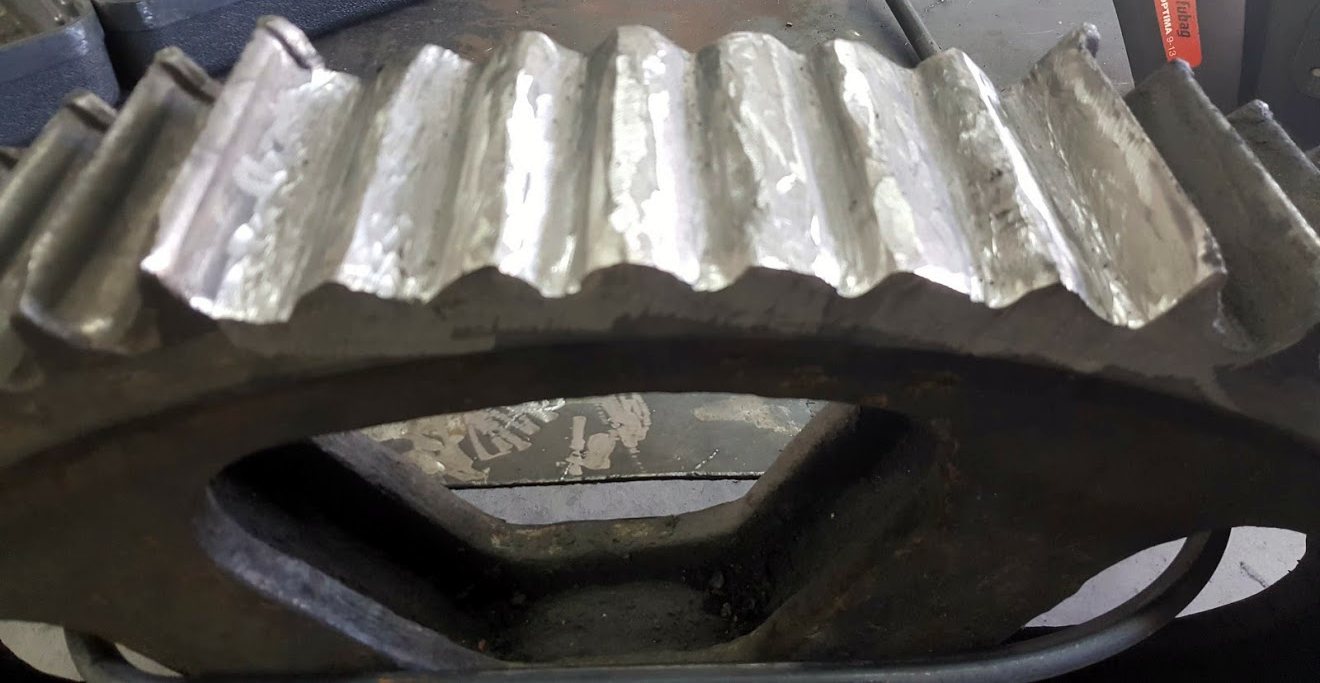
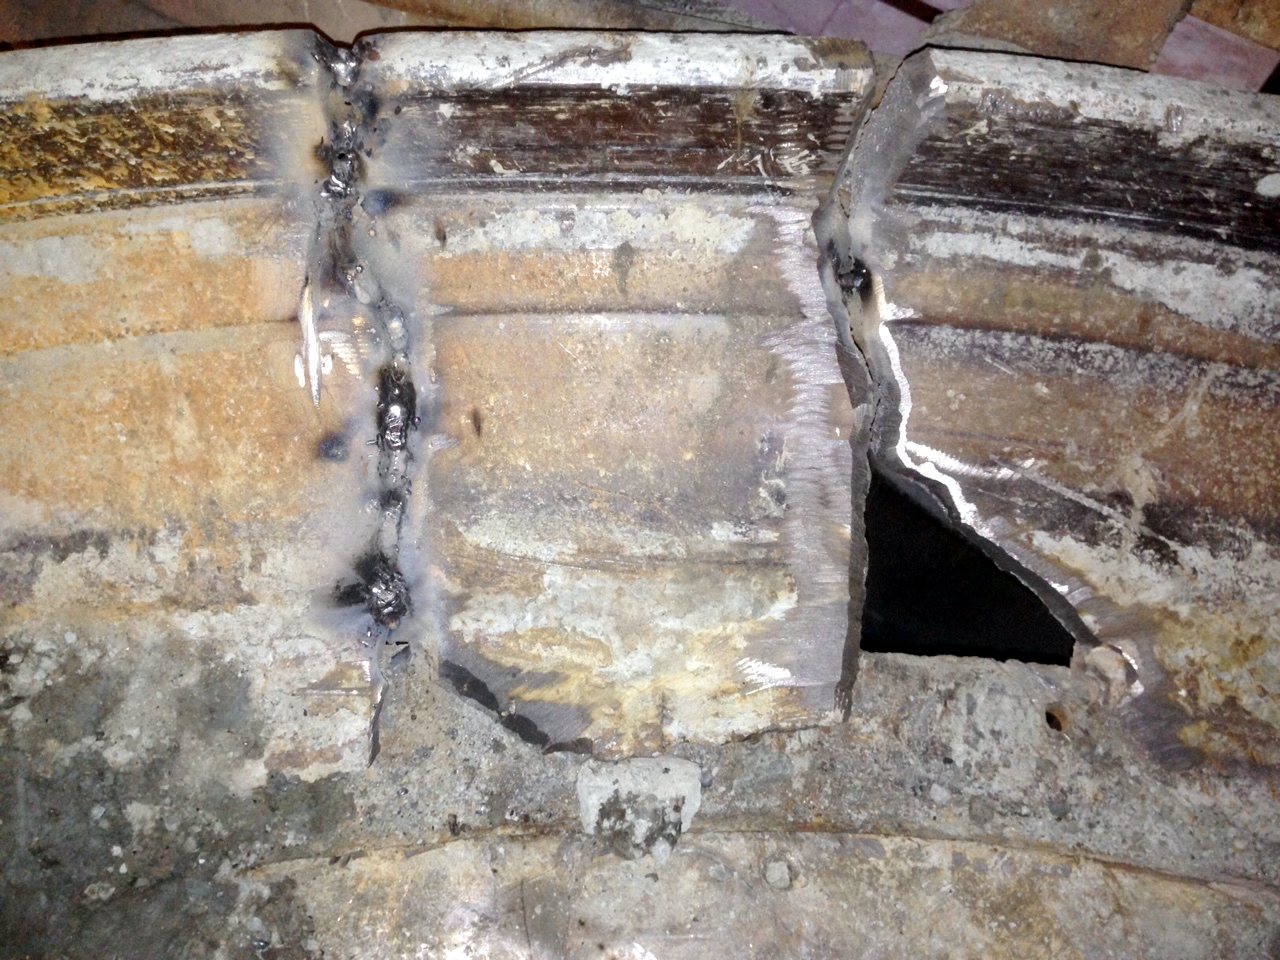
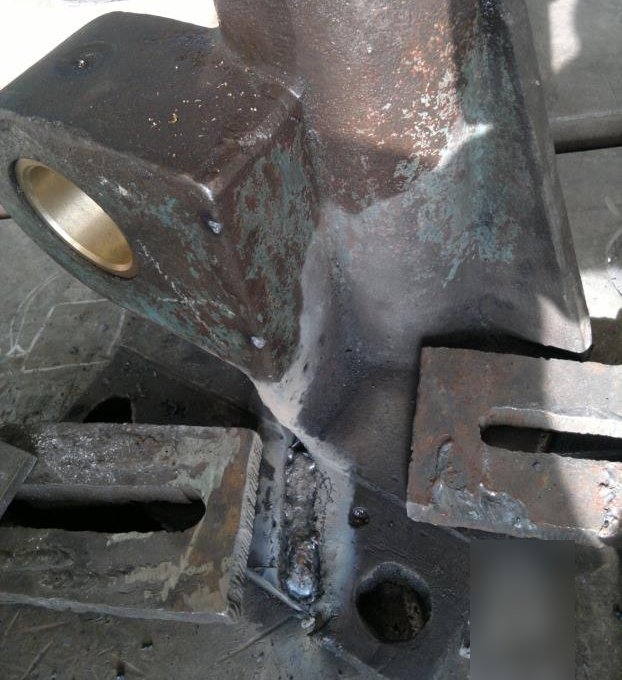
Сломанный чугунный корпус узла, который нельзя было заменить, восстановили холодной сваркой электродом AWG 5545 Ø3,2 мм без подогрева. Электродов ушло вдвое меньше расчётного, а сэкономленным материалом попутно сварили узел из чугуна и стали Ст3; работы закончили на 4 рабочих дня быстрее.
Коротко
- Деталь
- корпус рейки коландера
- Основной металл
- чугун
- Дефект
- поломка корпуса
- Материал
- AWG 5545, Ø3,2 мм
- Режим
- 90 А; инвертор
- Способ
- холодная сварка чугуна без подогрева после разделки
- Результат
- узел восстановлен; расход электродов вдвое ниже расчётного; работы быстрее на 4 рабочих дня
Ситуация
На встрече с предприятием обсудили несколько ремонтных задач. Самая срочная — поломка чугунного корпуса рейки коландера. Узел заменить нельзя.
Технология
- Разделка повреждённого корпуса.
- Сварка электродом AWG 5545 Ø3,2 мм по технологии холодной сварки чугуна, без подогрева, ток 90 А. Источник — инвертор.
Тем же материалом, который сэкономили на корпусе, собрали клеть сетчатых барабанов: торец из чугуна, дно из стали Ст3 — то есть сварили чугун со сталью.
Контроль и результат
Узел восстановлен и вернулся в работу. При визуальном контроле местами встречались поры.
Экономика
| Факт | План | |
|---|---|---|
| Расход электродов | вдвое меньше расчётного | по расчёту |
| Срок | на 4 рабочих дня быстрее | по плану |
| Замена узла | не требуется | узел не подлежит замене |
Примечание технолога
AWG 5545 — никель-железный электрод для холодной сварки чугуна: без предварительного подогрева детали и без термообработки после сварки. Пластичный металл шва принимает усадку, которую чугун принять не может, а сам шов твёрдостью 185–195 HB обрабатывается резцом, фрезой и сверлом. Тот же электрод подходит для соединения чугуна со сталью — поэтому им же сварили и клеть из чугуна и Ст3.
Поры при сварке чугуна, бывшего в эксплуатации, чаще всего дают загрязнения, впитавшиеся в литьё. AWG 5545 рассчитан и на такие детали, но чем тщательнее подготовлена поверхность, тем чище шов.
Фото
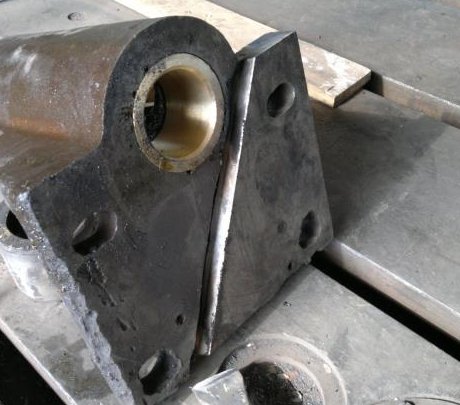
Материалы AWG в этом ремонте
Чек-лист: холодная сварка чугуна — Одна страница А4: подготовка, режимы, проковка, стоп-лист ошибок.