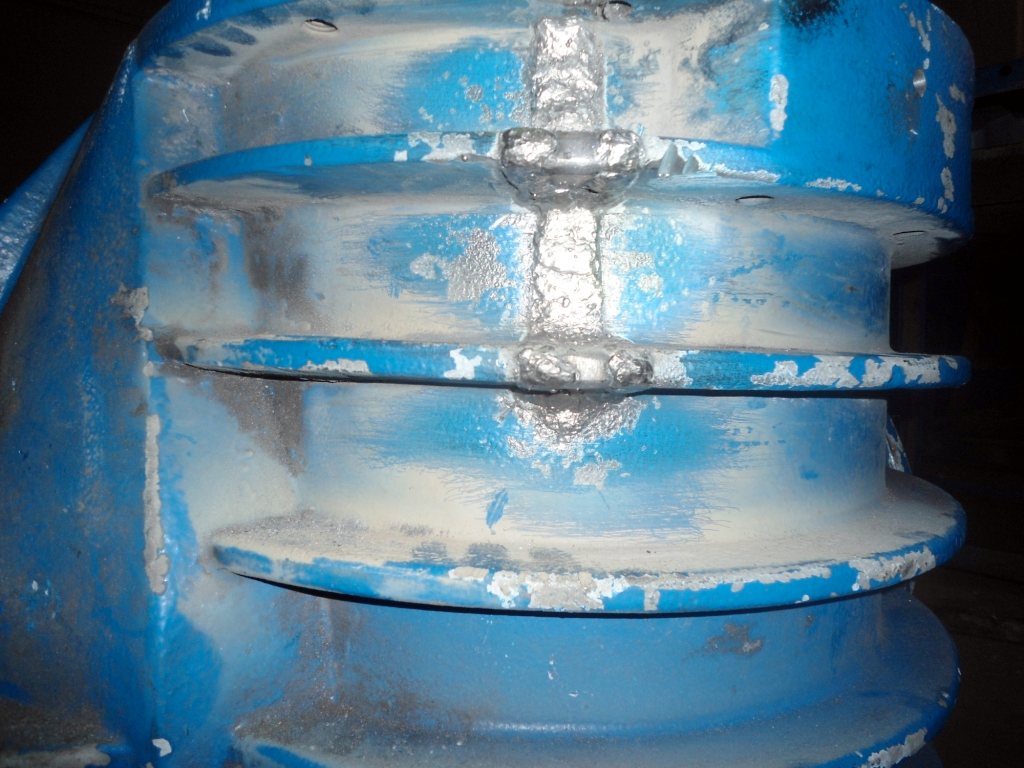
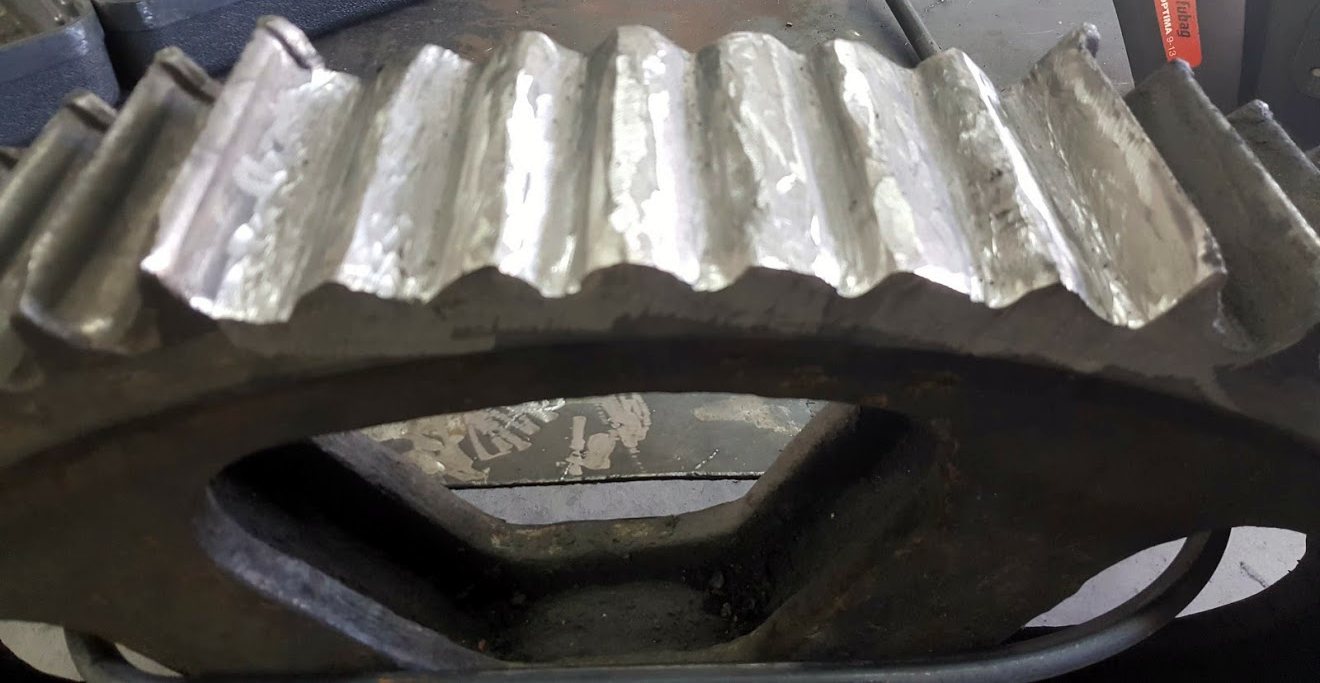
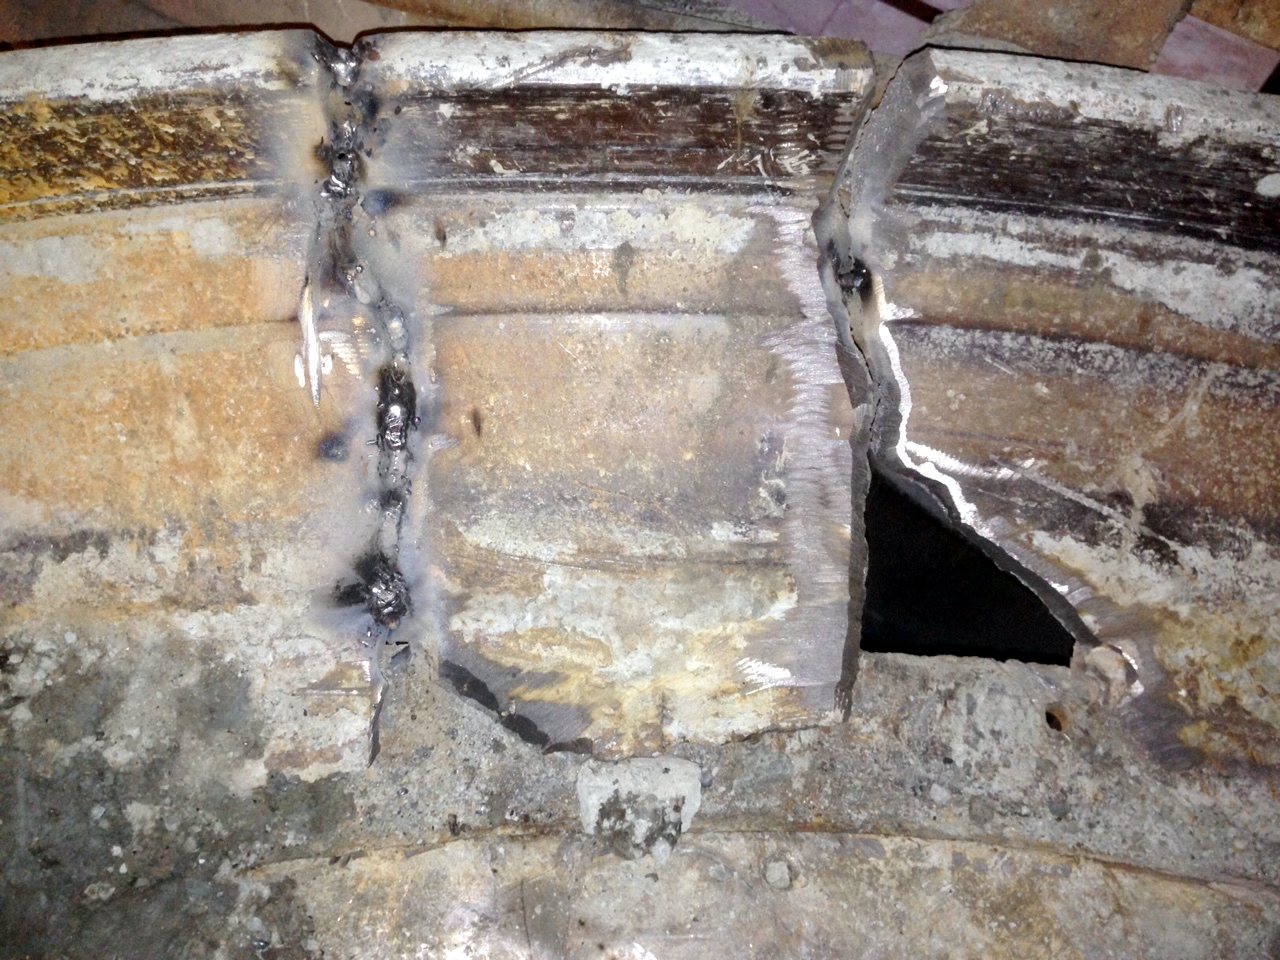
Трещины в тонкостенном чугунном корпусе насоса высокого давления: заварка электродом AWG GRAF 4000
Трещины в чугунном корпусе насоса высокого давления — стенка всего 6 мм, металл изношенный и промасленный — заварили электродом AWG GRAF 4000 Ø3,25 мм без предварительного подогрева. Материалы обошлись в 5 000 руб., насос вернулся в работу через неделю; новый корпус стоит 350 000 руб., а покупка и доставка нового насоса — три месяца.
Коротко
- Деталь
- корпус насоса высокого давления
- Основной металл
- чугун, 6 мм; изношенный, промасленный
- Дефект
- трещины корпуса
- Материал
- AWG GRAF 4000, Ø3,25 мм
- Режим
- постоянный ток, обратная полярность, 100–110 А; инвертор
- Способ
- холодная сварка чугуна без предварительного подогрева, во всех пространственных положениях, по предложенной технологии
- Срок
- неделя на ремонт и ввод в эксплуатацию
- Результат
- насос работает на полной нагрузке
Ситуация
На производстве резинотехнических изделий потрескался чугунный корпус насоса высокого давления. Стенка корпуса тонкая — 6 мм, металл изношенный и промасленный. Новый корпус стоит 350 000 руб., покупка и доставка нового насоса — три месяца.
Технология
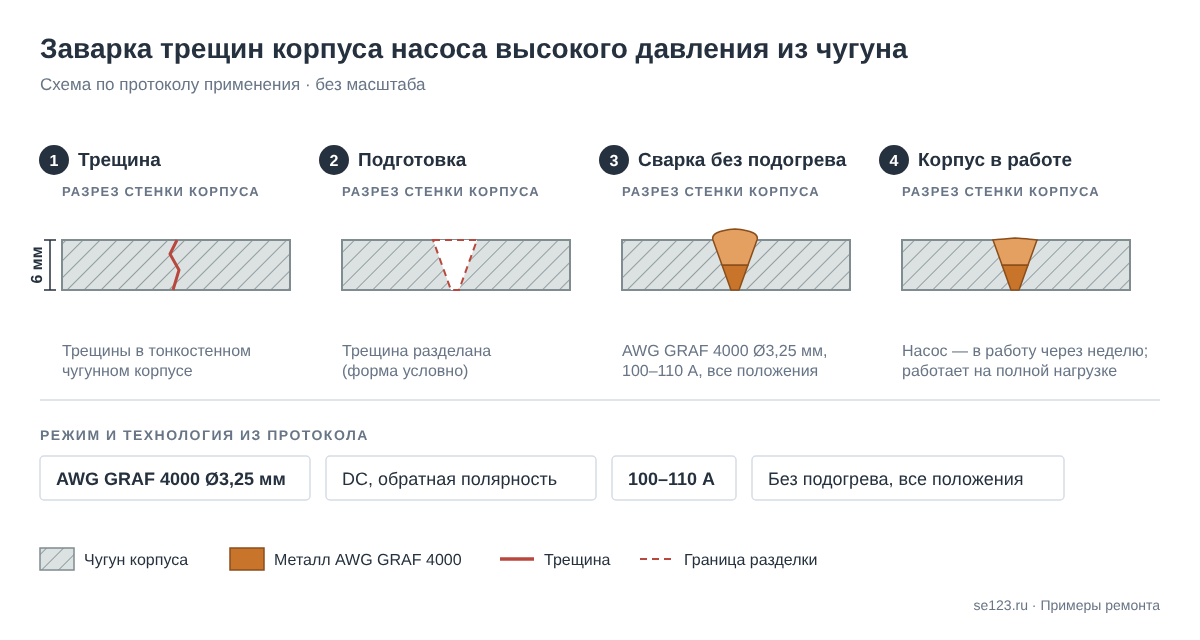
- Подготовка корпуса к сварке.
- Сварка трещин по предложенной технологии электродом AWG GRAF 4000 Ø3,25 мм: постоянный ток обратной полярности, 100–110 А, все пространственные положения, без предварительного подогрева.
Замечаний при сварке не было. Работы выполнили собственными силами предприятия.
Контроль и результат
Визуальный контроль поверхностных дефектов не выявил; шов обрабатывается и устойчив к вибродинамическим нагрузкам. Через неделю насос вернулся в работу и работает на полной нагрузке.
Экономика
| Ремонт | Замена | |
|---|---|---|
| Стоимость | материалы — 5 000 руб. | новый корпус — 350 000 руб. |
| Срок | неделя | покупка и доставка нового насоса — три месяца |
Примечание технолога
Тонкостенный чугун — один из самых капризных случаев: стенка 6 мм быстро перегревается, а при остывании шов тянет её и даёт новые трещины рядом с заваренными. Промасленный металл добавляет риск пор.
AWG GRAF 4000 — никель-железный электрод для холодной сварки чугуна без подогрева и без термообработки. Пластичный металл шва принимает усадку, которую чугун принять не может; пониженное содержание углерода даёт запас на разбавление чугуном. Корпуса насосов — в списке его прямых применений, а шов твёрдостью около 190 HB обрабатывается инструментом.
Схема ремонта
Материалы AWG в этом ремонте
Чек-лист: холодная сварка чугуна — Одна страница А4: подготовка, режимы, проковка, стоп-лист ошибок.