Восстановление сломанных зубьев колеса пресса Ø2933 мм без демонтажа: AWG ROST 330 и AWG 425
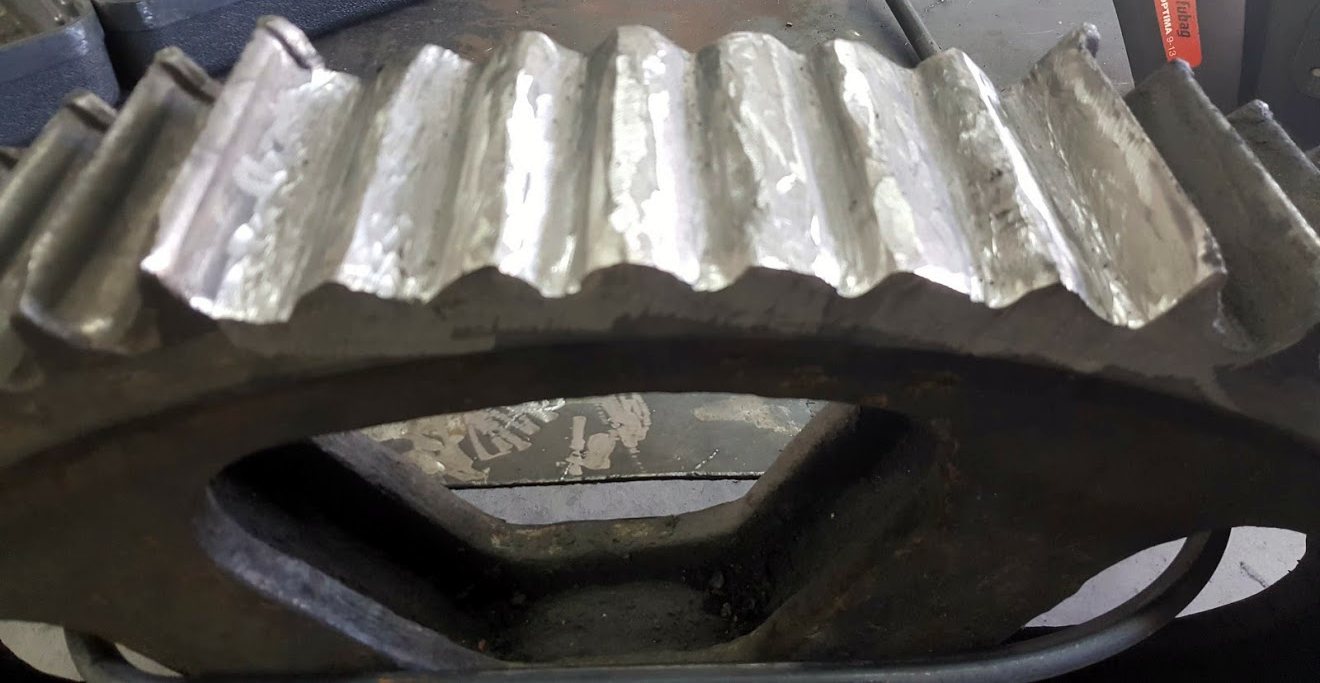
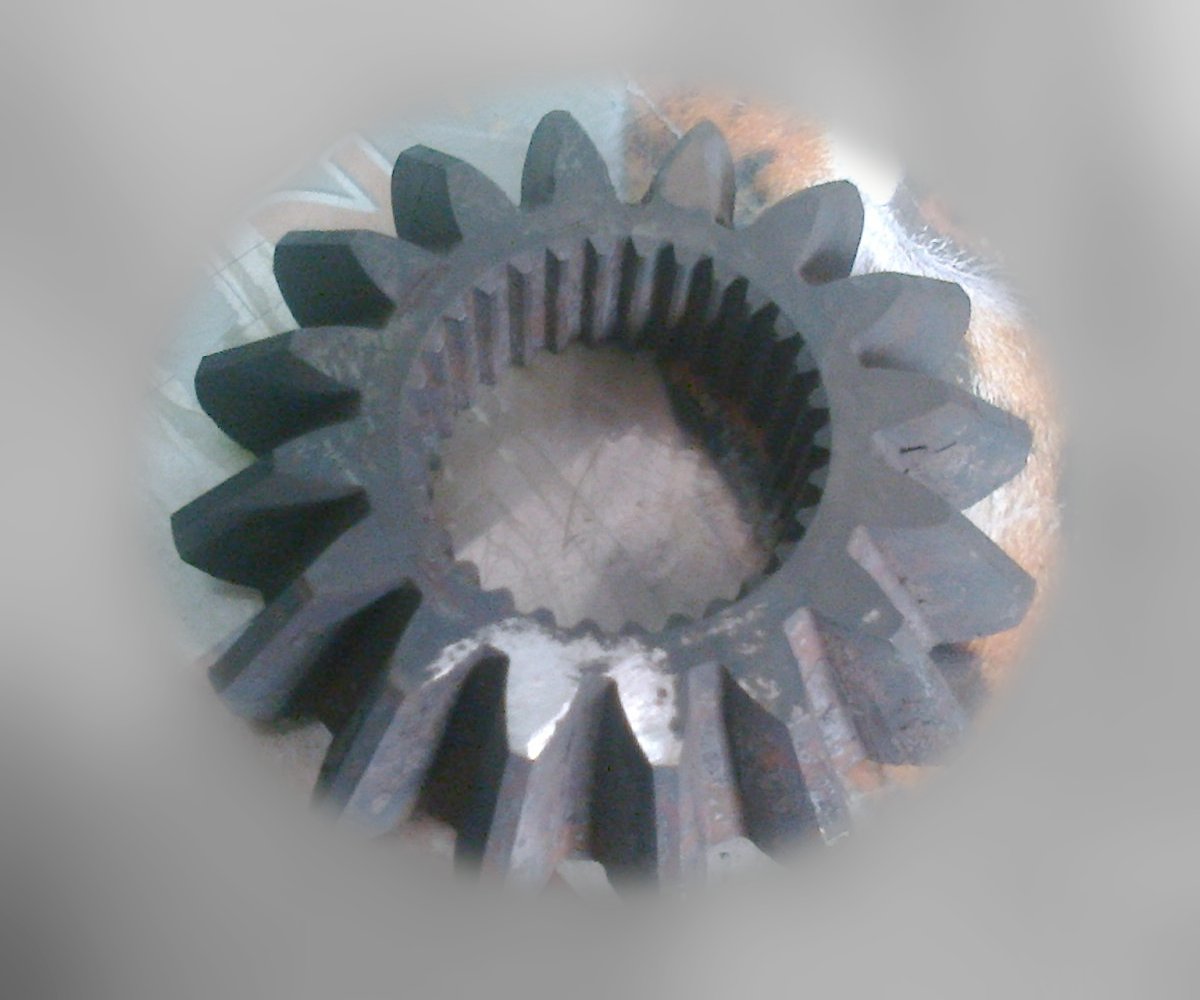
Изношенные и отломанные зубья колеса из стали 40ХН восстановили на месте, без демонтажа и без предварительного подогрева: штифты в основании зуба, буферный слой электродом AWG ROST 330, затем послойное формирование зуба электродом AWG 425.
Коротко
- Деталь
- зубчатое колесо Ø2933 мм кривошипного горячештамповочного пресса усилием 2500 тс
- Основной металл
- сталь 40ХН
- Дефект
- износ и отлом зубьев после длительной эксплуатации
- Материалы
- AWG ROST 330 — буферный слой; AWG 425 — формирование зуба
- Способ
- ручная дуговая наплавка на штифтах, без демонтажа колеса и без подогрева
- Срок ремонта
- 8 рабочих дней
- Результат
- более 3 лет в работе, зубья соответствуют требуемым параметрам
- Альтернатива
- новое колесо — изготовление более 6 месяцев, ориентировочно более 3 млн руб.
Ситуация
На кузнечном производстве в результате длительной работы пресса часть зубьев колеса главного привода износилась, часть отломалась. Колесо — Ø2933 мм, сталь 40ХН.
Замена означала остановку пресса минимум на полгода: срок изготовления нового колеса — более 6 месяцев, стоимость — ориентировочно более 3 млн руб. Ремонт по обычной технологии для стали 40ХН требует предварительного подогрева, а для колеса такого размера это означало бы демонтаж и многократно большие трудовые и энергетические затраты.
Технология
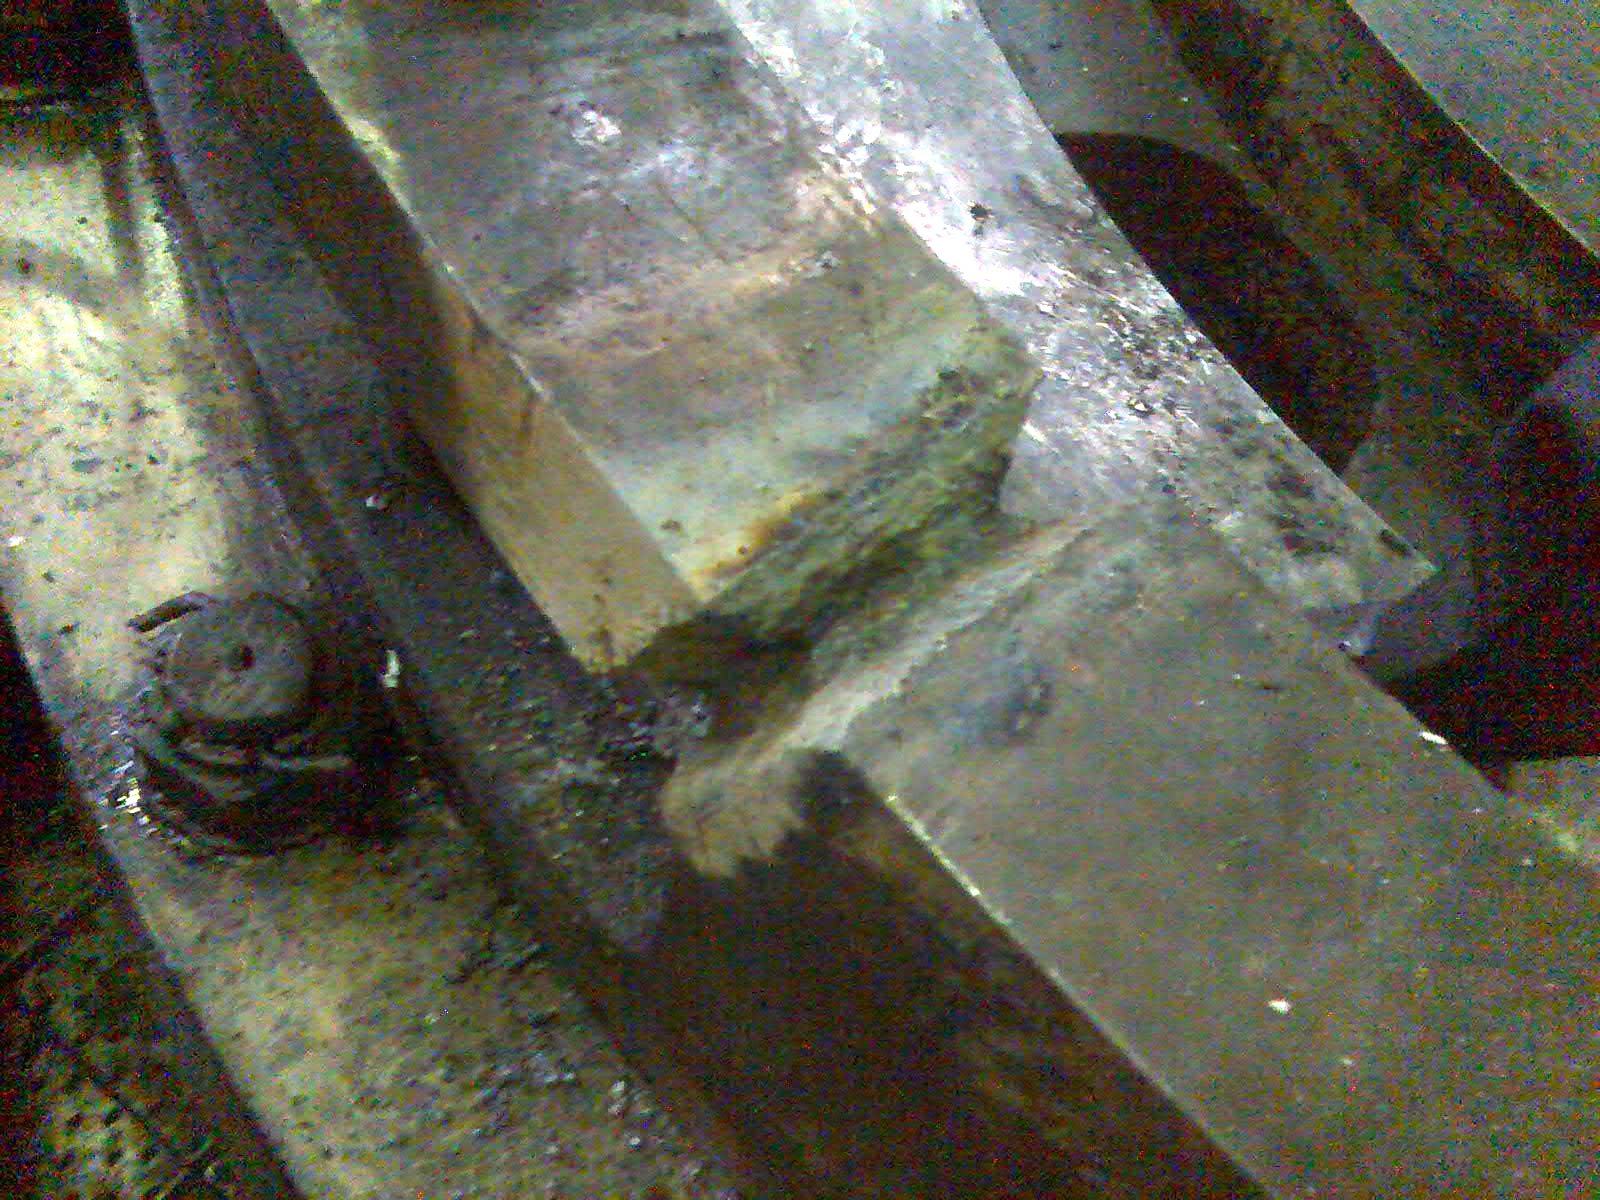
- Подготовка повреждённых участков — удаление разрушенного металла до здорового основания.
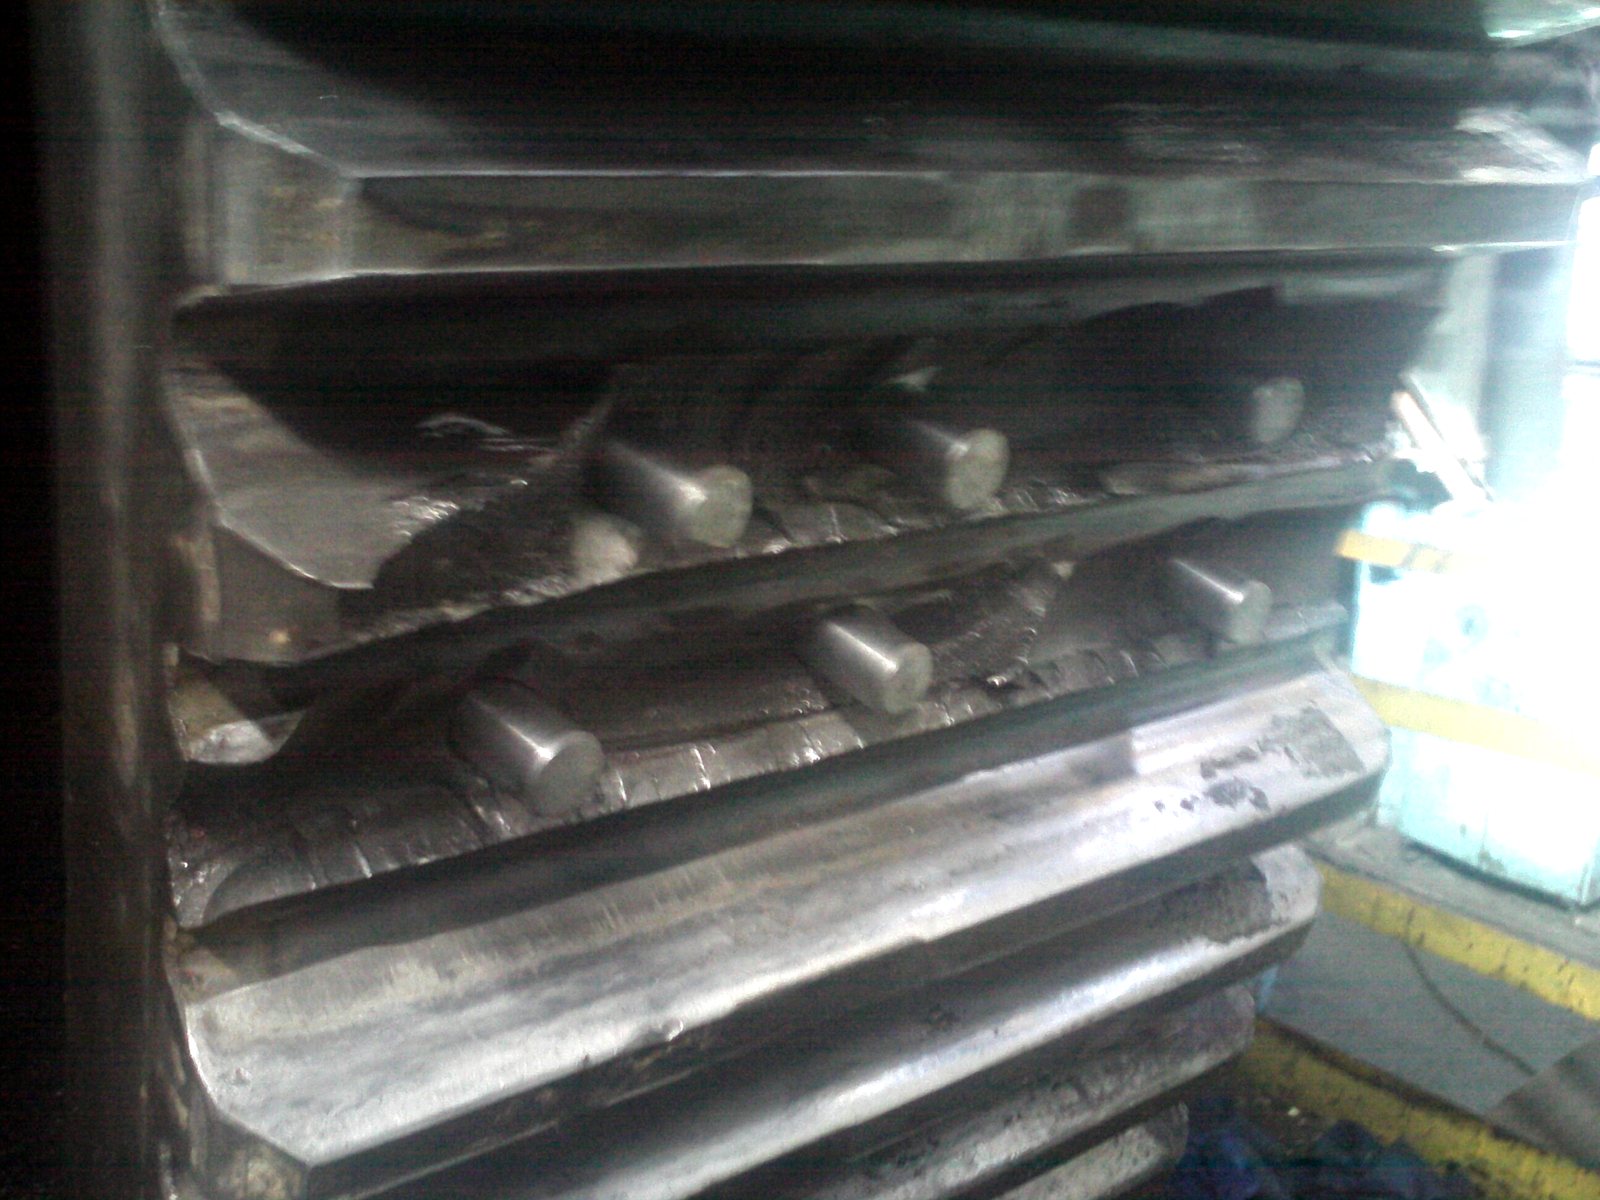
- Установка штифтов в тело колеса в зоне отломанных зубьев. Штифты служат каркасом и воспринимают нагрузку вместе с наплавленным металлом.
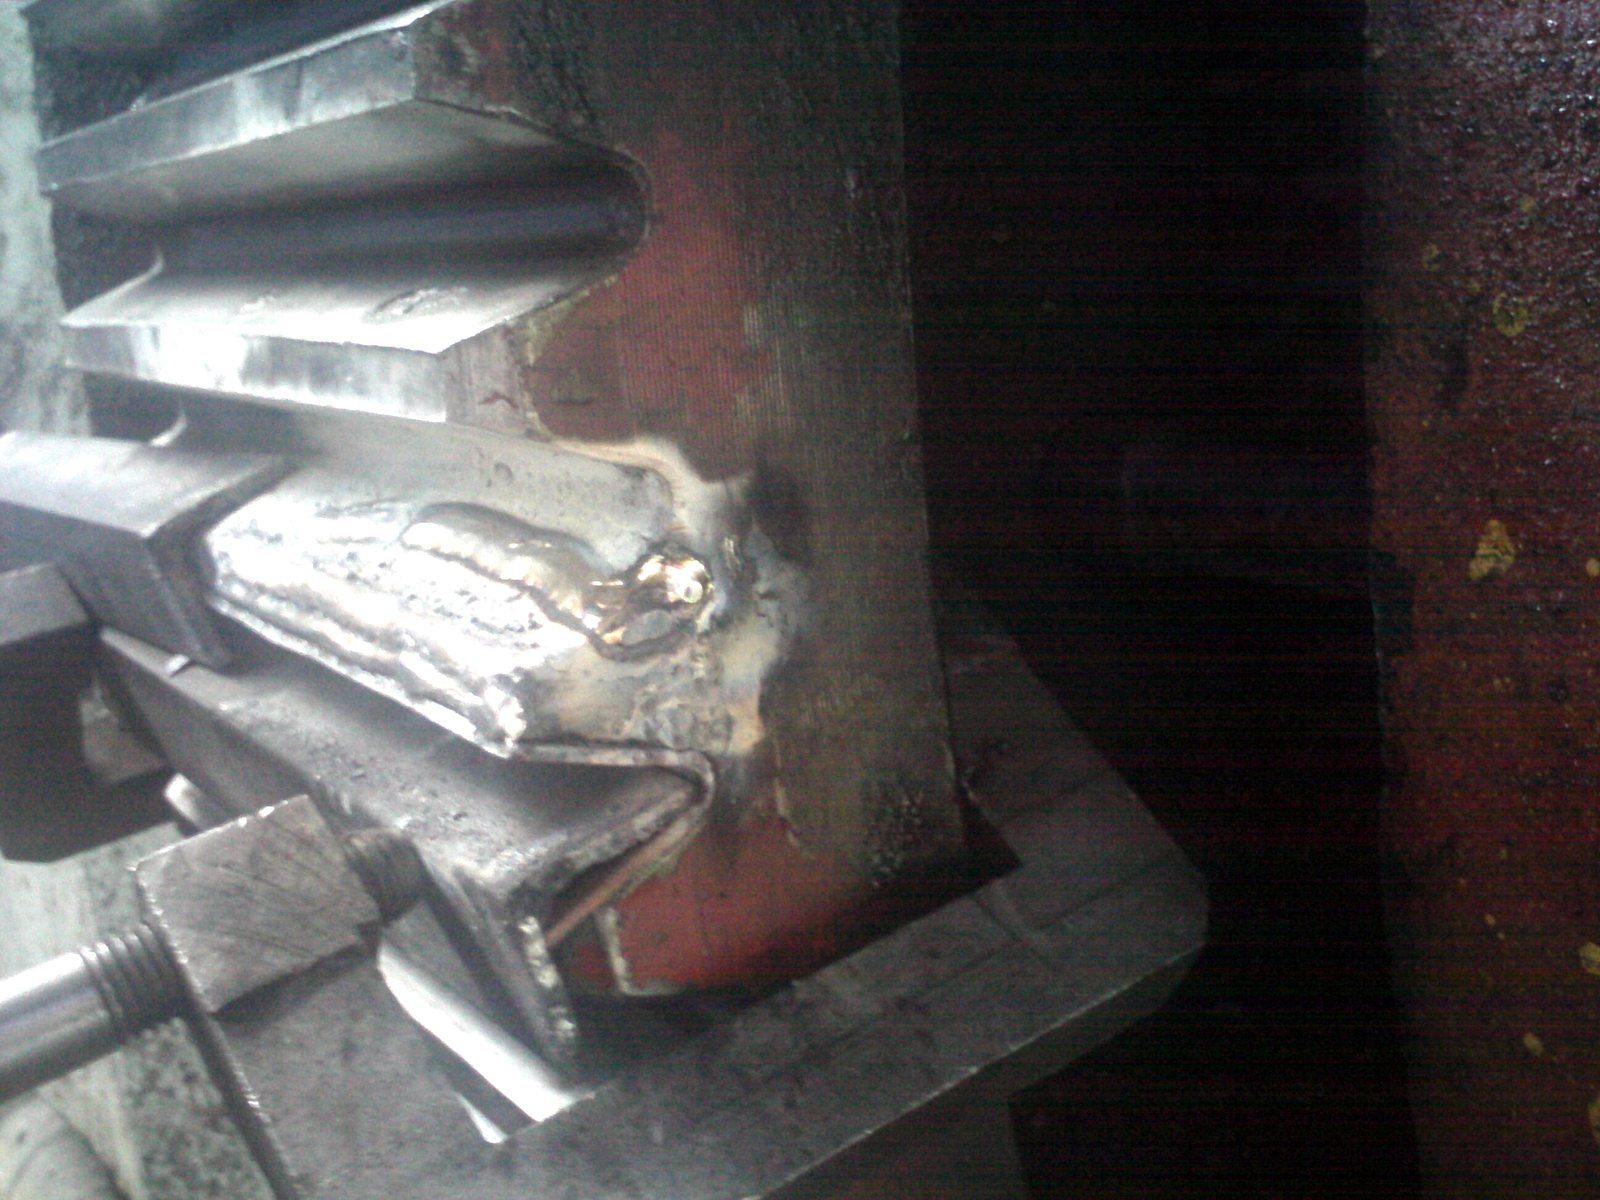
- Буферный слой электродом AWG ROST 330 по основанию зуба и штифтам.
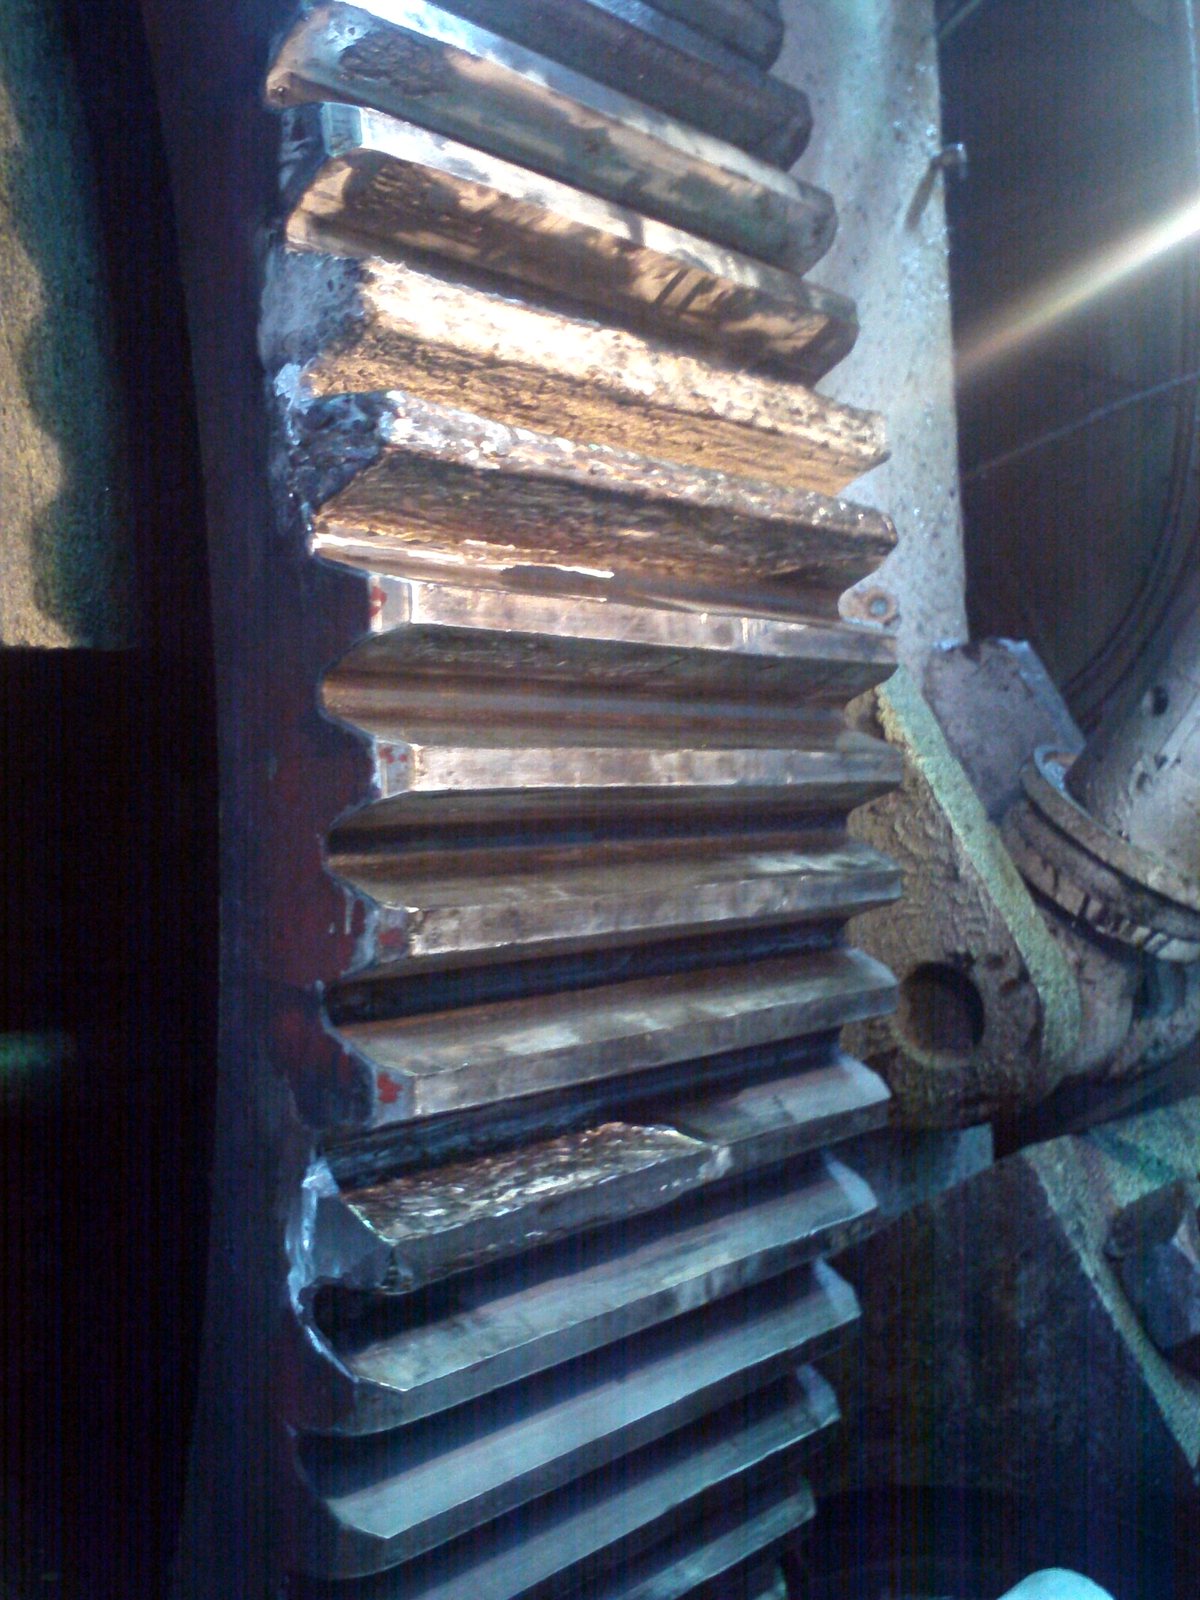
- Послойное формирование геометрии зуба электродом AWG 425.
- Обработка профиля зуба абразивным электро- и пневмоинструментом.
Работы выполнены силами ремонтной службы предприятия с участием нашего технолога, на штатном сварочном оборудовании, без демонтажа колеса и без предварительного подогрева.
Результат
Ремонт занял 8 рабочих дней. За более чем 3 года работы после ремонта восстановленные зубья соответствуют требуемым параметрам.
Ремонт дал время заказать и получить запасное колесо без остановки производства. Позднее тем же способом на предприятии восстановили ещё несколько похожих узлов.
Экономика
| Ремонт | Замена | |
|---|---|---|
| Срок | 8 рабочих дней, без демонтажа | более 6 месяцев изготовления |
| Стоимость | сварочные материалы и работа своими силами | ориентировочно более 3 млн руб. |
Примечание технолога
Сталь 40ХН при сварке без подогрева склонна к образованию закалочных структур и холодных трещин в зоне термического влияния. Буферный слой AWG ROST 330 (аустенитный хромоникельмарганцевый металл) пластичен и принимает на себя сварочные напряжения, отделяя основной металл от прочного рабочего слоя. Сам зуб формирует AWG 425 — высокопрочный металл, стойкий к образованию трещин на трудносвариваемых сталях. Штифты разгружают границу сплавления: при отломанном зубе нагрузку несёт не только наплавленный металл.
Фото