Дефекты литых корпусов турбин, задвижек и клапанов ТЭЦ: заварка электродом AWG 2428 вместо ЦТ-28
Отдел сварки и контроля металла ТЭЦ ремонтирует литые корпусные детали турбин, задвижек и клапанов, которые работают при высоких температуре и давлении, электродом AWG 2428 — на смену ЦТ-28. По итогам сравнения: электрод сгорает до основания, шлак отделяется хорошо, в заваренных дефектах нет трещин и шлаковых включений, структура наплавленного металла однородная.
Коротко
- Детали
- литые корпусные детали турбин, задвижек и клапанов
- Условия работы
- высокие температура и давление
- Дефект
- дефекты литых деталей
- Материал
- AWG 2428 (прежде — ЦТ-28)
- Способ
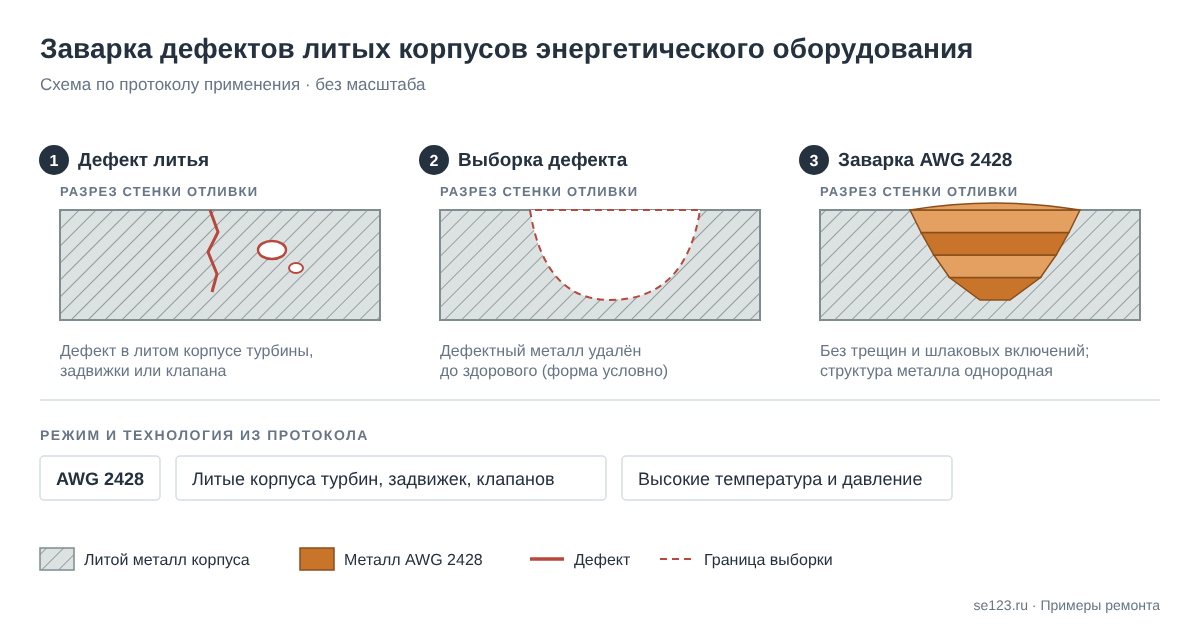
- заварка дефектов ручной дуговой сваркой силами отдела сварки и контроля металла
- Срок
- постоянная ремонтная практика станции, несколько лет
- Результат
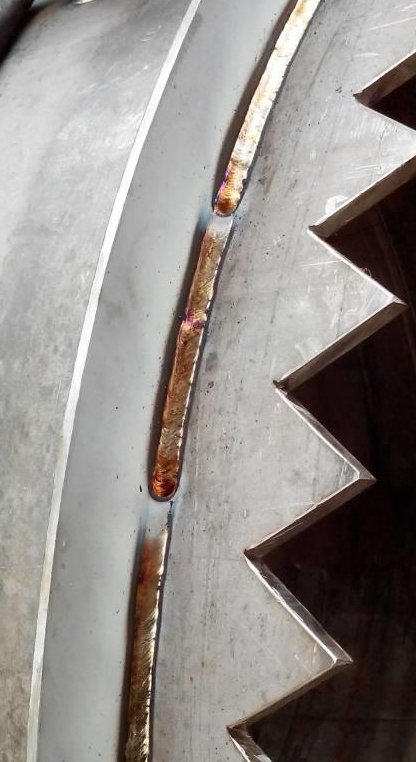
- заваренные дефекты без трещин и шлаковых включений, структура металла однородная
Ситуация
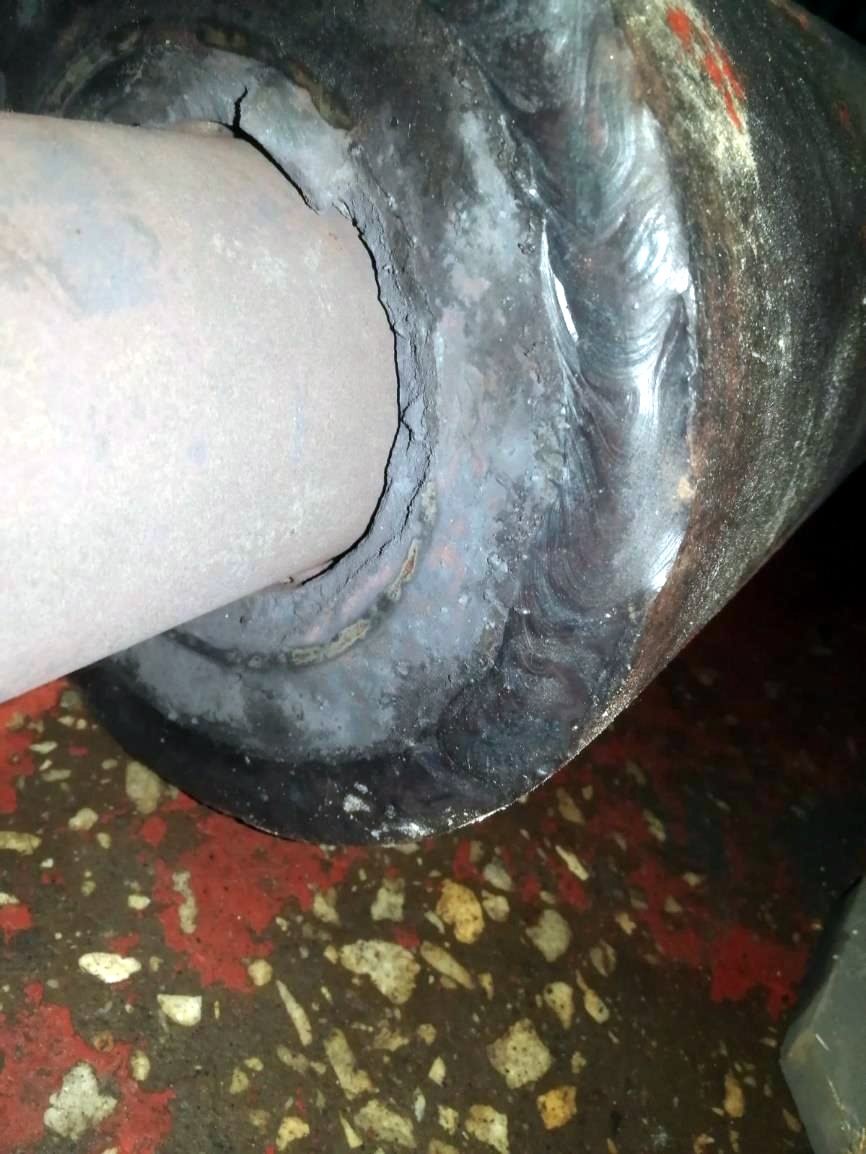
На ТЭЦ литые корпусные детали турбин, задвижек и клапанов работают при высоких температуре и давлении. Дефекты в них ремонтирует сваркой собственный отдел сварки и контроля металла. Раньше для этого применяли электроды ЦТ-28, и с ними было много хлопот: электрод сгорал не до конца, шлак удалялся тяжело, в металле шва нередко находили дефекты.
Отдел перешёл на AWG 2428 и сравнил технологические свойства двух электродов.
Сравнение с ЦТ-28
| AWG 2428 | ЦТ-28 | |
|---|---|---|
| Сгорание электрода | до основания | на 2/3 длины, покрытие сползает «чулком» |
| Отделение шлака | хорошее | тяжёлое — лишние трудозатраты |
| Качество заварки | трещин и шлаковых включений нет, структура однородная | нередки поры, шлаковые включения, непровары и наплывы |
Вывод отдела
Применять AWG 2428 для ремонта литых деталей энергетического оборудования целесообразнее и эффективнее, чем ЦТ-28.
Примечание технолога
Литой корпус турбины или арматуры, работающий при высоких температуре и давлении, — деталь, где дефект шва нельзя оставить: его найдёт контроль металла, а пропущенный — эксплуатация. Поэтому, кроме свойств самого металла шва, важна технологичность электрода: как он горит, как уходит шлак, насколько стабильно он даёт плотный шов.
AWG 2428 — электрод на никелевой основе с 18–22 % хрома, класс E Ni 6082 по EN ISO 14172. Полностью аустенитный наплавленный металл обладает высокой стойкостью к горячим трещинам и хорошей пластичностью, а коэффициент термического расширения у него — между перлитной и аустенитной сталью. Ремонт жаростойкого литья, корпуса задвижек и арматуры, заварка трещин термической усталости в деталях, работающих при теплосменах, — в списке его прямых применений.
Схема ремонта